贴上不等于贴对:贴标之后为什么还需要一道视觉检测
贴标机的精度指标以毫米计,主流旋转式贴标机可以做到±1mm。但精度描述的是设备在良好调校状态下的工艺上限,实际生产中的换卷接标、瓶型换型、胶温漂移与输送抖动,都会让不良品混入正常物流——漏贴、错贴、歪斜、褶皱、气泡。这些不良多数无法依靠贴标机自身的测标电眼全部拦截,人工抽检又受限于抽样比例与目检疲劳。
代价数据更能说明问题:据行业媒体 New Food Magazine 报道,2024 年美国食品召回中标签错误是第一大诱因,全年行业直接损失约 19.2 亿美元;保险经纪公司 WTW 的调研中,39% 的受访企业将“产品贴错标”列为召回主因之一。在国内,按《食品召回管理办法》,一级召回须在 24 小时内启动——等到客诉反馈再处理,在法规上并不成立。因此,在贴标工序之后增加一道在线视觉检测,正在从高速线的“可选项”变为标准配置。
视觉检测在查什么:“有没有—正不正—对不对”
在线视觉检测系统的标签检测项普遍按”有没有—正不正—对不对”三级组织,恰好对应三类不同性质的风险。
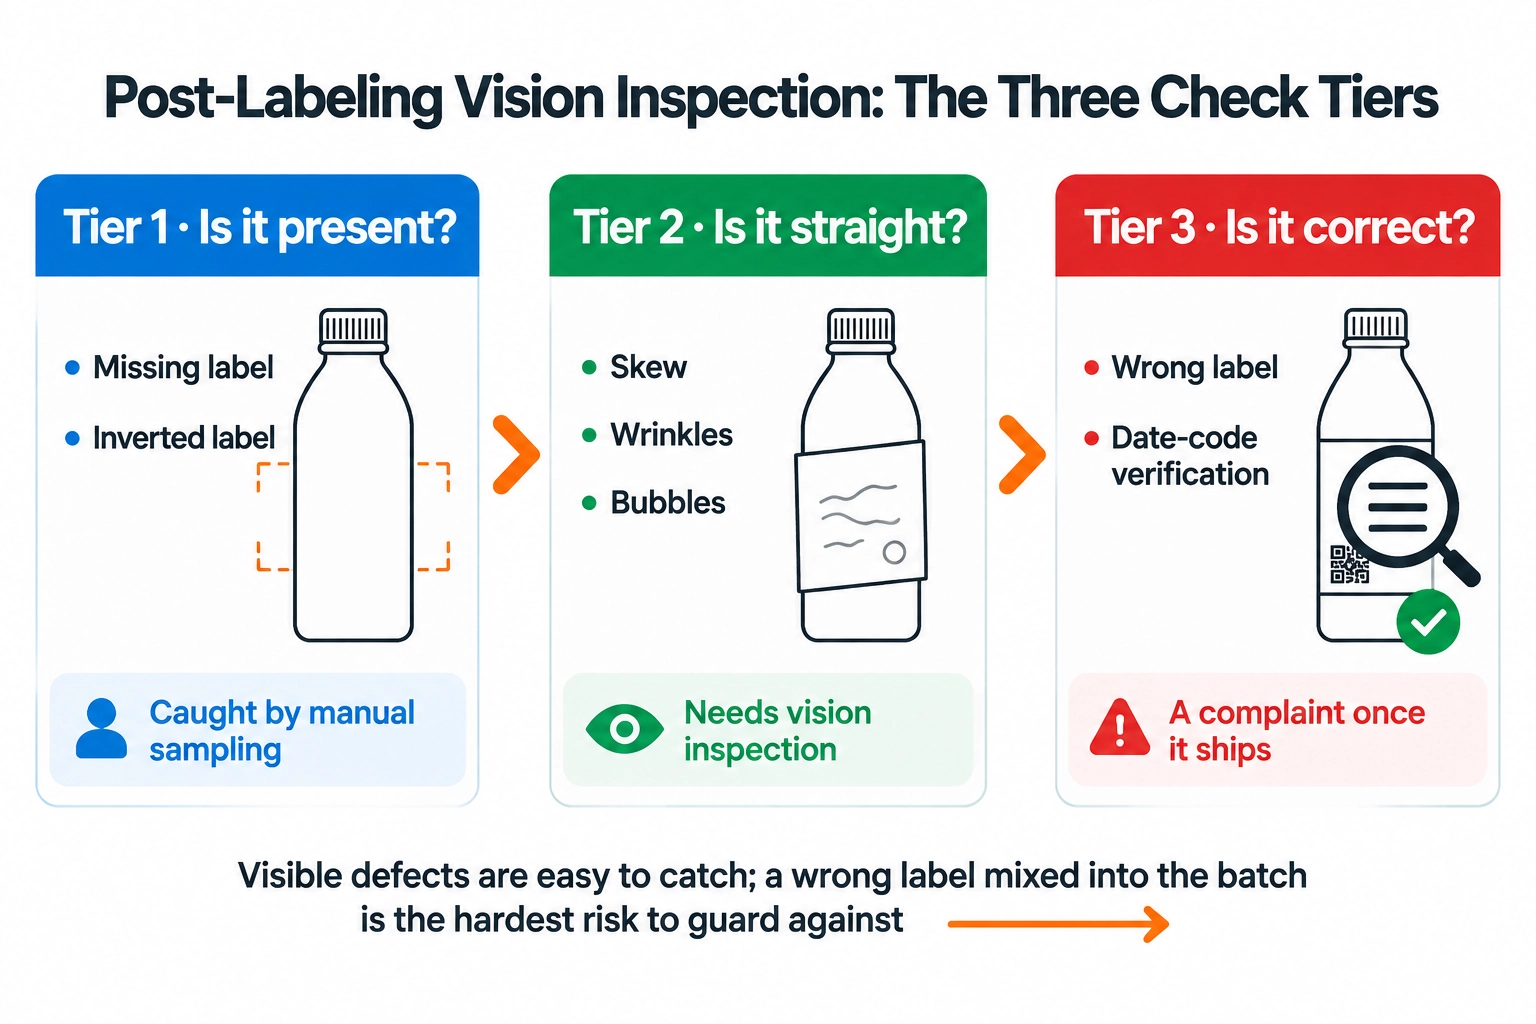
第一级查有没有:标签有无与贴反(倒标),最基础也最不能缺,好的设计应做到检测不依赖标签站位,换标后无需重新调整相机。第二级查正不正:标签位置与歪斜、翘标突出、褶皱、气泡、破损——这些缺陷不影响合规,却直接影响货架形象与品牌感知。第三级查对不对:通过图案与 Logo 比对、条码验证与字符识别,确认“贴上去的是这一批产品该用的标签”;日期与喷码批次同时校验有无与正确性。对出口型企业,第三级直接对应过敏原标识、批次与效期等法规要素,也是人工抽检最难覆盖的一项。错标与日期码错误的召回代价远高于漏贴,检测重心正从第一级向第三级迁移。
2D 还是 3D:按不良成本结构选路线
实现上述检测,行业里有两条主要路线。2D 平面检测以相机对标签区域平面成像后比对,结构简单、成本可控,高速机型已支持 10 万瓶/小时级的产线节拍;3D 曲面重建用多台相机把圆柱瓶身的曲面“摊平”成完整平面图像再比对,专治 2D 的结构性盲区——曲面边缘的褶皱、气泡与微小撕裂在平面成像中容易漏检,摊平之后都能被稳定识别。判断自己需要哪条路线,看不良成本结构就够了:如果褶皱、气泡这类外观缺陷到达消费者手中会造成实质品牌损失(日化、化妆品、高端饮料),3D 重建的投入是值得的;如果主要风险集中在错标与日期码,把预算优先投给“第三级”检测项的 2D 方案更划算。
AI 解决的是钱的问题:误剔与换型
视觉检测上线后,产线管理者最常遇到的两个问题不是“检不出”,而是“剔错”和“换型慢”。误剔是把好瓶子扔掉的钱:瓶身水滴、泡沫在成像中与真实缺陷难以区分,传统算法只能“宁可错杀”,每个班次都有完全合格的瓶子被报废;学习型算法通过大量样本训练识别这类假缺陷,头部厂商已把误剔率压到 0.3% 量级。评估方案时务必问清误剔率的测试条件,并为剔除瓶设计人工复检位。换型成本常被低估:瓶型或标签切换时,相机参数与比对模板的调用、再校准时间直接影响多品种订单的效率,领先方案已通过自动调用检测配方把这一过程从小时级压缩到分钟级——对多品种产线,这项能力的权重不亚于检测精度本身。
数据与法规:这套系统三年后还剩多少价值
新一代检测软件普遍具备缺陷自动分类能力,把每类缺陷与可能的原因关联——例如褶皱比例的缓慢上升,往往指向胶温或送标张力的偏移,系统可以在批量不良发生前预警;检测数据上传工厂管理系统后,还能与批次追溯、产能统计打通。
另一个正在发生的变化来自法规:欧盟连体盖法规实施后,各检测厂商随即推出瓶盖环视检测模块——这提醒出口型企业,检测方案必须为法规演进预留可扩展的检测项。同时,“可加装在任意品牌贴标机后”的独立检测单元市场已经成型:加装灵活,但机械对接与节拍匹配要自己把关,出现争议缺陷时贴标机与检测机是两个责任方——这也正是下文宇派方案的出发点。
中高速产线的选型要点
对于 3 万至 6 万瓶/小时的中高速产线,规划贴标后视觉检测建议按以下顺序决策:
- 按风险排序检测项:先查合规风险项(错标、日期码错误,直接对应召回),再查品牌风险项(褶皱、歪斜超差),最后查效率项(漏贴、翘标)。预算有限时,宁可先做对,再做好。
- 检测节拍留余量:检测单元的标称产能应高于贴标机峰值产能至少 20%,并确认是“全检测项开启”下的能力,而不是只开有无检测的数字。
- 明确技术路线与换型能力:按不良成本结构在 2D 与 3D 之间取舍;多品种产线优先选择支持自动换型的方案。
- 问清误剔率与数据能力:误剔率的测试条件、批次级数据留存、与工厂管理系统的对接能力,决定这套检测的长期价值。
宇派的方案:贴标与检测同源集成
面对“贴标机厂商配套检测”与“第三方加装检测”两条常见路线,宇派(U-Packer)的出发点是把检测做进贴标工位的闭环里。宇派的回转贴标平台,从基于独创电子凸轮伺服系统、每个工位独立驱动的电子凸轮机型,到最高 58,000 瓶/小时的模块组合贴标机,均以各自的控制系统保证 ±1mm 贴标精度;在这些平台上配置的贴标后视觉检测单元与贴标机同源集成——共用瓶型配方与换型参数,剔除、复检、统计在同一控制柜内完成,检测节拍与贴标节拍由同一团队负责匹配。
这种集成方式解决的是中高速产线最现实的两个问题:一是加装第三方检测设备时的机械对接与节拍匹配风险,二是出现争议缺陷时的责任边界——客户面对的是单一设备责任方,而不是两个供应商之间的接口协调。检测项按前述三级分层配置,从漏贴、错贴、歪斜超差到条码与日期码校验,均可按产线风险结构裁剪;对已投产的存量产线,也可以按瓶型与标签类型定制加装方案。如果您正在规划贴标产线或评估检测加装,欢迎带瓶型与标签来样测试,我们的工程师会给出检测项配置与节拍匹配的具体建议。
本文由宇派贴标技术团队编写。文中召回与行业数据来自公开报道与调研(New Food Magazine:2024 美国食品召回统计、WTW 2024 食品饮料召回调研),国际厂商技术动向综合自 drinktec、interpack 展会公开信息。延伸阅读:《包装生产线中贴标设备的工艺对比与选型维护分析》、《包装自动化生产线贴标设备维护与故障排查要点》。