Rotulado não é rotulado corretamente: por que é necessária uma inspeção visual após a rotulagem
A precisão das rotuladoras expressa-se em milímetros e as rotativas correntes atingem ±1 mm. Mas esse valor descreve o teto do processo de uma máquina bem regulada; na produção real, emendas de bobina, mudanças de garrafa, deriva da temperatura da cola e vibrações do transporte deixam defeitos misturarem-se no fluxo normal — rótulos em falta, trocados, tortos, enrugados, com bolhas. A maioria não é totalmente interceptada pelas fotocélulas da própria rotuladora, e a amostragem manual é limitada pela taxa de amostragem e pela fadiga do inspetor.
Os custos dizem tudo: segundo a revista setorial New Food Magazine, os erros de rotulagem foram a maior causa isolada de recolhas alimentares nos EUA em 2024, com perdas diretas para o setor de cerca de 1,92 mil milhões de dólares no ano; num inquérito da corretora WTW, 39 % dos inquiridos citaram o «produto mal rotulado» entre as principais causas de recolha. Na China, uma recolha de classe I deve iniciar-se em 24 horas — esperar pelas reclamações dos clientes não é uma estratégia conforme. Por isso, uma inspeção visual em linha após a estação de rotulagem está a passar de opção em linhas rápidas a configuração standard.
O que a inspeção visual verifica: «presente — direto — correto»
Observando como os principais sistemas internacionais de inspeção organizam as funções, as verificações de rótulo agrupam-se em três níveis — «presente — direto — correto» — que correspondem exatamente a três tipos de risco distintos.
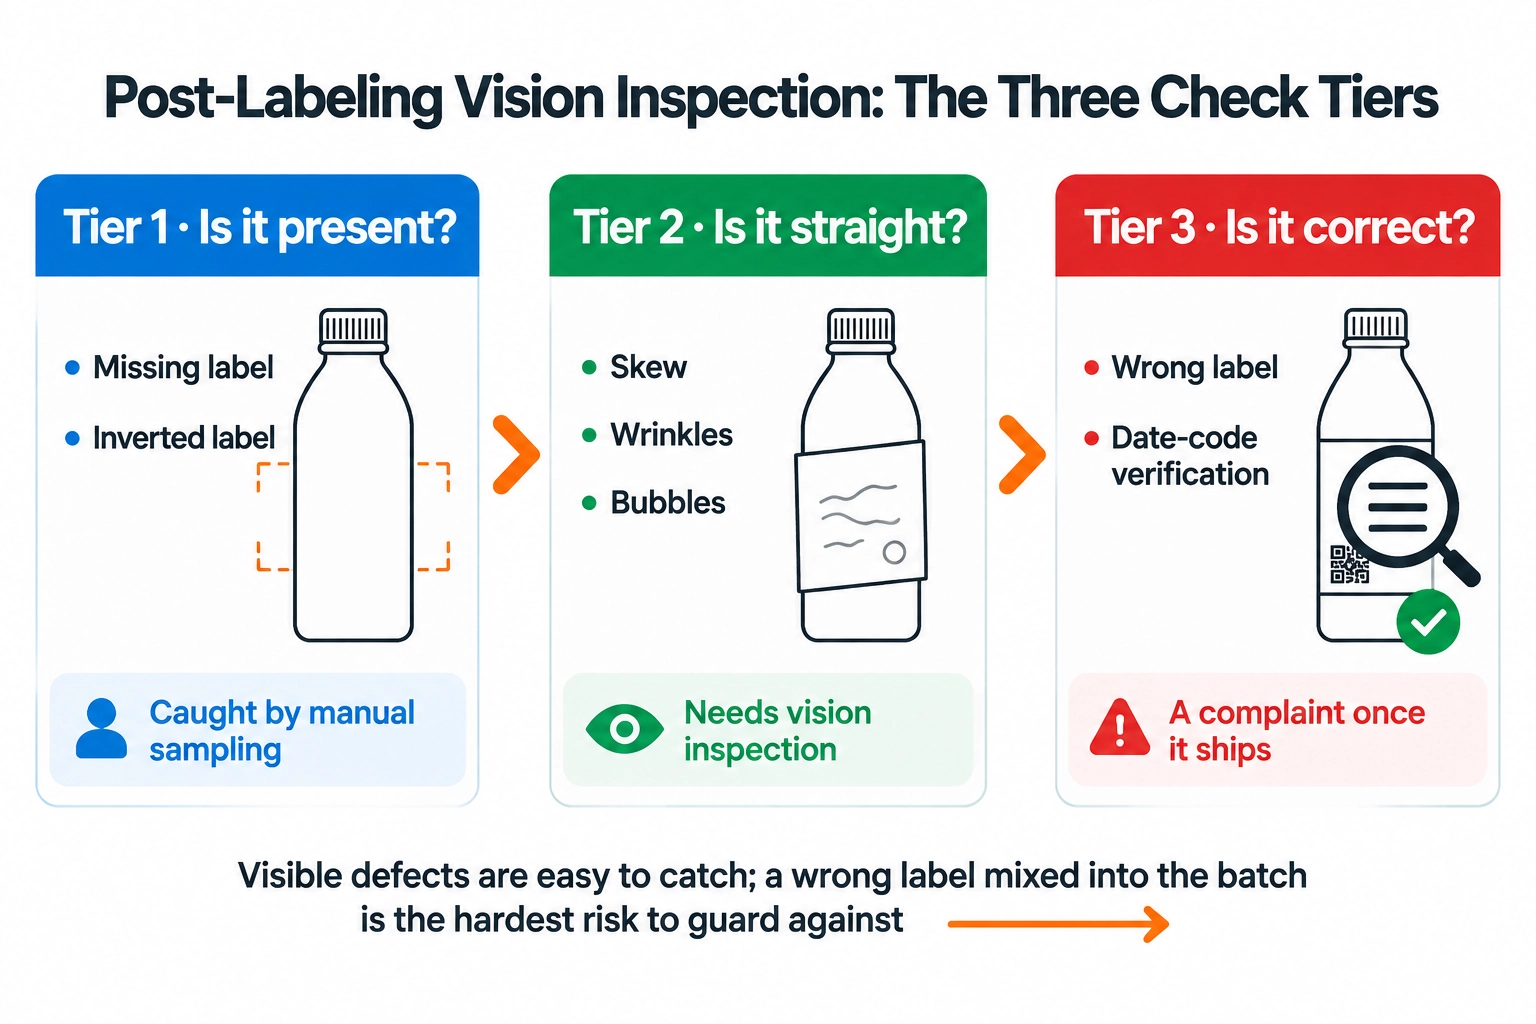
Nível 1, presente: presença do rótulo e rótulo invertido — o nível mais básico e do qual nenhuma linha dispensa; uma boa conceção não depende da posição do rótulo no recipiente, de modo que após a troca de rótulo não é necessário reajustar câmaras.Nível 2, direto: posição e inclinação do rótulo, bordos levantados, rugas, bolhas, danos — defeitos sem impacto na conformidade, mas que ferem de imediato a imagem na prateleira e a perceção da marca.Nível 3, correto: a comparação de motivos e logótipos, a verificação de códigos de barras e o reconhecimento de caracteres confirmam que «o rótulo colado é o que este lote deve usar»; data e lote impressos são verificados em presença e exatidão. Para os exportadores, o nível 3 corresponde diretamente aos elementos regulamentares de alérgenos, lote e prazo de validade — e é precisamente o ponto que a amostragem manual cobre pior. Nas duas últimas feiras internacionais de embalagem, o centro de gravidade desloca-se claramente do nível 1 para o nível 3: o custo de recolha de um rótulo trocado ou de um código de data errado ultrapassa em muito o de um rótulo em falta — «colado» já não é o critério de aprovação, «colado corretamente» é.
2D ou 3D: escolher a rota pela estrutura de custos de defeitos
Duas rotas principais implementam estas verificações. A inspeção plana 2D capta a zona do rótulo com câmaras e compara — simples, de custo controlado, e as versões de alta velocidade já suportam cadências da ordem das 100 000 garrafas por hora. A reconstrução 3D de superfície curva usa várias câmaras para «desenrolar» a superfície curva da garrafa redonda numa imagem plana completa antes de comparar, e corrige o ponto cego estrutural da 2D: rugas, bolhas e micro-roturas das bordas curvas passam facilmente despercebidas em imagem plana, mas depois de desenroladas são detetadas com fiabilidade. A rota necessária decide-se pela estrutura de custos de defeitos: se defeitos estéticos como rugas e bolhas a chegar ao consumidor causam dano real de marca (cuidado pessoal, cosmética, bebidas premium), a reconstrução 3D justifica-se; se o risco principal são rótulos trocados e códigos de data, uma solução 2D com o orçamento priorizado no nível 3 é o melhor negócio.
A IA resolve um problema de dinheiro: rejeições falsas e mudança de formato
Depois da entrada em funcionamento, as duas queixas mais frequentes não são «não deteta», mas «rejeita garrafas boas» e «a mudança de formato é lenta». Rejeição falsa é dinheiro deitado fora: gotas de água e espuma na garrafa parecem defeitos reais na imagem, e os algoritmos de limiar clássicos pecam por prudência — em cada turno, garrafas perfeitamente conformes são desperdiçadas; os algoritmos de aprendizagem treinam com grandes amostras para reconhecer esses falsos defeitos, e os fabricantes líderes já anunciam taxas de rejeição falsa na ordem dos 0,3 %. Ao avaliar uma solução, pergunte sempre pelas condições de ensaio por trás desse número e preveja um posto de re-verificação manual para as garrafas rejeitadas. O custo da mudança é frequentemente subestimado: na troca de garrafa ou rótulo, o tempo para reativar parâmetros e modelos das câmaras e recalibrar afeta diretamente a eficiência em encomendas multiproduto; as soluções líderes chamam as receitas de inspeção automaticamente e comprimem este passo de horas para minutos — em linhas multiproduto, esta capacidade pesa tanto como a própria precisão de deteção.
Dados e regulamentação: quanto valor o sistema retém ao fim de três anos
O software de inspeção de nova geração classifica defeitos automaticamente e liga cada classe às suas causas prováveis — por exemplo, uma subida lenta da proporção de rugas aponta geralmente para deriva da temperatura da cola ou da tensão da fita de rótulos, e o sistema pode alertar antes de um lote mau ser produzido; carregados para o sistema de gestão da fábrica, os dados ligam-se também à rastreabilidade por lote e às estatísticas de produção. Por outras palavras, uma inspeção visual bem configurada não só interceta garrafas defeituosas: informa continuamente a rotuladora «o que está a piorar».
A outra mudança em curso vem da regulamentação: após a entrada em vigor da regra europeia das tampas solidárias, os fabricantes de inspeção lançaram de imediato módulos de inspeção de tampa — um lembrete para os exportadores de que a solução de inspeção deve deixar margem para a evolução regulamentar em vez de ficar fechada nas necessidades atuais. Ao mesmo tempo, formou-se um mercado de unidades de inspeção independentes «que se podem acrescentar atrás de qualquer marca de rotuladora»: acrescentar é flexível, mas a integração mecânica e o casamento de cadências ficam a seu cargo, e perante um defeito disputado a rotuladora e a inspeção são dois responsáveis — é exatamente o ponto de partida da abordagem U-Packer que se segue.
Critérios de seleção para linhas de velocidade média e alta
Para linhas de 30 000 a 60 000 garrafas por hora, recomendamos decidir por esta ordem:
- Ordenar os itens de inspeção por risco: primeiro os riscos de conformidade (rótulo trocado, erros de código de data e lote — diretamente ligados a recolhas), depois os riscos de marca (rugas, inclinação fora de tolerância) e por fim os itens de eficiência (rótulo em falta, bordo levantado). Orçamento apertado: primeiro correto, depois bonito.
- Deixar folga de cadência: a capacidade nominal da unidade de inspeção deve exceder em pelo menos 20 % o pico da rotuladora, e esse número deve estar aferido com todos os itens de inspeção ativos, não só com a deteção de presença.
- Fixar a rota tecnológica e a capacidade de mudança: 2D ou 3D conforme a estrutura de custos de defeitos; em linhas multiproduto, preferir soluções com mudança de receita automática.
- Perguntar pela taxa de rejeição falsa e pela capacidade de dados: as condições de ensaio da taxa, a retenção de dados por lote e a ligação ao sistema de gestão da fábrica decidem o valor a longo prazo da inspeção.
A solução U-Packer: rotulagem e inspeção integradas da mesma fonte
Perante as duas rotas habituais — «inspeção fornecida pelo fabricante da rotuladora» versus «inspeção independente de terceiros» —, a U-Packer parte de fechar o ciclo dentro da própria estação de rotulagem. As plataformas rotativas da U-Packer vão das máquinas de came eletrónico, cujo sistema servo próprio aciona cada estação de forma independente, à rotuladora modular com 58 000 garrafas por hora no máximo; todas mantêm a precisão de rotulagem de ±1 mm sob os seus próprios sistemas de controlo. A inspeção visual pós-rotulagem configurada sobre estas plataformas está integrada com a rotuladora da mesma fonte: partilham receitas de garrafa e parâmetros de mudança de formato, rejeição, re-verificação e estatísticas completam-se no mesmo armário de controlo, e o casamento de cadências entre inspeção e rotulagem é da responsabilidade de uma única equipa.
Esta integração responde às duas preocupações mais práticas das linhas de velocidade média e alta: o risco mecânico e de casamento de cadências ao acrescentar inspeção de terceiros, e a fronteira de responsabilidade perante um defeito disputado — o cliente enfrenta um único responsável pelo equipamento em vez da coordenação de interfaces entre dois fornecedores. Os itens de inspeção seguem os três níveis acima e adaptam-se à estrutura de risco da linha, do rótulo em falta, trocado ou inclinado fora de tolerância à verificação de código de barras e de data; para linhas já em produção existem soluções de acrescento à medida por tipo de garrafa e rótulo. Se está a planear uma linha de rotulagem ou a avaliar um acrescento de inspeção, traga as suas garrafas e rótulos para um teste ao vivo — os nossos engenheiros proporão a configuração de inspeção e o casamento de cadências concretos.
Este artigo foi redigido pela equipa de tecnologia de rotulagem da U-Packer. As cifras de recolhas e do setor provêm de relatórios e inquéritos públicos (New Food Magazine: estatística das recolhas alimentares nos EUA 2024, inquérito WTW 2024 sobre recolhas no setor alimentar e de bebidas); as tendências tecnológicas dos fabricantes provêm de informação pública das feiras drinktec e interpack. Leitura relacionada: Comparação de processos de rotulagem: seleção e manutenção e Manutenção e diagnóstico de avarias das rotuladoras.