Collée n’est pas collée correctement : pourquoi une inspection visuelle après l’étiquetage
La précision des étiqueteuses s’exprime en millimètres et les rotatives courantes atteignent ±1 mm. Mais cette valeur décrit le plafond du procédé d’une machine bien réglée ; en production réelle, les raccords de bobines, les changements de flacon, les dérives de température de colle et les vibrations du convoyage laissent passer des défauts dans le flux normal — étiquettes manquantes, erronées, de biais, plissées, bullées. La plupart échappent aux cellules de l’étiqueteuse elle-même, et le contrôle visuel manuel par échantillonnage bute sur le taux d’échantillonnage et la fatigue du contrôleur.
Les coûts parlent d’eux-mêmes : selon le magazine professionnel New Food Magazine, les erreurs d’étiquetage ont été la première cause individuelle de rappels alimentaires aux États-Unis en 2024, avec environ 1,92 milliard de dollars de pertes directes pour la filière sur l’année ; dans une enquête du courtier WTW, 39 % des répondants citent le « produit mal étiqueté » parmi les principales causes de rappel. En Chine, un rappel de classe I doit être déclenché sous 24 heures — attendre les réclamations clients n’est pas une stratégie conforme. C’est pourquoi une inspection visuelle en ligne après la station d’étiquetage passe du statut d’option sur lignes rapides à celui de configuration standard.
Ce que l’inspection visuelle contrôle : « présente — droite — correcte »
En observant comment les grands systèmes d’inspection internationaux organisent leurs fonctions, les contrôles d’étiquette se répartissent en trois niveaux — « présente — droite — correcte » — qui correspondent exactement à trois natures de risque.
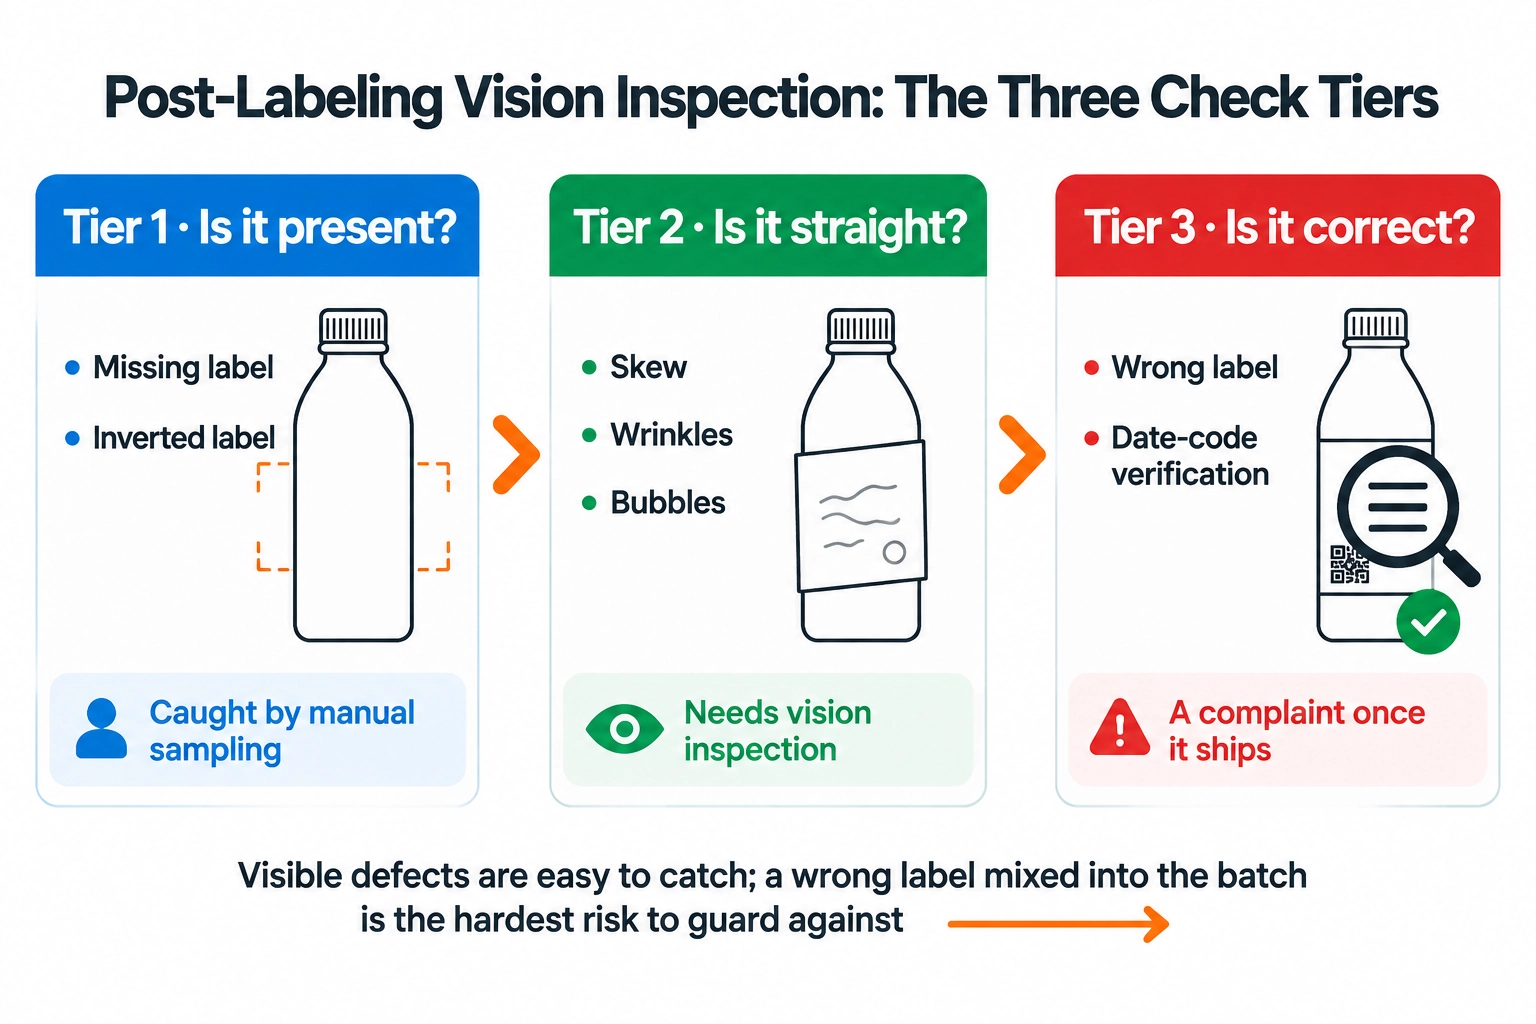
Niveau 1, présente : présence de l’étiquette et étiquette inversée — le niveau le plus basique et dont aucune ligne ne peut se passer ; une bonne conception ne dépend pas de la position de l’étiquette sur le flacon, si bien qu’après un changement d’étiquette nul réglage de caméra n’est requis.Niveau 2, droite : position et inclinaison, bords relevés, plis, bulles, déchirures — des défauts sans effet réglementaire mais qui frappent aussitôt l’image en rayon et la perception de marque.Niveau 3, correcte : la comparaison de motifs et de logos, la vérification des codes-barres et la reconnaissance de caractères confirment que « l’étiquette apposée est bien celle que ce lot doit porter » ; date et lot imprimés sont contrôlés en présence et en exactitude. Pour les exportateurs, le niveau 3 correspond directement aux obligations réglementaires allergènes, lot et péremption — et c’est précisément le point que l’échantillonnage manuel couvre le plus mal. Sur les deux dernières grandes foires internationales de l’emballage, le centre de gravité glisse nettement du niveau 1 vers le niveau 3 : le coût de rappel d’une mauvaise étiquette ou d’un code-date erroné dépasse de loin celui d’une étiquette manquante — « collée » n’est plus le critère de conformité, « collée correctement » l’est.
2D ou 3D : choisir la voie selon la structure des coûts de défauts
Deux voies principales réalisent ces contrôles. L’inspection plane 2D image la zone d’étiquette par caméras puis compare — simple, au coût maîtrisé, et les versions rapides soutiennent déjà des cadences de l’ordre de 100 000 bouteilles par heure. La reconstruction 3D de surface courbe mobilise plusieurs caméras pour « dérouler » la surface du flacon rond en une image plane complète avant comparaison, et corrige l’angle mort structurel de la 2D : plis, bulles et micro-déchirures des bords courbes passent facilement inaperçus en image plane, mais se détectent sûrement une fois la surface déroulée. Le choix de la voie se décide par la structure des coûts de défauts : si les défauts esthétiques comme plis et bulles parvenant au consommateur infligent un vrai dommage de marque (hygiène-beauté, cosmétique, boissons premium), la reconstruction 3D se justifie ; si le risque principal est l’étiquette erronée et le code-date, une solution 2D au budget concentré sur le niveau 3 est la meilleure affaire.
L’IA résout un problème d’argent : faux rejets et changement de format
Après la mise en service, les deux plaintes les plus fréquentes ne sont pas « elle ne détecte pas » mais « elle rejette des bouteilles bonnes » et « le changement de format est lent ». Le faux rejet, c’est de l’argent jeté : gouttes d’eau et mousse sur le flacon ressemblent en image à de vrais défauts, et les algorithmes à seuils classiques péchent par excès de prudence — chaque poste, des bouteilles parfaitement conformes partent au rebut ; les algorithmes apprentis s’entraînent sur de grands volumes d’échantillons pour reconnaître ces faux défauts, et les fabricants de pointe affichent des taux de faux rejets de l’ordre de 0,3 %. À l’évaluation, exigez toujours les conditions d’essai derrière ce chiffre et prévoyez un poste de recontrôle manuel pour les bouteilles rejetées. Le coût de changement est souvent sous-estimé : au changement de flacon ou d’étiquette, le temps de rappel des paramètres caméras, des gabarits et de recalibrage pèse directement sur l’efficacité des commandes multiproduits ; les solutions de pointe appellent les recettes d’inspection automatiquement et compriment cette étape d’heures en minutes — sur lignes multiproduits, cette capacité pèse autant que la précision de détection elle-même.
Données et réglementation : combien de valeur le système garde au bout de trois ans
Les logiciels d’inspection de nouvelle génération classent les défauts automatiquement et relient chaque classe à ses causes probables — une lente hausse du taux de plis signale par exemple une dérive de température de colle ou de tension de bande, et le système peut alerter avant qu’un lot mauvais ne soit produit ; une fois remontées au système de gestion d’usine, les données rejoignent aussi la traçabilité par lot et les statistiques de production. Autrement dit, une inspection visuelle bien configurée n’intercepte pas seulement les bouteilles défectueuses : elle dit en continu à l’étiqueteuse « ce qui se dégrade ».
L’autre évolution en cours vient de la réglementation : après l’entrée en vigueur de la règle européenne des bouchons solidaires, les fabricants d’inspection ont aussitôt lancé des modules de contrôle de bouchon — un rappel pour les exportateurs : une solution d’inspection doit garder de la marge pour l’évolution réglementaire au lieu d’être figée sur les besoins du moment. Parallèlement, un marché d’unités d’inspection autonomes « ajoutables derrière toute marque d’étiqueteuse » s’est constitué : l’ajout est souple, mais l’intégration mécanique et l’adéquation des cadences restent à votre charge, et en cas de défaut contesté l’étiqueteuse et l’inspection sont deux responsables distincts — c’est exactement le point de départ de l’approche U-Packer ci-dessous.
Critères de sélection pour lignes moyennes et rapides
Pour des lignes de 30 000 à 60 000 bouteilles par heure, nous recommandons de décider dans cet ordre :
- Ordonner les contrôles par risque : d’abord les risques de conformité (étiquette erronée, erreurs de code-date et de lot — directement liés au rappel), puis les risques de marque (plis, inclinaison hors tolérance), enfin les points d’efficacité (étiquette manquante, bord relevé). Budget serré : d’abord correct, puis soigné.
- Ménager une marge de cadence : la capacité nominale de l’unité d’inspection doit dépasser d’au moins 20 % le pic de l’étiqueteuse, et ce chiffre doit être établi tous contrôles activés, pas en détection de présence seule.
- Fixer la voie technologique et l’aptitude au changement : trancher entre 2D et 3D selon la structure des coûts de défauts ; sur lignes multiproduits, privilégier les solutions à changement de recette automatique.
- Interroger taux de faux rejets et capacité de données : conditions d’essai du taux, conservation des données par lot et connexion au système de gestion d’usine décident de la valeur durable de l’inspection.
La solution U-Packer : étiquetage et inspection intégrés d’une même source
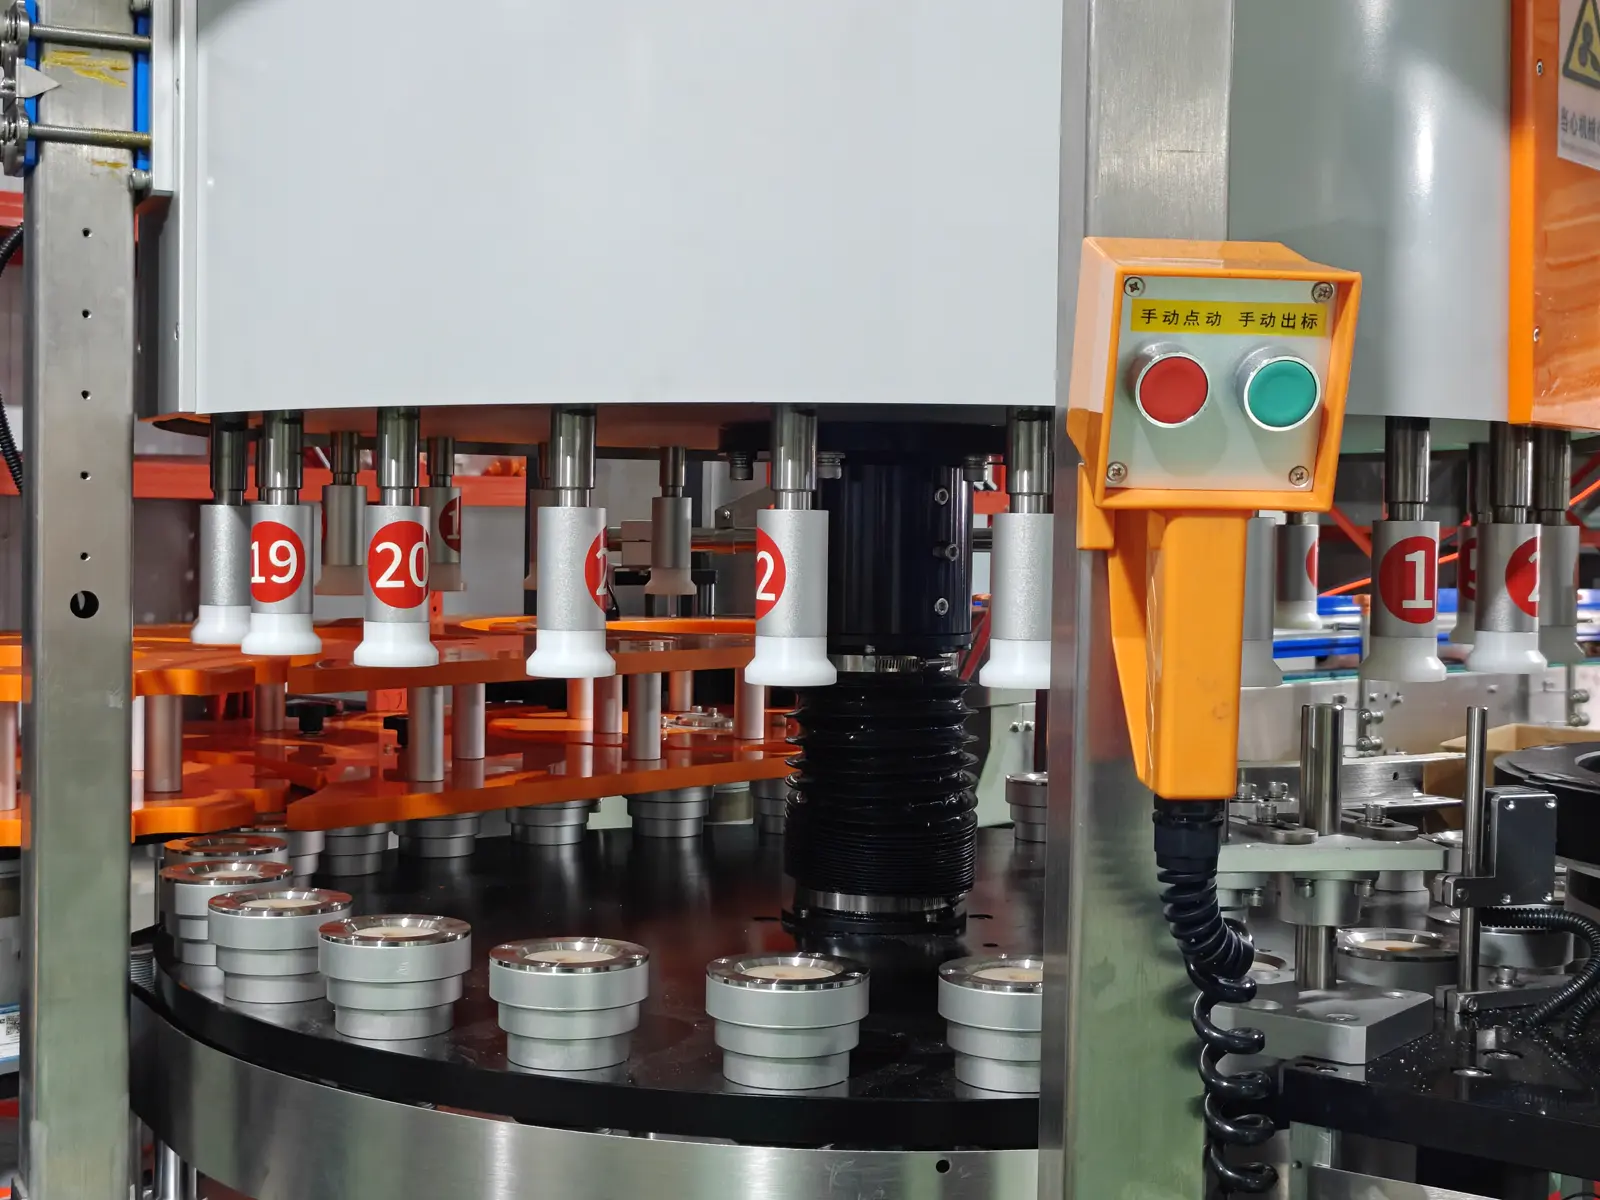
Face aux deux voies habituelles — « inspection fournie par le fabricant de l’étiqueteuse » contre « inspection tierce ajoutée » —, U-Packer part du principe de refermer la boucle au sein même de la station d’étiquetage. Les plateformes rotatives U-Packer vont des machines à came électronique, dont le servosystème maison entraîne chaque poste indépendamment, à la machine modulaire à 58 000 bouteilles par heure au maximum ; toutes maintiennent une précision d’étiquetage de ±1 mm sous leurs propres systèmes de commande. L’inspection visuelle après étiquetage configurée sur ces plateformes est intégrée à l’étiqueteuse d’une même source : recettes flacons et paramètres de changement partagés, rejet, recontrôle et statistiques dans la même armoire de commande, et l’adéquation des cadences inspection-étiquetage assumée par une seule équipe.
Cette intégration répond aux deux soucis les plus concrets des lignes moyennes et rapides : le risque d’intégration mécanique et d’adéquation de cadence lors de l’ajout d’une inspection tierce, et la frontière de responsabilité en cas de défaut contesté — le client a un seul interlocuteur équipementier au lieu d’une coordination d’interfaces entre deux fournisseurs. Les contrôles suivent les trois niveaux ci-dessus et se taillent selon la structure de risque de la ligne, de l’étiquette manquante, erronée ou inclinée hors tolérance jusqu’à la vérification code-barres et code-date ; pour les lignes déjà en production, des solutions d’ajout sur mesure existent par type de flacon et d’étiquette. Si vous planifiez une ligne d’étiquetage ou évaluez un ajout d’inspection, apportez vos flacons et étiquettes pour un essai en vrai : nos ingénieurs proposeront la configuration de contrôle et l’adéquation de cadence concrètes.
Cet article a été rédigé par l’équipe technique étiquetage de U-Packer. Les chiffres de rappels et de filière proviennent de rapports et enquêtes publics (New Food Magazine : statistique des rappels alimentaires US 2024, enquête WTW 2024 sur les rappels en food & beverage) ; les tendances techniques des fabricants sont tirées d’informations publiques des salons drinktec et interpack. À lire aussi : Comparaison des procédés d’étiquetage : choix et maintenance et Maintenance et dépannage des étiqueteuses.