Aufgeklebt ist nicht korrekt aufgeklebt: warum nach dem Etikettieren eine visuelle Inspektion nötig ist
Die Genauigkeit von Etikettiermaschinen wird in Millimetern angegeben; gängige Rotationsmaschinen erreichen ±1mm. Doch die Genauigkeit beschreibt die Prozessgrenze einer gut eingestellten Maschine. Im realen Betrieb lassen Etikettenrollen-Wechselstöße, Flaschenwechsel, driftende Leimtemperatur und Fördererschwingungen fehlerhafte Stücke in den guten Strom — fehlende, falsche, schiefe, geknitterte Etiketten und Blasen. Das fängt die Eigenüberwachung der Etikettiermaschine meist nicht vollständig ab, und manuelle Stichproben sind durch Stichprobenumfang und Prüfermüdung begrenzt.
Die Kosten verdeutlichen das Problem: Wie das Branchenmagazin New Food Magazine berichtet, waren Etikettenfehler 2024 die größte einzelne Ursache für US-Lebensmittlrückrufe, mit direkten Branchenverlusten von rund 1,92 Milliarden US-Dollar im Jahr; in einer Umfrage des Versicherungsmaklers WTW nannten 39 % der Befragten „falsch etikettierte Produkte" als eine der Hauptursachen für Rückrufe. In China muss ein Rückruf der Klasse I binnen 24 Stunden eingeleitet werden — auf Kundenreklamationen zu warten ist keine regelkonforme Strategie. Deshalb wird eine Inline-Visionsinspektion hinter der Etikettierstation auf Schnellläufern von der Option zur Standardkonfiguration.
Was die visuelle Inspektion prüft: „vorhanden — gerade — korrekt"
Blickt man auf die Funktionsgliederung internationaler Prüfsysteme, ordnen sich die Etikettenprüfungen drei Stufen zu — „vorhanden — gerade — korrekt" — und diese entsprechen exakt drei verschiedenen Risikoklassen.
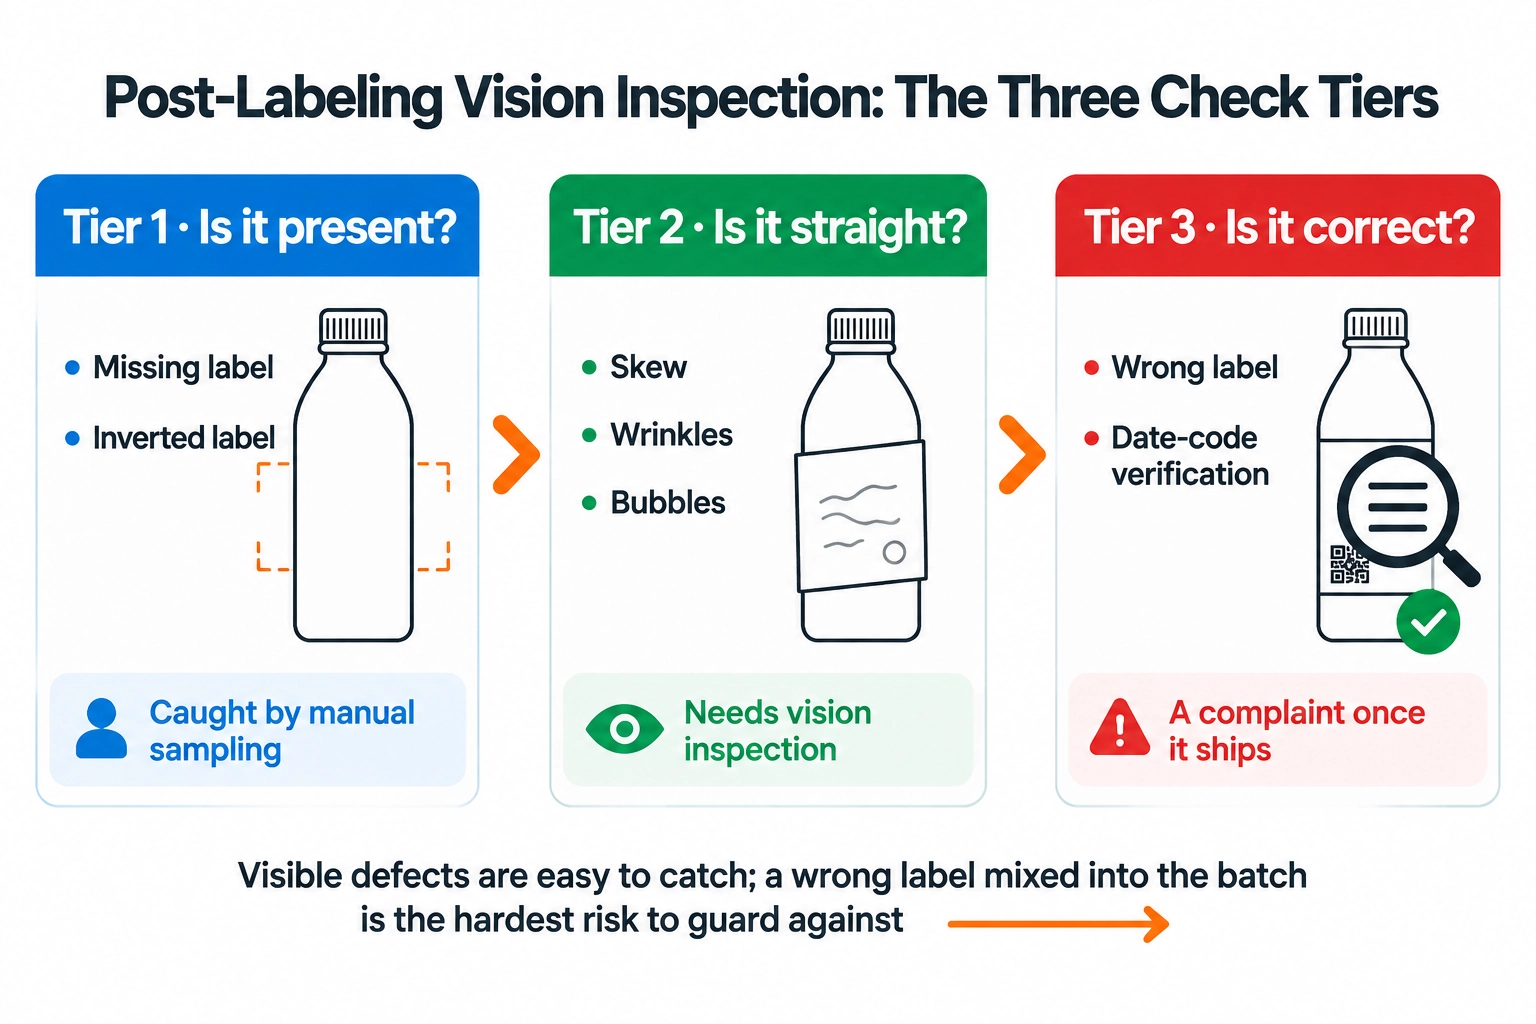
Stufe 1, vorhanden: Etikett vorhanden oder verkehrt herum — die Grundstufe, auf die keine Linie verzichten kann; eine gute Lösung prüft unabhängig vom Etikettenstandpunkt auf der Flasche, sodass nach Etikettenwechsel keine Kamera neu eingestellt werden muss.Stufe 2, gerade: Etikettenposition und Schrägstellung, abstehende Kanten, Falten, Blasen, Beschädigungen — Fehler ohne Compliance-Relevanz, die aber Regalbild und Markenwahrnehmung unmittelbar treffen.Stufe 3, korrekt: Motiv- und Logo-Vergleich, Barcode-Verifizierung und Zeichenerkennung stellen sicher, dass „das Etikett auf der Flasche das ist, das diese Charge tragen darf"; Datum und Charge werden auf Vorhandensein und Richtigkeit geprüft. Für Exporteure entspricht Stufe 3 direkt den regulatorischen Elementen Allergenkennzeichnung, Charge und Mindesthaltbarkeit — und genau diesen Punkt deckt manuelle Stichprobe am schlechtesten. Auf den letzten beiden internationalen Verpackungsmessen verlagerte sich der Schwerpunkt deutlich von Stufe 1 zu Stufe 3: Die Rückrufkosten eines falschen Etiketts oder Datumscodes übersteigen bei weitem ein fehlendes — „aufgeklebt" ist nicht mehr die Grenze, „korrekt aufgeklebt" ist sie.
2D oder 3D: die Route nach der Fehlerkostenstruktur wählen
Zwei Hauptrouten setzen diese Prüfungen um. Die 2D-Planinspektion bildet den Etikettenbereich mit Kameras ab und vergleicht — einfach, kostenkontrolliert, und Schnellversionen unterstützen Linientakte um 100.000 Flaschen pro Stunde. Die 3D-Krümmungsrekonstruktion „rollt" mit mehreren Kameras die gekrümmte Oberfläche einer Rundflasche zu einem vollständigen ebenen Bild auseinander und gleicht erst dann ab — sie behebt die strukturelle Schwachstelle der 2D-Prüfung: Falten, Blasen und feinste Risse an den gekrümmten Rändern werden in der Bildebene leicht übersehen, nach dem Abrollen sicher erkannt. Welche Route nötig ist, entscheidet die Fehlerkostenstruktur: Wenn optische Mängel wie Falten und Blasen beim Verbraucher echten Markenschaden anrichten (Körperpflege, Kosmetik, Premiumgetränke), lohnt sich die 3D-Rekonstruktion; wenn das Hauptrisiko in Fehletiketten und Datumscodes liegt, ist eine 2D-Lösung mit Budgetpriorität auf der dritten Stufe der bessere Deal.
KI löst ein Geldproblem: Fehlaussortierung und Rüstzeit
Nach Inbetriebnahme eines Visionssystems lauten die zwei häufigsten Klagen nicht „er erkennt nicht", sondern „er sortiert gute Flaschen aus" und „das Rüsten dauert". Fehlaussortierungen sind weggeworfenes Geld: Wassertropfen und Schaum auf der Flasche sehen im Bild wie echte Fehler aus, klassische Schwellwert-Algorithmen spielen auf Sicherheit und pro Schicht werden einwandfreie Flaschen verschrottet; lernende Algorithmen trainieren mit großen Stichprobenmengen genau diese Scheinfehler weg — führende Hersteller nennen Fehlaussortierungsraten auf dem Niveau von 0,3 %. Fragen Sie beim Angebot unbedingt nach den Testbedingungen dieser Zahl und planen Sie für ausgeschleuste Flaschen eine manuelle Nachprüfstation ein. Die Rüstkosten werden oft unterschätzt: Beim Flaschen- oder Etikettenwechsel bestimmt die Zeit zum Aufrufen der Kameraparameter und Vorlagen und zur Rekalibrierung direkt die Effizienz bei Mehrprodukt-Aufträgen; führende Systeme rufen Prüfrezepte automatisch auf und drücken diesen Schritt von Stunden auf Minuten — auf Mehrproduktlinien wiegt diese Fähigkeit so schwer wie die Prüfgenauigkeit selbst.
Daten und Regulierung: wie viel Wert das System in drei Jahren behält
Prüfsoftware der neuen Generation klassifiziert Fehler automatisch und verknüpft jede Fehlerklasse mit ihren wahrscheinlichen Ursachen — etwa wenn der Faltenanteil langsam steigt und damit auf driftende Leimtemperatur oder Etikettenbandspannung verweist, warnt das System, bevor eine schlechte Charge entsteht; werden die Prüfdaten ins Fabrikleitsystem hochgeladen, verbinden sie sich zudem mit Chargenrückverfolgbarkeit und Leistungsstatistik. Mit anderen Worten: Eine gut konfigurierte Visionsinspektion fängt nicht nur fehlerhafte Flaschen ab, sie sagt der Etikettiermaschine laufend, „wo es schlechter wird".
Der andere laufende Wandel kommt aus der Regulierung: Nach Inkrafttreten der EU-Regelung zu fest verbundenen Verschlüssen brachten die Prüfanbieter umgehend Kappen-Inspektionsmodule heraus — eine Erinnerung daran, dass Prüfkonzepte für Exporteure Raum für regulatorische Weiterentwicklung lassen müssen statt einmal auf den heutigen Stand festgelegt zu werden. Zugleich hat sich ein Markt für eigenständige Prüfeinheiten „nachrüstbar hinter jeder Etikettiermaschinenmarke" etabliert: Nachrüsten ist flexibel, doch mechanische Integration und Taktanpassung liegen in eigener Verantwortung, und bei strittigen Fehlern sind Etikettiermaschine und Prüfsystem zwei Parteien — genau hier setzt der folgende U-Packer-Ansatz an.
Auswahlkriterien für mittel- und schnellaufende Linien
Für Linien mit 30.000 bis 60.000 Flaschen pro Stunde empfehlen wir diese Entscheidungsreihenfolge:
- Prüfmerkmale nach Risiko ordnen: zuerst Compliance-Risiken (Fehletiketten, Datums- und Chargencodefehler — unmittelbar rückrufrelevant), dann Markenrisiken (Falten, überschrittene Schrägtoleranz), zuletzt Effizienzpunkte (fehlende Etiketten, abstehende Kanten). Bei knappem Budget: erst korrekt, dann schön.
- Taktspielraum einplanen: Die Nennleistung der Prüfeinheit sollte die Spitzleistung der Etikettiermaschine um mindestens 20 % übersteigen — ausgewiesen mit eingeschalteten Prüfmerkmalen, nicht nur mit reiner Anwesenheitsprüfung.
- Technologieroute und Rüstfähigkeit festlegen: 2D oder 3D nach der Fehlerkostenstruktur; bei Mehrproduktlinien Systeme mit automatischem Rezeptwechsel bevorzugen.
- Nach Fehlaussortierungsrate und Datenfähigkeit fragen: Testbedingungen der Rate, chargengenaue Datenspeicherung und Anbindung ans Fabrikleitsystem entscheiden über den Langzeitwert der Prüfung.
Die U-Packer-Lösung: Etikettieren und Prüfen aus einer Quelle integriert
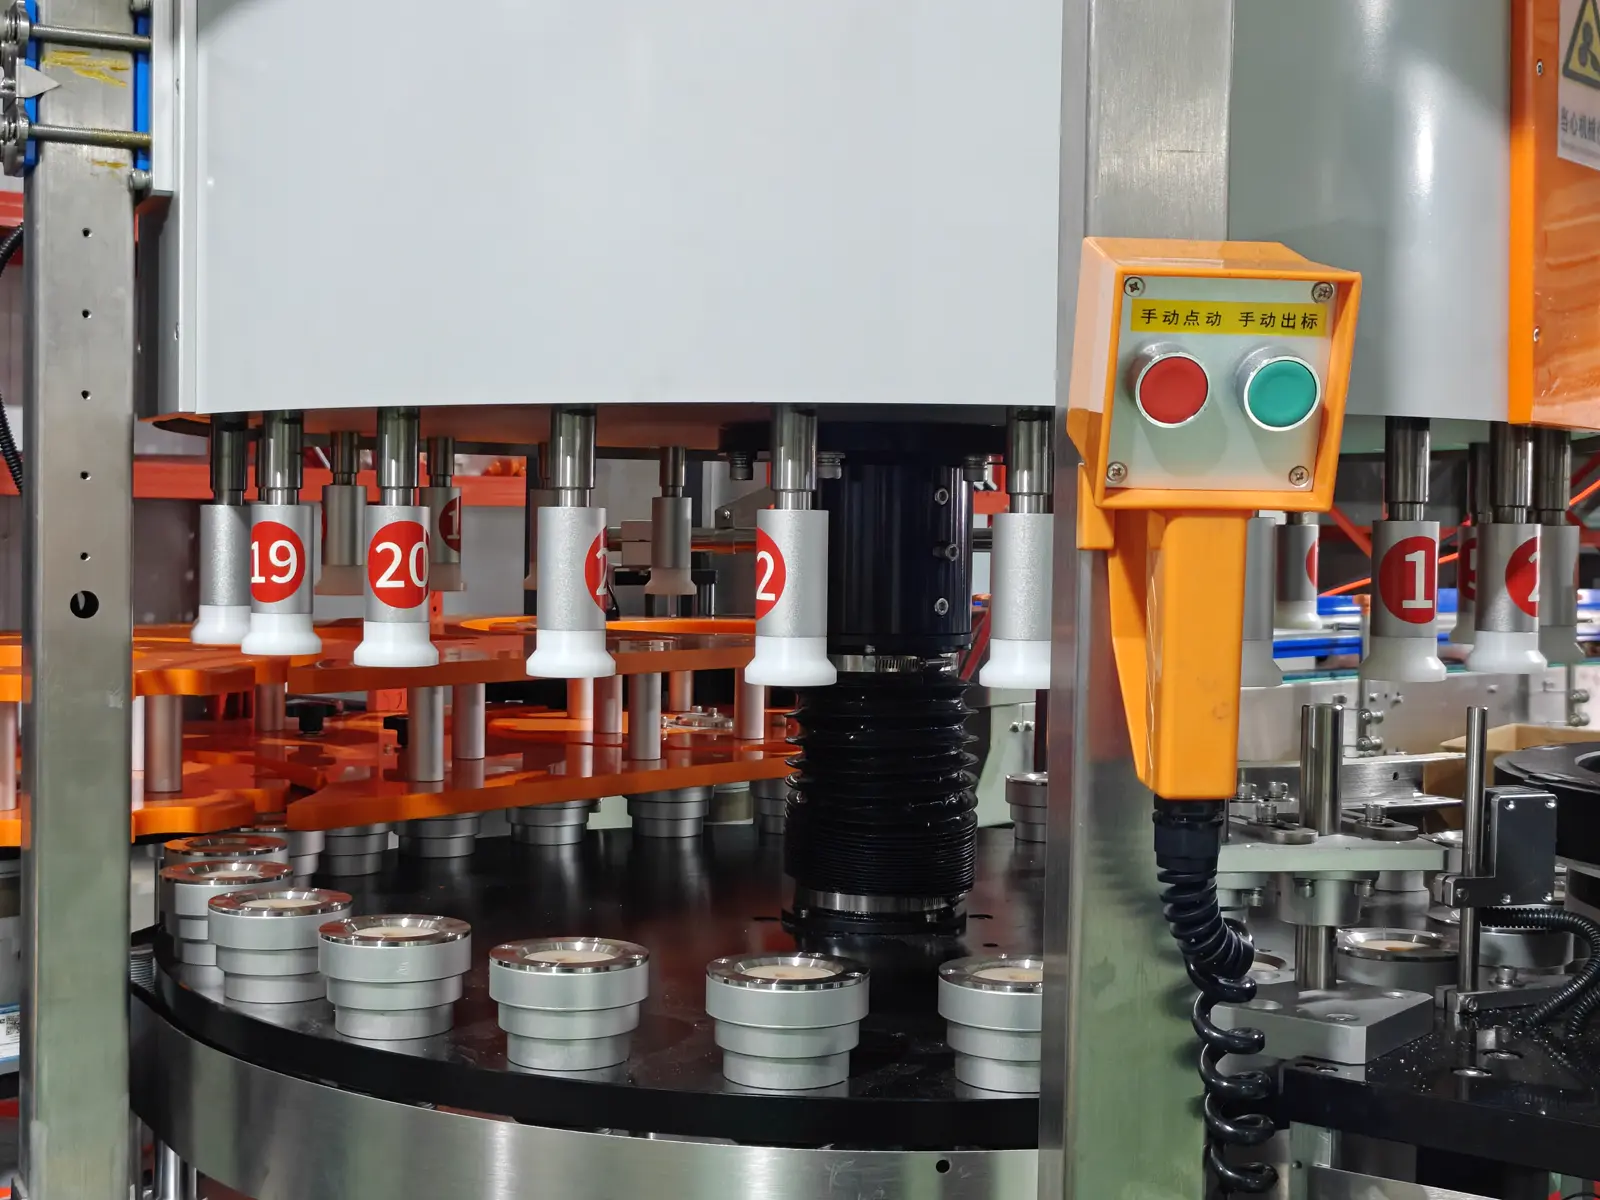
Den zwei verbreiteten Routen — „Prüfsystem vom Etikettiermaschinenhersteller" gegenüber „Nachrüstprüfung von Drittanbietern" — setzt U-Packer die geschlossene Integration direkt in der Etikettierstation entgegen. Die Rotations-Etikettiermaschine von U-Packer baut auf einem eigenentwickelten elektronischen Nocken-Servosystem mit einzeln angetriebenen Stationen auf; bis zu 58.000 Flaschen pro Stunde und ±1mm Etikettiergenauigkeit werden vom selben Leitsystem garantiert. Die auf dieser Plattform konfigurierte Visionsinspektion ist mit der Etikettiermaschine aus einer Quelle integriert — gemeinsame Flaschenrezepte und Rüstparameter, Ausschleusen, Nachprüfen und Statistik im selben Schaltschrank, und der Taktabgleich zwischen Prüfung und Etikettierung liegt bei einem Team.
Diese Integration adressiert die zwei praktischsten Sorgen mittel- und schnellaufender Linien: das mechanische Integrations- und Taktanpassungsrisiko bei nachgerüsteter Drittanbieter-Prüfung und die Verantwortungsgrenze bei strittigen Fehlern — der Kunde hat einen einzigen Anlagenverantwortlichen statt Schnittstellenkoordination zwischen zwei Lieferanten. Die Prüfmerkmale folgen den drei Stufen oben und lassen sich nach der Risikostruktur der Linie zuschneiden, von fehlenden und falschen Etiketten bis zur Barcode- und Datumscode-Verifizierung; für bestehende Linien sind anpassbare Nachrüstlösungen je Flaschen- und Etikettentyp möglich. Wenn Sie eine Etikettierlinie planen oder eine Prüf-Nachrüstung bewerten, bringen Sie Flaschen und Etiketten zum Test — unsere Ingenieure empfehlen die Prüfkonfiguration und den Taktabgleich konkret.
Dieser Artikel wurde vom Etikettiertechnik-Team von U-Packer verfasst. Rückruf- und Branchenzahlen stammen aus öffentlichen Berichten und Umfragen (New Food Magazine: Statistik der US-Lebensmittlrückrufe 2024, WTW-Rückrufstudie 2024 für Lebensmittel und Getränke); Techniktrends der Hersteller aus öffentlichen Informationen der Messen drinktec und interpack. Weiterlesen: Vergleich der Etikettierverfahren: Auswahl und Wartung sowie Wartung und Fehlerbehebung von Etikettiermaschinen.