Наклеена — не значит наклеена правильно: зачем нужен визуальный контроль после этикетирования
Точность этикетировочных машин измеряется миллиметрами, а серийные роторные машины достигают ±1 мм. Но точность описывает технологический потолок хорошо отрегулированной машины; в реальном производстве склейки рулонов, смена бутылок, дрейф температуры клея и вибрация конвейера пропускают дефектные изделия в общий поток — пропуски, не те этикетки, перекос, морщины, пузыри. Большинство из них собственные датчики этикетировщика полностью не отсекают, а ручная выборка упирается в долю выборки и усталость контролёра.
Цифры затрат говорят сами за себя: по данным отраслевого издания New Food Magazine, ошибки этикетирования стали крупнейшей отдельной причиной пищевых отзывов в США в 2024 году, а прямые потери отрасли за год составили около 1,92 млрд долларов; в опросе страхового брокера WTW 39 % респондентов назвали «неверно маркированный продукт» среди главных причин отзыва. В Китае отзыв первой категории должен быть начат в течение 24 часов — ждать жалоб потребителей стратегией, соответствующей нормам, не является. Поэтому встроенный визуальный контроль после участка этикетирования на скоростных линиях превращается из опции в стандартную конфигурацию.
Что проверяет визуальный контроль: «наклеена — ровно — та ли»
Если посмотреть, как организованы функции ведущих международных систем контроля, проверки этикеток группируются в три уровня — «наклеена — ровно — та ли» — и ровно соответствуют трём разным классам риска.
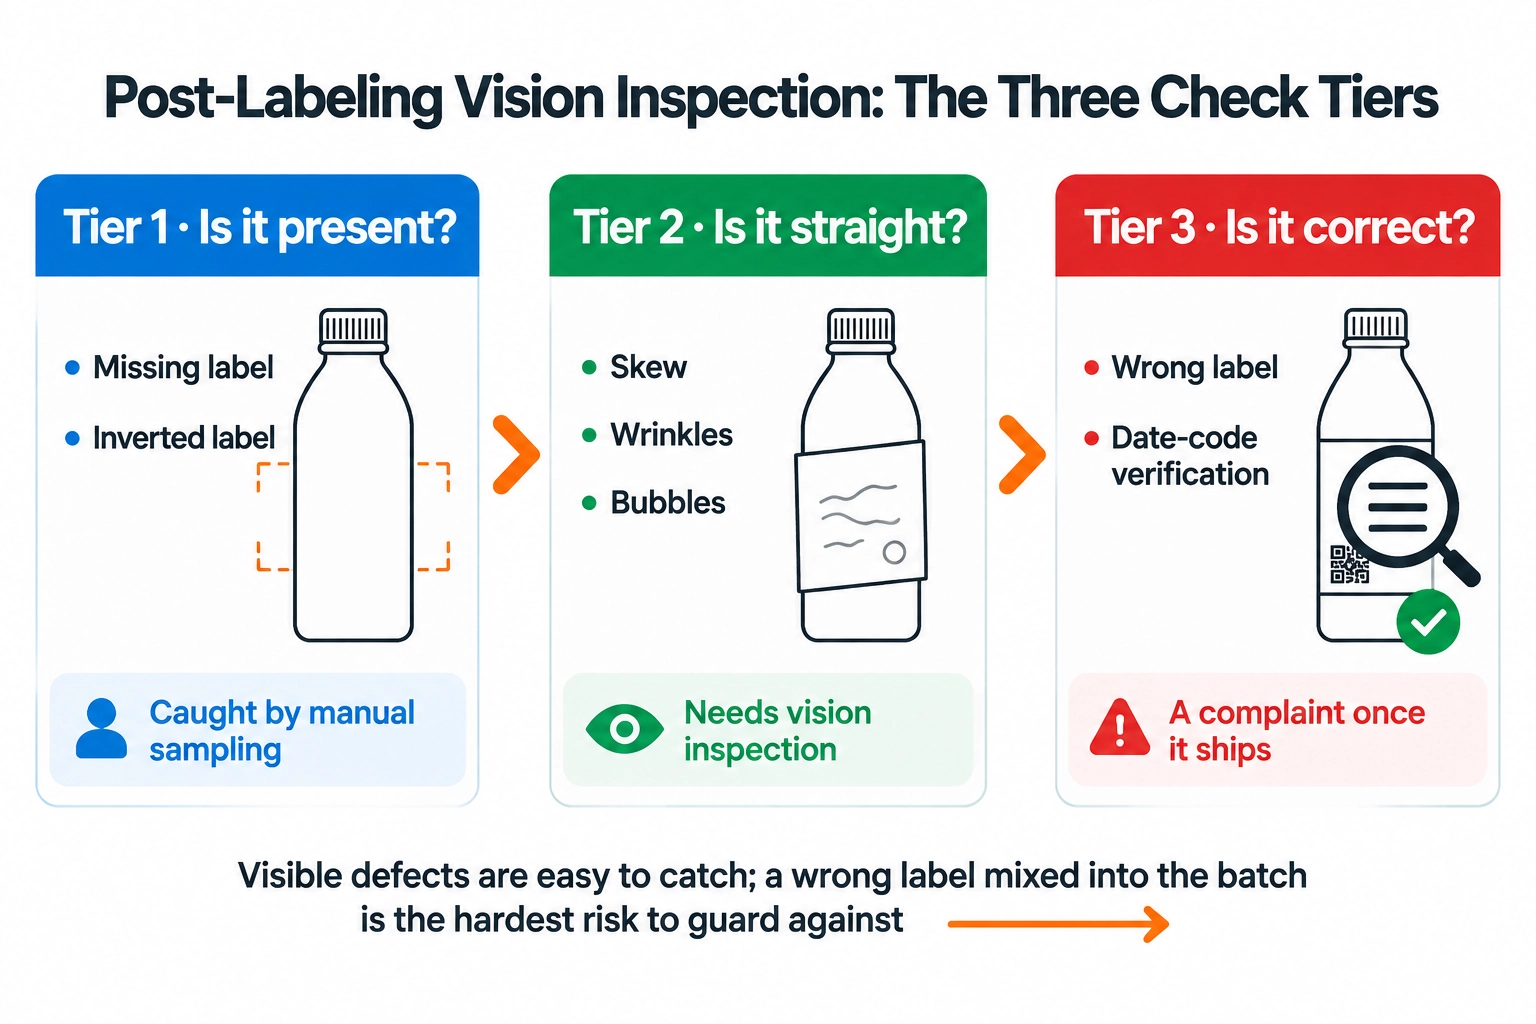
Уровень 1, наклеена ли: наличие этикетки и «вверх ногами» — базовый уровень, который не может пропустить ни одна линия; хорошее решение не зависит от положения этикетки на таре, поэтому после смены этикетки камеры не нужно перенастраивать.Уровень 2, ровно ли: позиция и перекос этикетки, отставшие кромки, морщины, пузыри, повреждения — дефекты, не влияющие на соответствие, но напрямую бьющие по виду на полке и восприятию бренда.Уровень 3, та ли: сравнение рисунка и логотипа, верификация штрихкодов и распознавание символов подтверждают, что «на бутылке — именно та этикетка, которую должна нести эта партия»; дата и номер партии на печати сверяются и на наличие, и на правильность. Для экспортёров уровень 3 напрямую соответствует нормативным элементам — аллергенам, партии и сроку годности — и именно этот пункт ручная выборка покрывает хуже всего. По итогам двух последних международных упаковочных выставок центр тяжести явно смещается с уровня 1 на уровень 3: стоимость отзыва из-за не той этикетки или кода даты многократно превышает пропуск этикетки — «наклеена» больше не критерий годности, критерий — «наклеена та и правильно».
2D или 3D: маршрут выбирают по структуре стоимости дефектов
Эти проверки реализуют два основных маршрута. 2D-контроль в плоскости снимает зону этикетки камерами и сравнивает — просто, с управляемой стоимостью, а скоростные исполнения уже поддерживают темп линии порядка 100 000 бутылок в час. 3D-реконструкция криволинейной поверхности несколькими камерами «разворачивает» кривую поверхность круглой бутылки в полное плоское изображение и лишь затем сравнивает, закрывая структурную слепую зону 2D: морщины, пузыри и микроразрывы на скруглённых кромках при плоской съёмке легко упустить, а после разворота они распознаются надёжно. Какой маршрут нужен, решает структура стоимости дефектов: если косметические дефекты — морщины и пузыри, дошедшие до потребителя, наносят реальный урон бренду (косметика, уход, премиальные напитки), вложение в 3D-реконструкцию оправдано; если главный риск — не те этикетки и коды даты, выгоднее 2D-решение с приоритетным бюджетом на проверки третьего уровня.
ИИ решает денежную задачу: ложные отбраковки и переналадка
После запуска системы две самые частые претензии — не «не видит дефект», а «отбраковывает хорошие бутылки» и «переналадка долгая». Ложная отбраковка — это выброшенные деньги: капли воды и пена на бутылке на снимке неотличимы от реальных дефектов, и классические алгоритмы с порогами перестраховываются — каждую смену в брак уходят полностью годные бутылки; обучающиеся алгоритмы на больших выборках учатся распознавать такие ложные дефекты, и ведущие производители уже заявляют уровень ложной отбраковки порядка 0,3 %. При оценке решения всегда спрашивайте, в каких условиях испытаний получена эта цифра, и предусмотрите рабочее место ручной перепроверки для отбракованных бутылок. Стоимость переналадки часто недооценивают: при смене бутылки или этикетки время вызова параметров камер и шаблонов и повторной калибровки напрямую влияет на эффективность мультипродуктовых заказов; ведущие решения вызывают рецепты контроля автоматически и сжимают этот шаг с часов до минут — на мультипродуктовых линиях эта способность весит не меньше самой точности контроля.
Данные и регулирование: сколько ценности сохранит система через три года
Программное обеспечение нового поколения автоматически классифицирует дефекты и связывает каждый класс с вероятными причинами — например, медленный рост доли морщин обычно указывает на дрейф температуры клея или натяжения ленты, и система предупредит до выпуска плохой партии; будучи выгружены в систему управления заводом, данные контроля также стыкуются с прослеживаемостью партий и статистикой выработки. Иначе говоря, грамотно сконфигурированный визуальный контроль не только отсеивает дефектные бутылки — он постоянно сообщает этикетировочной машине, «что именно начинает ухудшаться».
Другое идущее изменение продиктовано регулированием: после вступления в силу европейского правила о прикреплённых крышках производители контроля тут же выпустили модули осмотра крышки — напоминание экспортёрам, что решение по контролю должно оставлять запас под эволюцию норм, а не настраиваться один раз под сегодняшние потребности. Параллельно сложился рынок автономных контрольных модулей «доустанавливаемых за этикетировочной машиной любой марки»: доустановка гибка, но механическую стыковку и согласование темпа вы ведёте на свой риск, а при спорном дефекте этикетировщик и контроль — два ответчика; именно с этого и начинается подход U-Packer, описанный ниже.
Критерии выбора для средне- и высокоскоростных линий
Для линий на 30 000–60 000 бутылок в час рекомендуем принимать решения в таком порядке:
- Ранжировать проверки по риску: сначала риски соответствия (не та этикетка, ошибки кода даты и партии — прямые триггеры отзыва), затем риски бренда (морщины, перекос вне допуска) и лишь потом эффективность (пропуск, отставшая кромка). При ограниченном бюджете — сначала правильно, потом красиво.
- Заложить запас по темпу: номинальная производительность модуля контроля должна превышать пиковую производительность этикетировщика минимум на 20 %, причём эта цифра должна быть получена со всеми включёнными проверками, а не только с детекцией наличия.
- Определить маршрут и способность к переналадке: 2D или 3D — по структуре стоимости дефектов; на мультипродуктовых линиях предпочесть решения с автоматической сменой рецептов.
- Спросить про ложную отбраковку и данные: условия испытаний по уровню отбраковки, хранение данных на уровне партий и связь с системой управления заводом определяют долгосрочную ценность контроля.
Решение U-Packer: этикетирование и контроль, интегрированные из одного источника
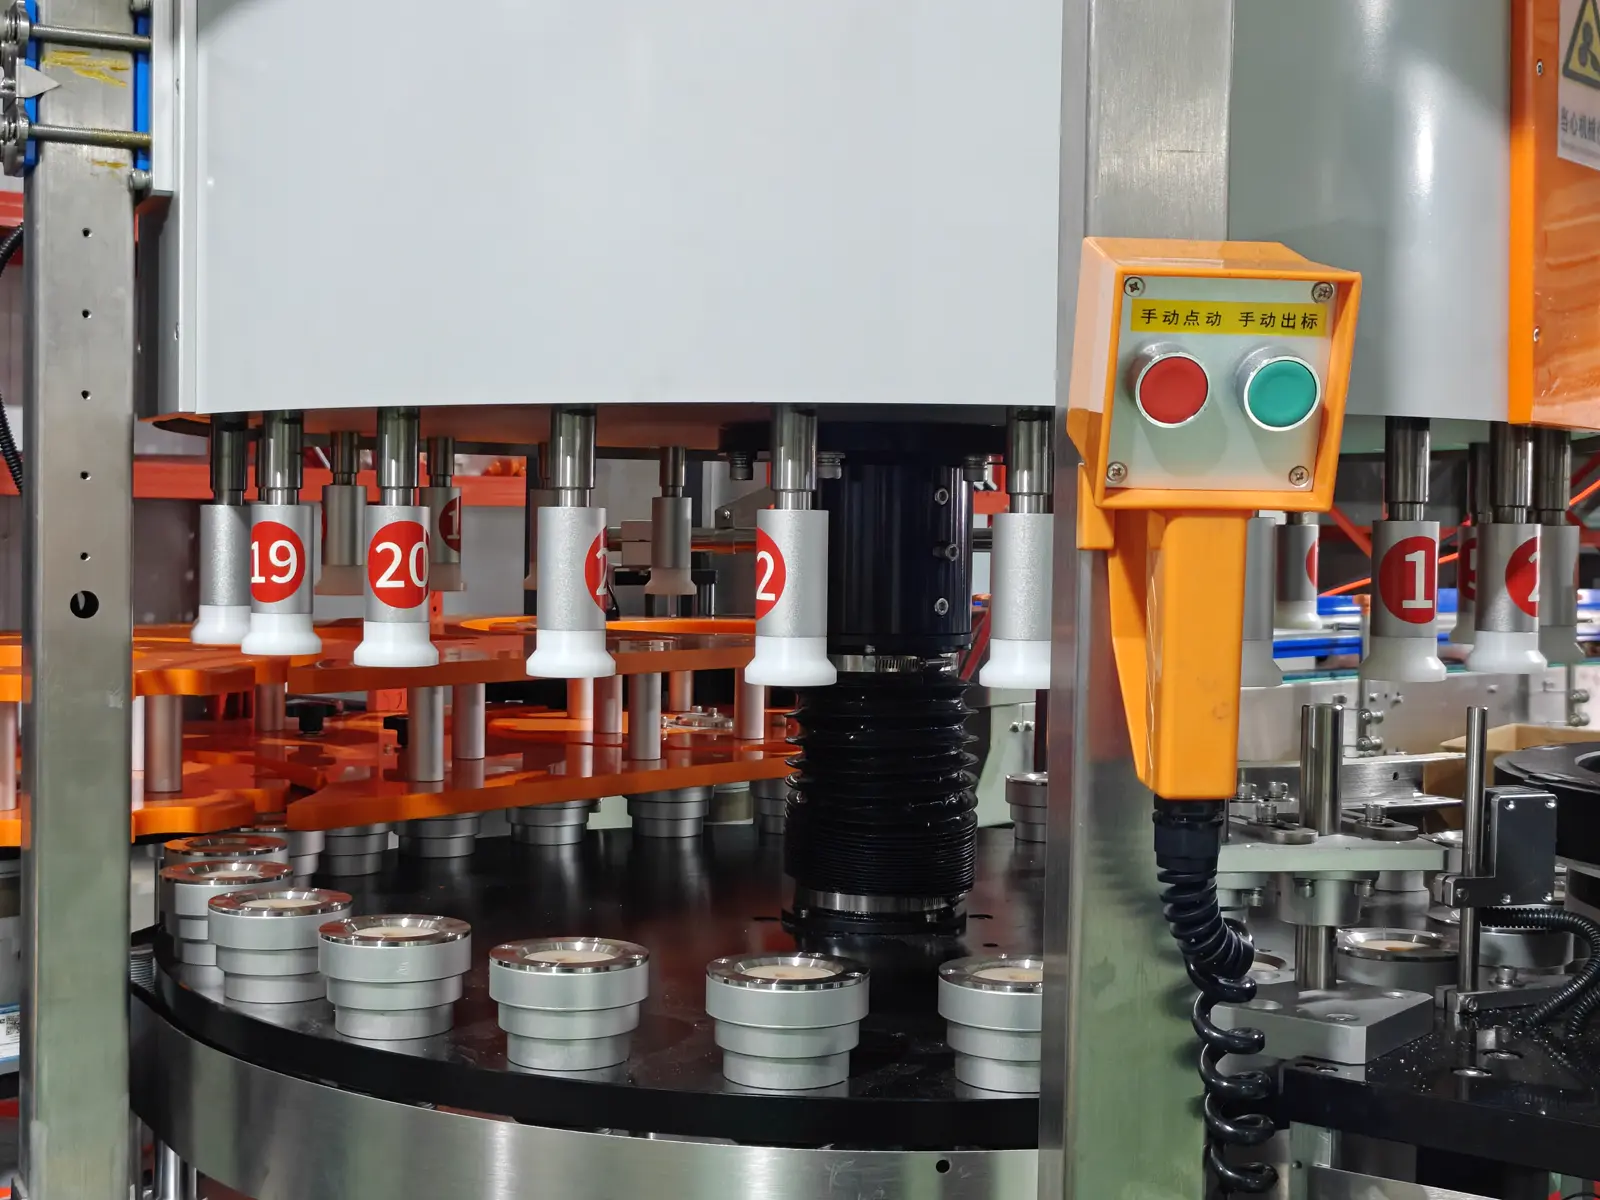
Перед двумя привычными маршрутами — «контроль от производителя этикетировщика» против «стороннего доустанавливаемого контроля» — U-Packer исходит из того, чтобы замкнуть контроль внутри самого участка этикетирования. Роторные платформы U-Packer охватывают как машины с электронным кулачком, где собственная сервосистема приводит каждую позицию независимо, так и модульную машину на 58 000 бутылок в час; все они держат точность этикетирования ±1 мм под собственными системами управления. Настроенный на этих платформах визуальный контроль интегрирован с этикетировщиком из одного источника — общие рецепты бутылок и параметры переналадки, отбраковка, перепроверка и статистика завершаются в одном шкафу управления, а согласование темпа контроля и этикетирования держит одна команда.
Такая интеграция закрывает два самых насущных вопроса средне- и высокоскоростных линий: риск механической стыковки и согласования темпа при доустановке стороннего контроля и границу ответственности при спорном дефекте — заказчик имеет одного ответственного за оборудование вместо координации интерфейсов между двумя поставщиками. Проверки настраиваются по описанным трём уровням и адаптируются под структуру рисков линии — от пропуска, не той этикетки и перекоса вне допуска до верификации штрихкода и кода даты; для уже работающих линий возможны решения доустановки под конкретный тип бутылок и этикеток. Если вы проектируете этикетировочную линию или оцениваете доустановку контроля, привозите бутылки и этикетки на живой тест — наши инженеры предложат конкретную конфигурацию проверок и согласование темпа.
Статья подготовлена технологической командой этикетирования U-Packer. Данные по отзывам и отрасли взяты из открытых публикаций и опросов (New Food Magazine: статистика пищевых отзывов в США за 2024 год, опрос WTW 2024 по отзывам в пищевой отрасли); технологические тенденции производителей — из открытой информации выставок drinktec и interpack. Читайте также: «Сравнение технологий этикетирования: выбор и обслуживание» и «Обслуживание и поиск неисправностей этикетировочных машин».