貼ってある≠正しく貼れている:ラベル貼付後に画像検査がいる理由
ラベル貼付機の精度指標はミリ単位で、主流のロータリー式ラベル貼付機は±1mmを達成します。しかしこの精度は、良好に調整された状態での工芸上限を示すもの。実際の生産では、ラベルロールのつなぎ目、ボトル切替、糊温度のドリフト、搬送の振動によって不良品が正常な流れに混入します——貼付漏れ、誤貼付、斜め、しわ、気泡。その大半はラベル貼付機自体の検知センサーでは完全に阻止できず、抜き取り検査はサンプル率と目視疲労の制約を受けます。
コストのデータが物語ります:業界メディア New Food Magazine の報道によれば、2024年の米国食品リコールにおいてラベルの誤りは最大の単一誘因で、業界全体の直接損失は年間約19.2億米ドルに達しました。保険ブローカー WTW の調査では、回答企業の39%が「製品の誤貼付」をリコールの主因の一つに挙げています。中国では『食品召回管理弁法』により、一級リコールは24時間以内に開始しなければなりません——顧客からの苦情を待ってから対処するのは、規制上成立しません。だからこそ、ラベル貼付工程の後にインライン画像検査を加えることが、高速ラインの「オプション」から標準構成へと変わりつつあります。
画像検査は何を検査するのか:「あるか—まっすぐか—正しいか」
国際主流のインライン検査システムの機能設計を整理すると、ラベル検査項目は「あるか—まっすぐか—正しいか」の三階層で組織されており、これは三種類の異なるリスクにちょうど対応します。
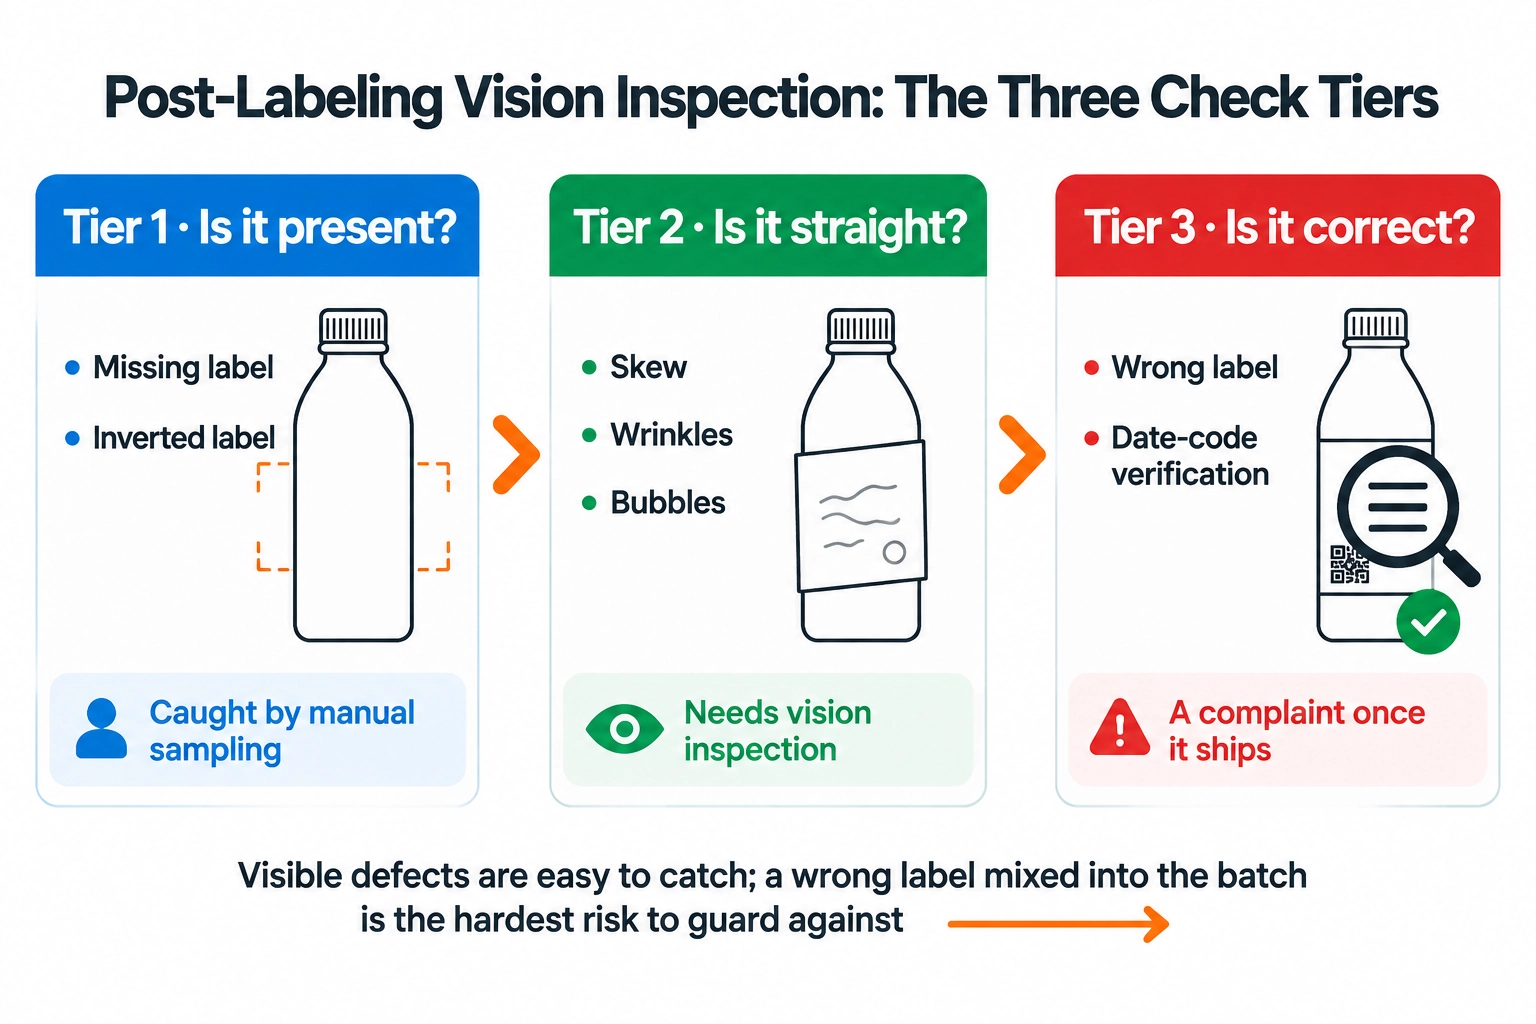
第1階層、あるか:ラベルの有無と逆貼り——最も基礎的で、どんなラインも省略できない階層です。優れた設計は容器上のラベル位置に依存せず、ラベル交換後にカメラを再調整する必要がありません。第2階層、まっすぐか:ラベルの位置と傾き、浮き上がり、しわ、気泡、破損——コンプライアンスには影響しないものの、店頭イメージとブランド印象に直結する欠陥です。第3階層、正しいか:図柄とロゴの照合、バーコード検証、文字認識によって「貼られているラベルがこのロットに使うべきものか」を確認します。日付とインクジェット印字のロット番号は有無と正確性を同時に照合します。輸出企業にとって第3階層はアレルゲン表示・ロット・賞味期限などの法規要素に直接対応し、まさに抜き取り検査が最もカバーしきれない項目です。直近2回の国際包装展示会の動向では、検査の重心は明確に第1階層から第3階層へ移っています——誤ラベルと日付コード誤りのリコールコストは貼付漏れをはるかに上回り、「貼ってある」はもう合格基準ではなく、「正しく貼れている」が合格基準なのです。
2Dか3Dか:不良コスト構造で路線を選ぶ
これらの検査を実現する主要な路線は二つあります。2D平面検査はカメラでラベル領域を平面撮影して照合する方式で、構造がシンプル、コストを管理しやすく、高速機種はすでに10万本/時クラスのライン速度に対応しています。3D曲面再構築は複数のカメラで円形ボトルの曲面を完全な平面画像に「展開」してから照合する方式で、2Dの構造的な盲点を補います——曲面の端のしわ・気泡・微小な破れは平面撮影では見逃しやすく、展開後は確実に検出できます。どちらの路線が必要かは、不良コストの構造で決まります:しわや気泡といった外観欠陥が消費者の手に渡って実質的なブランド損害を招く場合(化粧品・日用品・高級飲料)、3D再構築の投資は価値があります。主なリスクが誤ラベルと日付コードにあるなら、予算を「第3階層」の検査項目に優先投下する2D方式が合理的です。
AIが解決するのはカネの問題:誤剔除と段取り替え
画像検査システムの稼働後、現場の責任者が最もよく遭遇する二つの問題は「検出できない」ではなく「良品を剔除してしまう」と「段取り替えが遅い」です。誤剔除は良品を捨てているカネです:ボトル表面の水滴や泡は画像上で本物の欠陥と区別しにくく、従来の閾値アルゴリズムは安全側に倒すしかなく、完全に合格のボトルが毎シフト廃棄されてきました。学習型アルゴリズムは大量のサンプルでこうした疑似欠陥を学習し、大手メーカーは誤剔除率をすでに0.3%のオーダーまで抑えています。評価の際は必ずこの数値の試験条件を確認し、剔除ボトル向けの手動再検査工程を設けてください。段取り替えコストはしばしば過小評価されます:ボトルやラベルの切替時に、カメラパラメータと照合テンプレートの呼び出し・再校正の時間は多品種受注の効率に直結します。先進的なソリューションは検査レシピを自動呼び出しし、この工程を時間単位から分単位まで圧縮しています——多品種ラインでは、この能力の重要度は検査精度そのものに匹敵します。
データと法規:3年後にこのシステムにどれだけの価値が残るか
新しい世代の検査ソフトウェアは欠陥の自動分類機能を備え、各分類を考えられる原因と関連付けます——例えばしわ率の緩やかな上昇は、多くの場合、糊温度やラベル送り張力のドリフトを示しており、システムは不良ロットの発生前に警報を出せます。検査データを工場管理システムにアップロードすれば、ロット追跡や生産統計ともつながります。言い換えれば、適切に構成された画像検査は不良品を食い止めるだけでなく、ラベル貼付機に「どこが悪化しているか」を絶えず伝え続けます。
もう一つの進行中の変化は法規から来ています:EUの連結キャップ規制の実施後、各検査メーカーは直ちにキャップ環視検査モジュールを投入しました——輸出企業の検査ソリューションは、現時点の需要で一度に固定するのではなく、法規の進化に向けた拡張余地を残さなければならないという教訓です。同時に、「どのブランドのラベル貼付機の後にも追加できる」独立検査ユニットの市場も形成されました:追加設置は柔軟ですが、機械的な接合と速度のマッチングは自分で管理する必要があり、係争のある欠陥が出た場合、ラベル貼付機と検査機は二つの責任主体になります——これこそ、次に述べる宇派のアプローチの出発点です。
中高速ラインの選定ポイント
毎時3万〜6万本の中高速ラインでは、以下の順序での検討をお勧めします。
- リスク順に検査項目を並べる:まずコンプライアンスリスク(誤ラベル、日付・ロットコードの誤り——リコールに直結)、次にブランドリスク(しわ、傾き許容超過)、最後に効率項目(貼付漏れ、浮き)。予算が限られるなら、まず正しく、それから美しく。
- 速度に余裕を残す:検査ユニットの定格能力はラベル貼付機のピーク能力を少なくとも20%上回るべきで、その数値は全検査項目を有効にした状態での能力であることを確認してください。
- 技術路線と段取り替え能力を明確に:不良コスト構造で2Dと3Dを取捨し、多品種ラインでは自動レシピ切替対応を優先します。
- 誤剔除率とデータ能力を確認する:誤剔除率の試験条件、ロット単位のデータ保存、工場管理システムとの接続能力が、この検査の長期価値を決めます。
宇派のソリューション:貼付と検査の同源統合
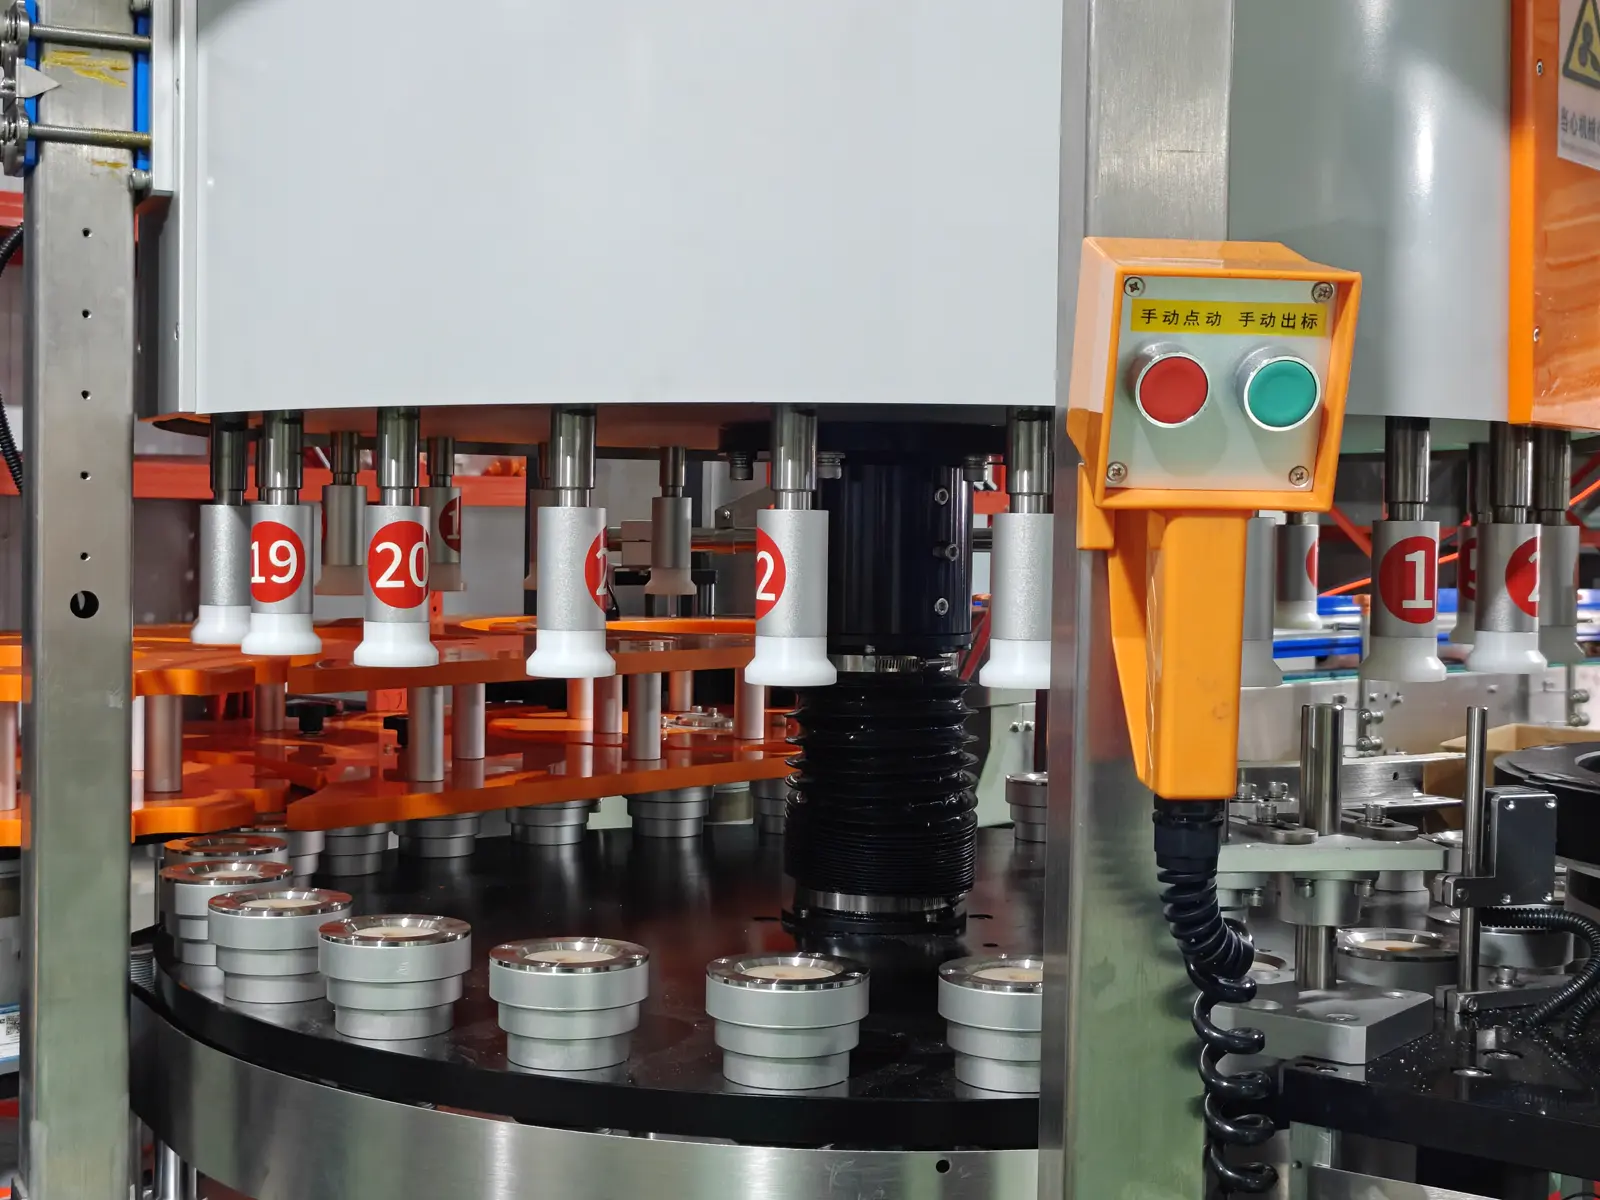
「ラベル貼付機メーカー純正の検査」と「サードパーティの追加検査」という二つの一般的な路線に対して、宇派(U-Packer)の発想は、検査をラベル貼付工程の内部で閉ループ化することです。宇派のロータリー式プラットフォームは、独自の電子カム・サーボシステムで各ステーションを独立駆動する電子カム式機種から、最高58,000本/時のモジュール組み合わせ貼付機までをカバーし、いずれも±1mmの貼付精度をそれぞれの制御システムが保証します。これらのプラットフォームに構成されたラベル貼付後画像検査ユニットは、ラベル貼付機と同源統合されています——ボトルレシピと段取り替えパラメータを共有し、剔除・再検査・統計は同一の制御盤で完結、検査速度と貼付速度のマッチングは同一チームが責任を負います。
この統合方式が解決するのは、中高速ラインの最も現実的な二つの問題です。一つはサードパーティ検査を追加する際の機械的接合と速度マッチングのリスク、もう一つは係争欠陥発生時の責任の境界です——顧客が向き合うのは単一の設備責任者であり、二つのサプライヤー間のインターフェース調整ではありません。検査項目は前述の三階層に従って構成され、貼付漏れ・誤貼付・傾き超過からバーコードと日付コードの照合まで、ラインのリスク構造に応じて取捨できます。稼働中の既存ラインにも、ボトルとラベルのタイプに応じた追加設置ソリューションをカスタムで提案できます。ラベル貼付ラインの計画や検査追加の検討をされている方は、ぜひボトルとラベルのサンプルを持って実機テストにお越しください——当社のエンジニアが検査項目の構成と速度マッチングについて具体的なご提案をいたします。
本記事は宇派ラベル貼付技術チームが執筆しました。リコールと業界の数値は公開報道・調査に基づきます(New Food Magazine:2024年米国食品リコール統計、WTW 2024年食品・飲料リコール調査)。各社の技術動向は drinktec、interpack 展示会の公開情報を総合したものです。あわせて読みたい:『ラベル貼付設備の工程比較と選定保守』、『包装自動化ラインにおけるラベル貼付設備の保守とトラブル対応の要点』。