Etiquetar no es etiquetar bien: por qué hace falta una inspección visual después del etiquetado
La precisión de las etiquetadoras se expresa en milímetros y las rotativas convencionales alcanzan ±1 mm. Pero esa cifra describe el techo del proceso con la máquina bien ajustada; en producción real, los empalmes de bobina, los cambios de botella, las desviaciones de temperatura del adhesivo y las vibraciones del transporte dejan pasar defectos al flujo normal: etiquetas faltantes, erróneas, torcidas, arrugadas o con burbujas. La mayoría no la intercepta por completo la propia fotocélula de la etiquetadora, y el muestreo manual está limitado por la proporción de muestra y la fatiga del inspector.
Los costes lo dejan claro: según la revista sectorial New Food Magazine, los errores de etiquetado fueron la mayor causa individual de retiradas de alimentos en EE. UU. en 2024, con pérdidas directas para el sector de unos 1.920 millones de dólares en el año; en una encuesta de la correduría WTW, el 39 % de los encuestados citó el «producto mal etiquetado» entre las principales causas de retirada. En China, una retirada de clase I debe iniciarse en un plazo de 24 horas: esperar a la reclamación del cliente no es una estrategia conforme a la norma. Por eso una inspección visual en línea tras la estación de etiquetado pasa de ser opcional en líneas rápidas a configuración estándar.
Qué inspecciona la visión artificial: «presente — recto — correcto»
Si se observa cómo organizan sus funciones los sistemas de inspección internacionales predominantes, las comprobaciones de etiqueta se agrupan en tres niveles — «presente — recto — correcto» — que corresponden exactamente a tres clases de riesgo distintas.
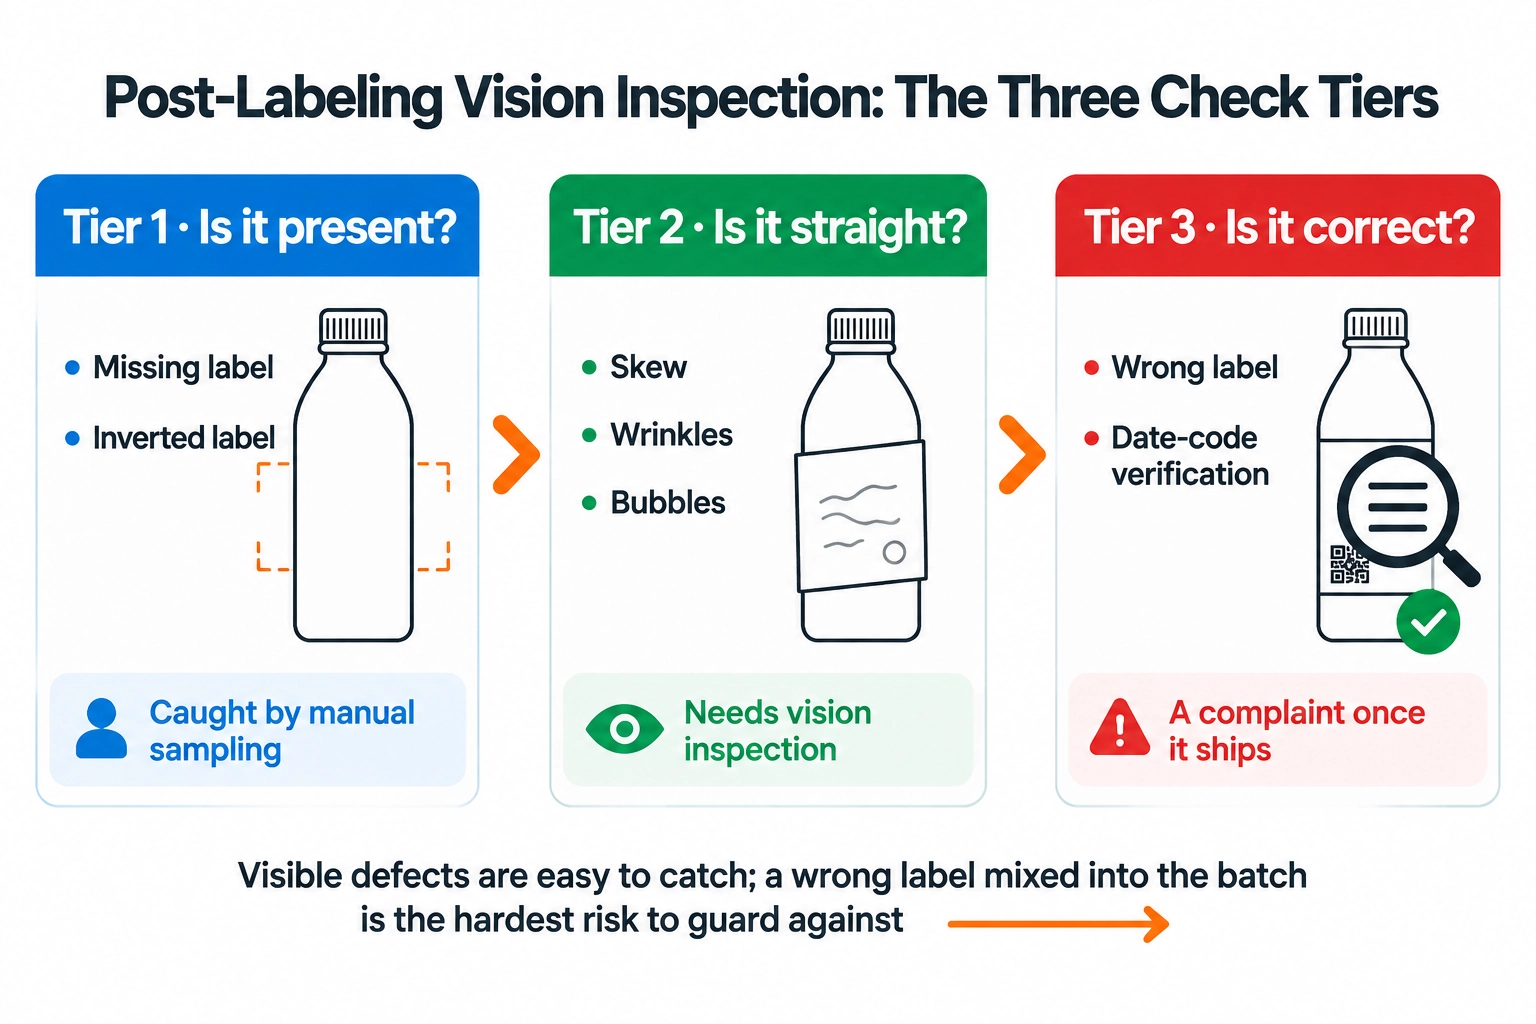
Nivel 1, presente: presencia de etiqueta y etiqueta invertida — el nivel más básico e imprescindible; un buen diseño no depende de la posición de la etiqueta en el envase, de modo que tras cambiar de etiqueta no hay que reajustar cámaras.Nivel 2, recto: posición e inclinación, bordes levantados, arrugas, burbujas, roturas — defectos que no afectan a la conformidad pero golpean de inmediato la imagen en lineal y la percepción de marca.Nivel 3, correcto: la comparación de gráficos y logotipos, la verificación de códigos de barras y el reconocimiento de caracteres confirman que «la etiqueta pegada es la que este lote debe llevar»; la fecha y el lote impreso se comprueban en presencia y corrección. Para las empresas exportadoras, el nivel 3 corresponde directamente a los elementos reglamentarios de alérgenos, lote y caducidad — y es precisamente el punto que el muestreo manual peor cubre. En las dos últimas ferias internacionales del envase, el centro de gravedad se desplaza con claridad del nivel 1 al nivel 3: el coste de retirada de una etiqueta errónea o de un código de fecha equivocado supera con mucho al de una etiqueta faltante — «pegada» ya no es el estándar de aptitud, «pegada correctamente» lo es.
2D o 3D: elegir la ruta según la estructura de costes por defecto
Dos rutas principales implementan estas comprobaciones. La inspección plana 2D capta con cámaras la zona de etiqueta y la compara — sencilla y de coste controlado, y las versiones de alta velocidad ya soportan ritmos de línea del orden de 100.000 botellas por hora. La reconstrucción 3D de superficie curva emplea varias cámaras para «desenrollar» la superficie curva de la botella redonda en una imagen plana completa antes de comparar, y corrige el punto ciego estructural de la 2D: las arrugas, burbujas y microdesgarros de los bordes curvos se pasan fácilmente por alto en imagen plana, pero tras desenrollar se detectan con fiabilidad. Qué ruta conviene lo decide la estructura de costes por defecto: si los defectos estéticos como arrugas y burbujas que llegan al consumidor causan un daño real de marca (cuidado personal, cosmética, bebidas premium), la inversión en 3D se justifica; si el riesgo principal son etiquetas erróneas y códigos de fecha, la solución 2D con el presupuesto priorizado en el nivel 3 es la mejor opción.
La IA resuelve un problema de dinero: falsos rechazos y cambio de formato
Tras la puesta en marcha, las dos quejas más frecuentes no son «no detecta», sino «rechaza botellas buenas» y «el cambio de formato es lento». El falso rechazo es dinero tirado a la basura: las gotas de agua y la espuma de la botella parecen defectos reales en la imagen, y los algoritmos de umbral clásicos pecan de prudencia: cada turno se desechan botellas perfectamente válidas; los algoritmos de aprendizaje entrenan con grandes muestras para reconocer esos falsos defectos, y los fabricantes líderes ya declaran tasas de falso rechazo del orden del 0,3 %. Al evaluar una solución, pregunte siempre por las condiciones de prueba de esa cifra y diseñe un puesto de revisión manual para las botellas rechazadas. El coste del cambio de formato se subestima a menudo: al cambiar de botella o etiqueta, el tiempo para recuperar parámetros y plantillas de las cámaras y recalibrar afecta directamente a la eficiencia en pedidos multiproducto; las soluciones líderes invocan las recetas de inspección automáticamente y comprimen ese paso de horas a minutos — en líneas multiproducto, esa capacidad pesa tanto como la propia precisión de detección.
Datos y regulación: cuánto valor conserva el sistema a los tres años
El software de inspección de nueva generación clasifica los defectos automáticamente y vincula cada clase con sus causas probables — por ejemplo, un ascenso lento de la proporción de arrugas suele apuntar a una desviación de la temperatura de la cola o de la tensión de la banda de etiquetas, y el sistema puede avisar antes de que se produzca un lote malo; una vez subidos al sistema de gestión de fábrica, los datos también se conectan con la trazabilidad por lote y las estadísticas de producción. Dicho de otro modo: una inspección visual bien configurada no solo retiene botellas defectuosas, sino que avisa continuamente a la etiquetadora de «qué se está estropeando».
El otro cambio en marcha proviene de la regulación: tras la entrada en vigor de la norma europea de tapones solidarios, los fabricantes de inspección lanzaron de inmediato módulos de inspección de tapón — un recordatorio para los exportadores de que la solución de inspección debe dejar margen a la evolución reglamentaria en lugar de configurarse una sola vez para las necesidades actuales. Al mismo tiempo, se ha consolidado un mercado de unidades de inspección independientes «que se pueden añadir tras cualquier marca de etiquetadora»: añadir el equipo es flexible, pero la integración mecánica y el ajuste del ritmo corren de su cuenta, y ante un defecto disputado la etiquetadora y la inspección son dos responsables — precisamente el punto de partida del enfoque de U-Packer que sigue.
Criterios de selección para líneas de velocidad media y alta
Para líneas de 30.000 a 60.000 botellas por hora, recomendamos decidir en este orden:
- Ordenar los puntos de inspección por riesgo: primero los riesgos de conformidad (etiqueta errónea, errores de fecha y lote — directamente ligados a retiradas), después los riesgos de marca (arrugas, inclinación fuera de tolerancia) y por último los de eficiencia (etiqueta faltante, borde levantado). Con presupuesto ajustado: primero correcto, luego bonito.
- Dejar margen de ritmo: la capacidad nominal de la unidad de inspección debe superar al menos en un 20 % el pico de la etiquetadora, y esa cifra debe estar medida con todos los puntos de inspección activados, no solo con el detector de presencia.
- Fijar la ruta tecnológica y la capacidad de cambio: 2D o 3D según la estructura de costes por defecto; en líneas multiproducto, priorizar soluciones con cambio de receta automático.
- Preguntar por la tasa de falso rechazo y la capacidad de datos: las condiciones de prueba de la tasa, la conservación de datos por lote y la conexión con el sistema de gestión de fábrica deciden el valor a largo plazo de la inspección.
La solución de U-Packer: etiquetado e inspección integrados del mismo origen
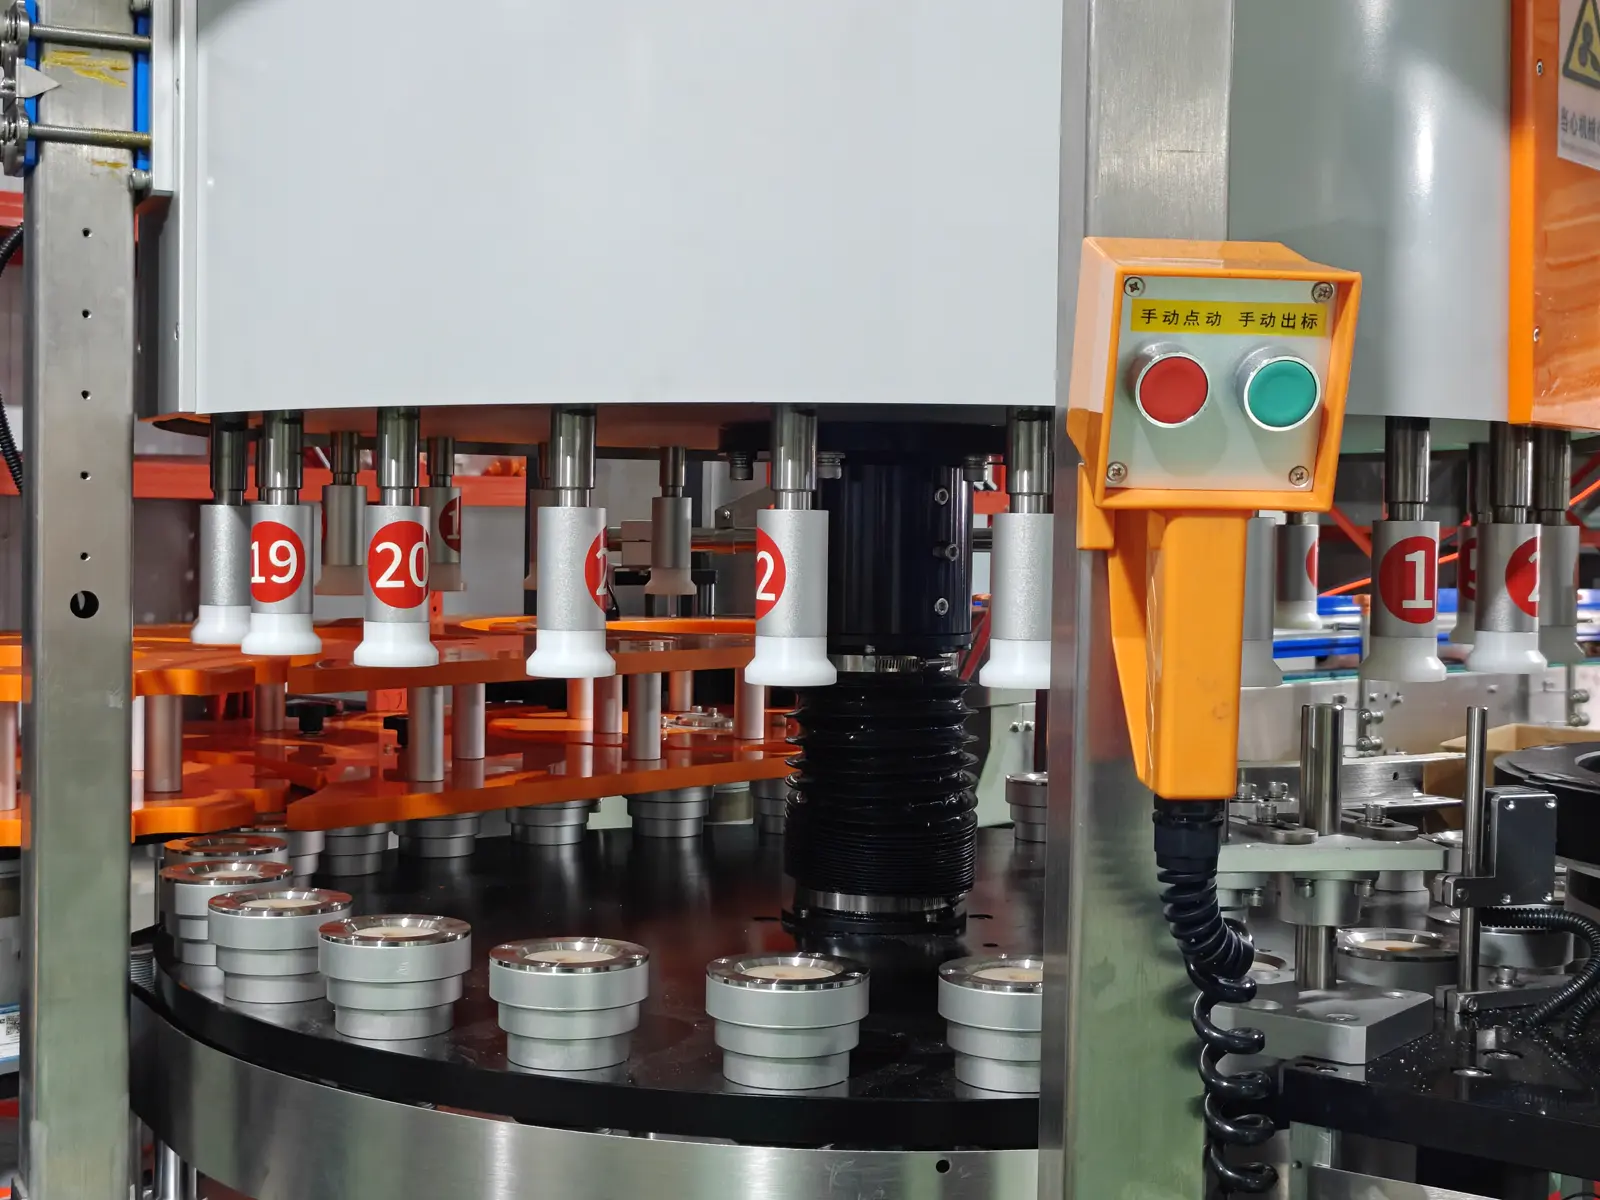
Ante las dos rutas habituales — «inspección del propio fabricante de la etiquetadora» frente a «la inspección independiente de un tercero» —, U-Packer parte de cerrar el ciclo dentro de la propia estación de etiquetado. La plataforma de etiquetadora rotativa de U-Packer se basa en un sistema servo de leva electrónica propio, con estaciones accionadas de forma independiente; sus hasta 58.000 botellas por hora y su precisión de etiquetado de ±1 mm las garantiza el mismo sistema de control. La inspección visual post-etiquetado configurada sobre esta plataforma se integra con la etiquetadora del mismo origen: comparten recetas de botella y parámetros de cambio de formato, el rechazo, la revisión y las estadísticas se completan en el mismo armario de control, y el ajuste del ritmo entre inspección y etiquetado lo responsabiliza un único equipo.
Esta integración resuelve las dos preocupaciones más prácticas de las líneas de velocidad media y alta: el riesgo mecánico y de ajuste de ritmo al añadir inspección de terceros, y el límite de responsabilidad ante un defecto disputado — el cliente se enfrenta a un único responsable del equipo en lugar de a la coordinación de interfaces entre dos proveedores. Los puntos de inspección siguen los tres niveles anteriores y se ajustan a la estructura de riesgo de la línea, desde la etiqueta faltante, errónea o inclinada fuera de tolerancia hasta la verificación de código de barras y de fecha; para líneas ya en producción existen soluciones de incorporación a medida por tipo de botella y etiqueta. Si está planificando una línea de etiquetado o evaluando añadir inspección, traiga sus botellas y etiquetas a una prueba en vivo: nuestros ingenieros propondrán la configuración de inspección y el ajuste de ritmo concretos.
Este artículo fue redactado por el equipo de tecnología de etiquetado de U-Packer. Las cifras de retiradas y de sector proceden de informes y encuestas públicos (New Food Magazine: estadística de retiradas de alimentos en EE. UU. 2024, encuesta de retiradas de alimentos y bebidas de WTW 2024); las tendencias técnicas de los fabricantes provienen de información pública de las ferias drinktec e interpack. Lecturas relacionadas: Comparación de procesos de etiquetado: selección y mantenimiento y Claves de mantenimiento y diagnóstico de averías de las etiquetadoras.