Primera pregunta: cuántas botellas por hora pasa esta línea
Al comprar una etiquetadora de botellas redondas, las preguntas de apertura más habituales son «¿cuánto cuesta?» y «¿qué marca es mejor?». Antes de comparar precio y marca conviene responder a una pregunta de capacidad: ¿cuántas botellas por hora pasa hoy la llenadora y cuántas prevé pasar dentro de dos años? Fijado el tramo de capacidad, el abanico de máquinas se reduce de inmediato más de la mitad; equivocar el tramo desenfoca todas las comparaciones posteriores. Sobra capacidad y el capital queda ocioso: una etiquetadora de 36.000 bph tras una llenadora de 8.000 nunca convertirá el excedente en producción; falta capacidad y la línea se atasca, la estación de etiquetado se vuelve el cuello de botella y cada minuto de cambio de etiqueta acumula botellas aguas arriba.
Segmentar por capacidad es, por tanto, el primer paso más eficaz de la selección. A continuación, con parámetros reales de la serie UHL de U-Packer, dividimos el rango de 1.200 a 58.000 botellas por hora en cuatro tramos y detallamos las líneas aptas y las verificaciones clave de cada uno.
Cuatro tramos de capacidad: de la monoestación al carrusel de 32 puestos
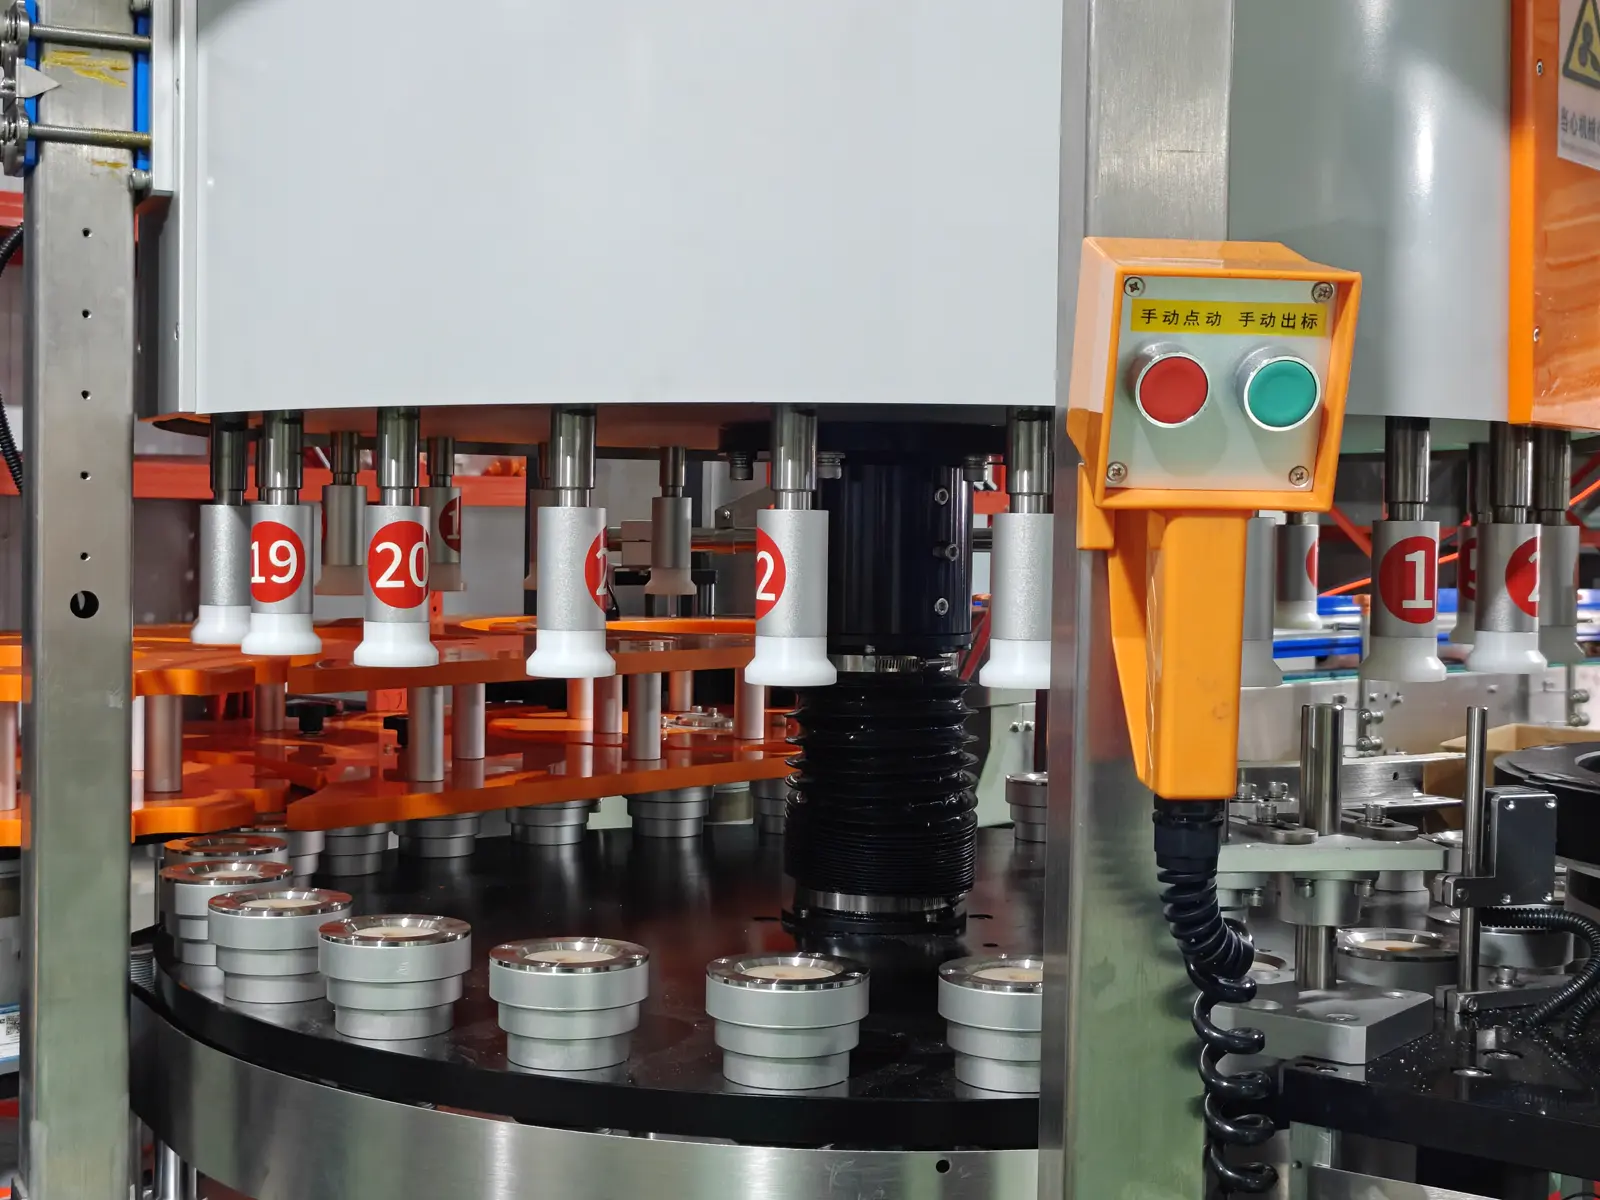
La capacidad de una etiquetadora de botellas redondas depende de dos variables: el número de puestos y la cadencia por puesto. Tómese la hot-melt de botellas redondas UHL-3632Y: 32 puestos, 36.000 botellas por hora, unos 1.125 envases por puesto y hora; la UHL-1212Y de 12 puestos de la misma serie rinde 12.000 bph con cadencia similar de 1.000 botellas por puesto. Más puestos, menor cadencia unitaria: separación, sujeción y aplicación discurren con más holgura y la precisión se conserva mejor a alta velocidad; por eso la capacidad alta se cubre añadiendo puestos y no forzando la marcha de unos pocos.
| Tramo de capacidad | Modelos representativos (capacidad/puestos) | Líneas típicas |
| Entrada unas 1.200 bph |
Etiquetadora monopuesto UHL-0101 | Capacidad pequeña y media, líneas piloto nuevas, líneas lentas con poco espacio |
| Medio-bajo 6.000–12.000 bph |
Hot-melt 6–12 puestos UHL-0606Y / UHL-1212Y; autoadhesiva 12 puestos UHL-1212 | Bebida y cuidado personal de tamaño medio, lote medio multivariedad, cambios frecuentes |
| Principal 15.000–24.000 bph |
Hot-melt 16–20 puestos UHL-1516Y / UHL-1820Y / UHL-2420Y; autoadhesiva UHL-1516 / UHL-1820 | Líneas principales de agua, zumo, condimentos |
| Alta velocidad 36.000–58.000 bph |
32 puestos UHL-3632Y con 36.000 en mono-máquina; acoplamiento en línea hasta 58.000 bph | Agua mineral, bebidas carbonatadas y otras líneas de llenado de gran producción |
Una nota sobre la nomenclatura de la serie UHL: en las gamas hot-melt de botella redonda y autoadhesiva, las dos primeras cifras equivalen aprox. a la capacidad en miles de botellas/hora y las dos últimas al número de puestos —UHL-1212Y es 12.000 bph y 12 puestos; UHL-3632Y, 36.000 y 32—. Con esta regla se intuye el tramo de una máquina leyendo el modelo, aplicable a cualquier fabricante (la serie electrónica FD se denomina de otro modo y es otra historia).
La capacidad no basta: tres verificaciones que se escapan
Primera, los parámetros límite de etiqueta y botella. Cada etiquetadora tiene topes duros en tamaño de etiqueta y formato de bobina. Serie UHL hot-melt redonda: anchura máxima de etiqueta 130 mm, longitud máxima 600 mm, núcleo de 152 mm, diámetro exterior máximo de bobina 600 mm. En etiquetado perimetral, la longitud de etiqueta debe casar con el perímetro más la solapa; las etiquetas extralargas o sobredimensionadas exigen evaluación de utillaje aparte. Medir diámetro y altura de botella, dimensiones de etiqueta y sentido de bobinado antes de pedir presupuesto ahorra idas y venidas.
Segunda, las condiciones de ensayo de la capacidad nominal. Las cifras del fabricante se miden con botella y etiqueta estándar: cuanto más ligera la botella, más larga la etiqueta y más condensación en el envase, menor la cadencia realmente estable. La práctica aconseja elegir el tramo un 15 %–20 % por encima del pico de la llenadora, dejando margen para cambios de etiqueta, deriva y desgaste; y exigir la prueba de muestra con el SKU más difícil de etiquetar, no con el más fácil.
Tercera, la conservación de la precisión a alta velocidad. El ±1 mm de la ficha es repetibilidad a velocidad normal. Dos máquinas con el mismo ±1 mm pueden diferir visiblemente entre el 60 % de carga y plena carga; en la aceptación, pedir una marcha continua cerca de la capacidad objetivo y no conformarse con la demo a baja velocidad.
Hot-melt o autoadhesiva: la bifurcación de proceso en el mismo tramo
Por encima de unas 12.000 bph, la línea de botella redonda suele elegir entre rodillo hot-melt y autoadhesivo. En síntesis: el hot-melt usa etiqueta en bobina tipo película OPP y encola solo cabecera y final, con menor coste material por etiqueta y cola a 120–160 °C, ideal para líneas rápidas de gran volumen y pocas referencias como agua mineral y bebidas; la autoadhesiva prescinde de horno de cola y cambia de etiqueta rápidamente, apta para multivariedad de lote corto y cuidado personal, aunque su soporte laminado encarece el material global en torno a un 30 %–50 %. Aprovechamiento de material, coste de mantenimiento y TCO de ambos procesos se analizaron en un artículo propio: véase Equipos de etiquetado para líneas de envasado: comparación de procesos, selección y mantenimiento.
Botella cuadrada, oval y bidón: ramas fuera de la redonda
Esta guía se centra en la botella redonda. Si la línea trabaja sobre todo con cuadradas u ovales, diríjase a la serie de levas: la etiquetadora de leva electrónica gobierna velocidad y ángulo de cada puesto con motor independiente y llama plantillas de parámetros en el cambio de formato, ideal para producción flexible multivariedad; la etiquetadora de leva mecánica, de estructura madura y coste económico, encaja en la producción continua de gran serie en formato único. Para la botella redonda de 5–20 L existe la etiquetadora específica para bidones. Acertar la gama de producto según la forma de botella ahorra más que forzar parámetros en la gama equivocada.
Elegido el modelo: validar con una prueba de muestra
Cerrados tramo y proceso, el último paso es entregar la decisión a una prueba real. El etiquetado es un proceso de efecto físico: acabado de la botella, adhesivo de la etiqueta y clima de la planta influyen en la calidad de aplicación y los parámetros en papel no lo sustituyen. Antes de firmar, complete una prueba de muestra —envíe botellas y la bobina de etiquetas real, haga correr al fabricante de forma continua cerca de la capacidad objetivo, observe la repetibilidad de posición, la marca de solapa, el gramaje de cola y la estabilidad a alta velocidad, y guarde el vídeo como base de aceptación—. Superado el etiquetado, la verificación en línea de etiqueta errónea y código de fecha puede planificarse como inspección visual: véase Inspección visual tras el etiquetado.
La selección de una etiquetadora de botellas redondas en una frase: primero fije capacidad y margen, luego verifique límites de botella y etiqueta, y por último valide con una prueba de muestra. Si está recopilando parámetros de línea, tráiganos planos de botella y etiquetas reales: los ingenieros de U-Packer ayudarán a fijar la configuración de puestos y organizarán la prueba.
Este artículo ha sido redactado por el equipo de tecnología de etiquetado de U-Packer. Los parámetros de capacidad, puestos, precisión y límites de etiqueta proceden de las páginas de producto de la serie UHL de U-Packer y quedan supeditados a la configuración real. Amplíe con Principio de funcionamiento de las máquinas etiquetadoras de etiquetas autoadhesivas y Claves de mantenimiento y diagnóstico de averías de las etiquetadoras en líneas de envasado automatizadas.