选型的第一问:这条产线一小时要过多少瓶
采购圆瓶贴标机时,最常见的开场问题是「贴标机多少钱一台」「哪个品牌好」。但在比较价格与品牌之前,更需要先回答一个产能问题:这条灌装线现在每小时过多少瓶,两年后计划过多少瓶。产能档位定下来,可选的机型范围会立即缩小一大半;产能档位定错,后面所有的比较都会失焦——产能买大了是资金闲置,一台 36000 瓶/小时的贴标机接在 8000 瓶/小时的灌装线后面,多出的产能永远不会变成产量;买小了则是产线堵料,贴标工位成为整线瓶颈,停机换标的每一分钟都在上游堆积瓶子。
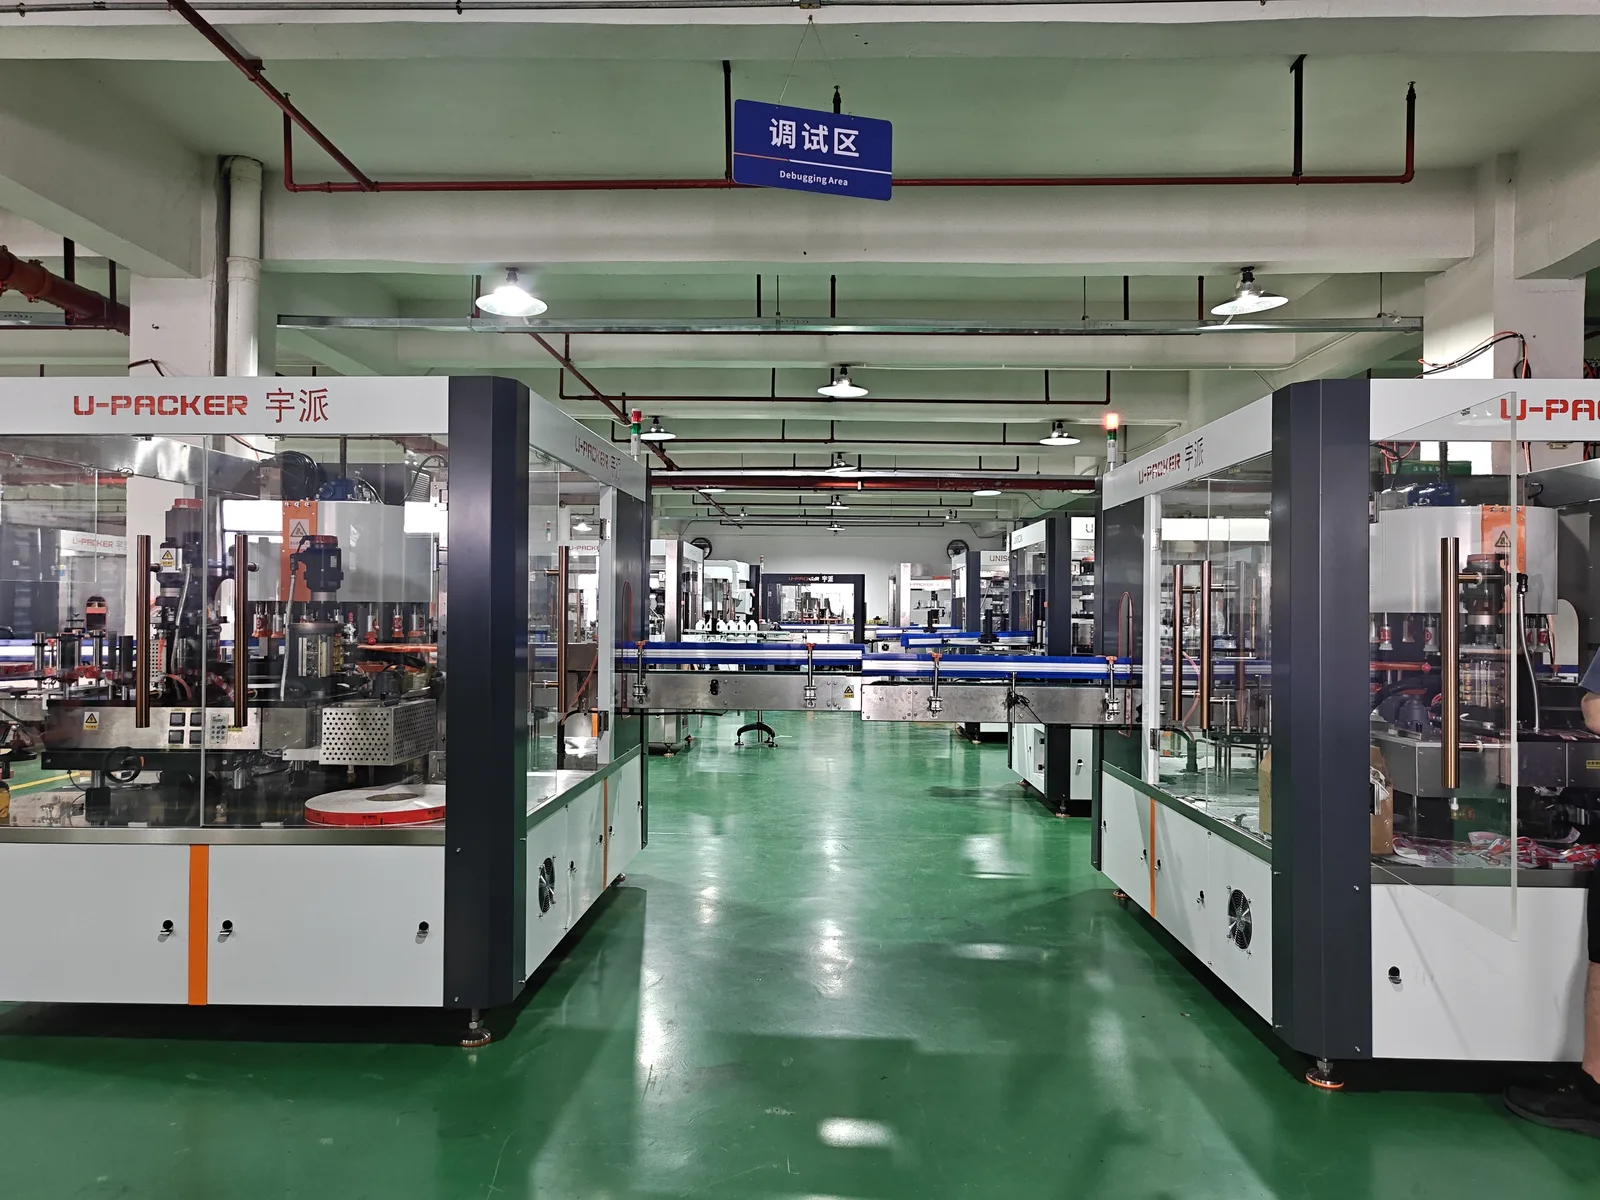
因此,按产能分档是圆瓶贴标机选型最有效的第一步。下文以宇派 UHL 系列的实际机型参数为例,把 1200 到 58000 瓶/小时划分成四个产能档位,逐档说明适用产线与需要校核的关键项。
四档产能对照:从单工位到 32 工位转盘
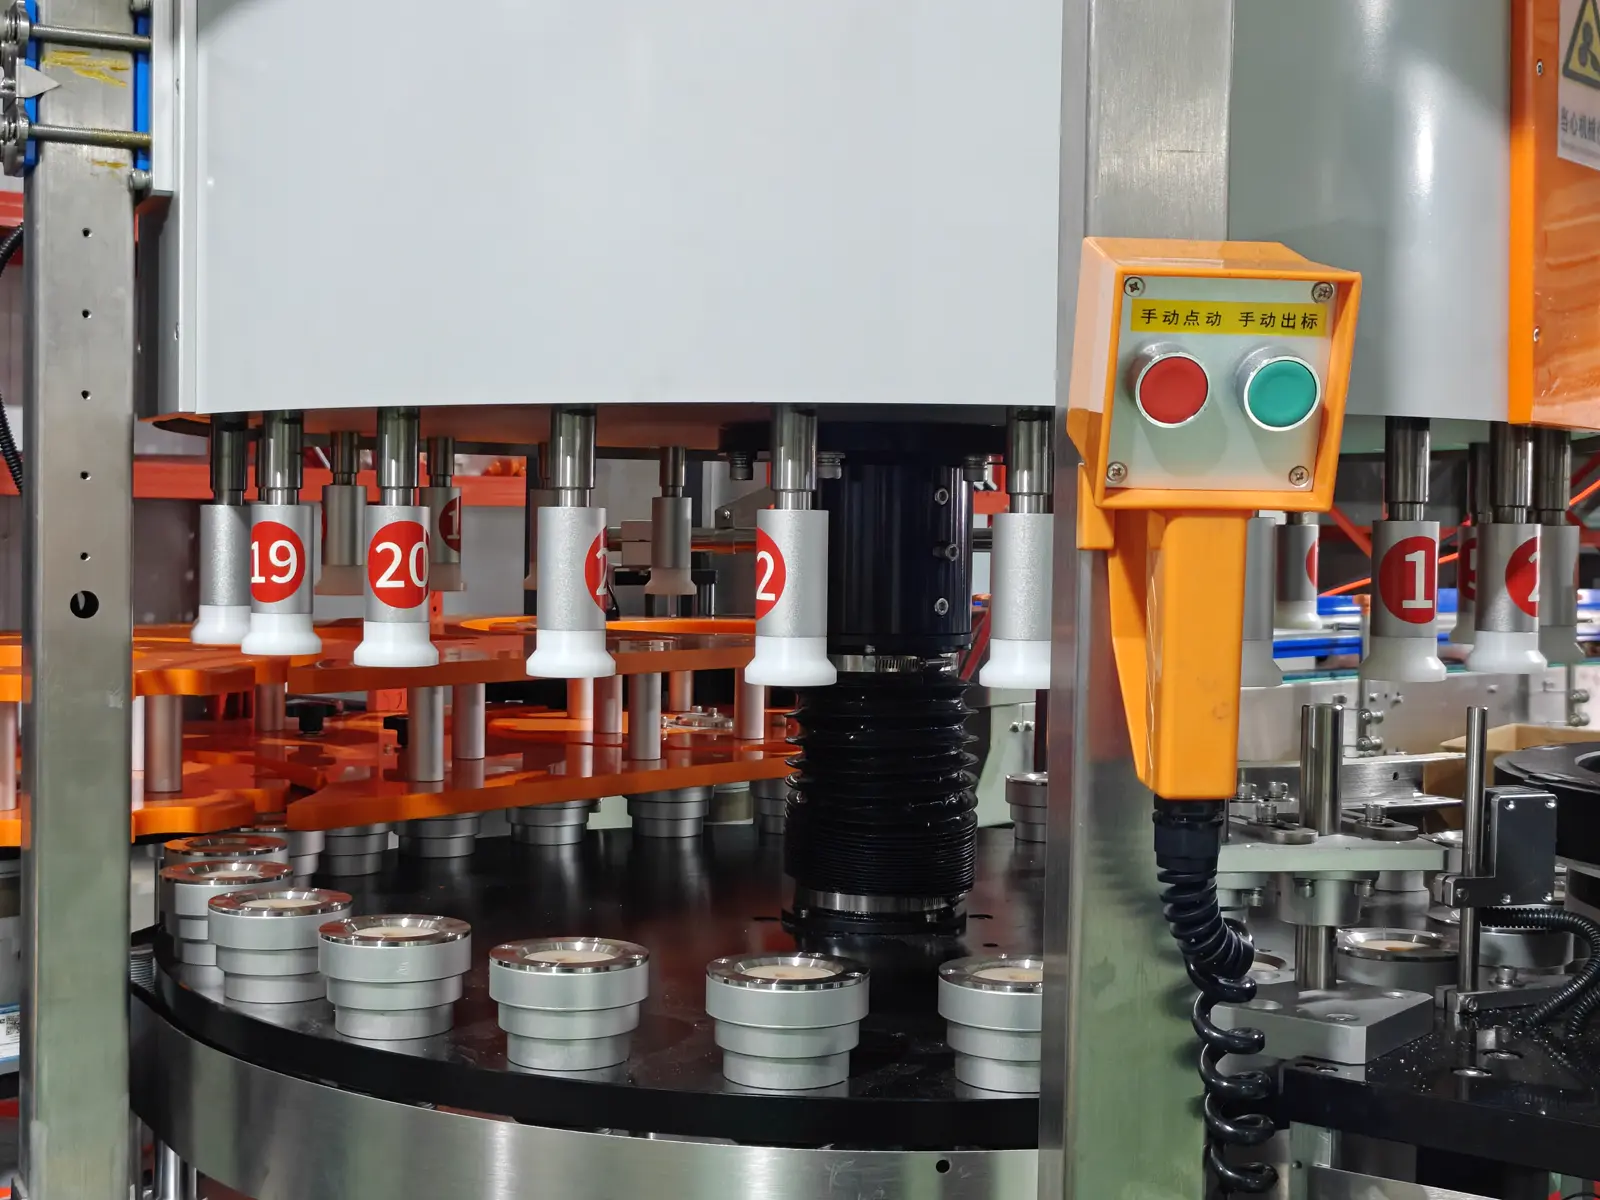
圆瓶贴标机的产能由两个变量决定:工位数与单工位节拍。以热熔胶圆瓶系列的 UHL-3632Y 为例,32 个工位、每小时 36000 瓶,平均每个工位每小时过瓶约 1125 只;而同系列的 12 工位机型 UHL-1212Y 在 12000 瓶/小时的产能下,单工位节拍同为每小时 1000 只。工位越多,单工位节拍越低,分瓶、压瓶与贴附动作越从容,高速运行下的精度保持性也更有保障——这就是高产能需求通常靠增加工位来满足、而不是让少量工位超速运转的原因。
| 产能档位 | 代表机型(产能/工位) | 典型适用产线 |
| 入门档 约 1200 瓶/小时 |
单工位贴标机 UHL-0101 | 中小产能、新建试产线、场地紧张的低速产线 |
| 中低档 6000–12000 瓶/小时 |
热熔胶 6–12 工位 UHL-0606Y / UHL-1212Y;不干胶 12 工位 UHL-1212 | 中型饮料、日化厂,多品种中等批量,换型频繁 |
| 主力档 15000–24000 瓶/小时 |
热熔胶 16–20 工位 UHL-1516Y / UHL-1820Y / UHL-2420Y;不干胶 UHL-1516 / UHL-1820 | 高速水线、果汁、调味品等主产线 |
| 高速档 36000–58000 瓶/小时 |
32 工位 UHL-3632Y 单机 36000;整线联配最高 58000 瓶/小时 | 矿泉水、碳酸饮料等大产量主灌装线 |
顺带说明 UHL 系列的型号命名规律:热熔胶圆瓶与不干胶系列中,型号前两位数字约等于产能(单位:千瓶/小时),后两位是工位数——UHL-1212Y 即 12000 瓶/小时、12 工位,UHL-3632Y 即 36000 瓶/小时、32 工位。掌握这个规律,看型号就能大致判断设备档位,与任何厂家沟通时都适用(电子凸轮 FD 系列的命名方式不同,另当别论)。
光看产能不够:三个容易漏掉的校核项
一是标签与瓶型的边界参数。每台贴标机对标签尺寸与卷料规格都有硬性上限。以 UHL 热熔胶圆瓶系列为例:标签最大宽度 130mm、最大长度 600mm,标签卷纸芯直径 152mm、最大卷外径 600mm。整周贴标时,标签长度必须与瓶身周长匹配并预留搭接位;超出上限的长标、大标需要单独评估工装。询价前先量好瓶径、瓶高、标签长宽与卷料绕向,可以省去大量来回确认的时间。
二是标称产能的测试条件。厂家标注的产能通常基于标准瓶型与常规标签测得:瓶身越轻、标签越长、瓶面冷凝水越重,实际能稳定运行的节拍就越低。经验做法是按灌装线峰值产能上浮 15%–20% 选择贴标机档位,为换标、变频与长期磨损留出余量;同时按最难贴的那个 SKU——而不是最容易贴的——去要求厂家试贴。
三是精度在高速下的保持性。参数表上的 ±1mm 指常规速度下的重复精度。同样标称 ±1mm 的设备,在六成负载与满负载下的表现可能差异明显,验收时应要求在目标产能附近连续运行测试,而不是只看低速演示。
热熔胶还是不干胶:同档产能下的工艺分岔
在 12000 瓶/小时以上的档位,圆瓶线通常要在热熔胶滚标与不干胶贴标之间做选择。热熔胶滚标使用 OPP 薄膜等卷装标签,只在标签首尾两端涂胶,单标材料成本低,胶体温度控制在 120–160℃,适合矿泉水、饮料等大产量、品种相对单一的高速线;不干胶贴标免胶炉、换标快,适合多品种小批量与日化类产品,但复合底纸结构使综合材料成本高出约 30%–50%。两种工艺的材料利用率、维护成本与 TCO 测算,此前已专文分析,参见《包装生产线中贴标设备的工艺对比与选型维护分析》。
方瓶、椭圆瓶与大桶:圆瓶之外的分支
本文聚焦圆瓶。若产线以方瓶或椭圆异形瓶为主,应转看凸轮系列:电子凸轮贴标机每个工位由独立电机控制转速与角度,换规格直接调用参数模板,适合多品种柔性生产;机械凸轮贴标机结构成熟、成本经济,适合单一规格大批量连续生产。5L–20L 大桶圆瓶另有专用的大桶贴标机型。按瓶型先找对产品线,比在一条产品线里硬调参数更省事。
选定机型之后:用一次试贴完成验证
产能档位与工艺路线确定后,最后一步是把选型交给实物验证。贴标是典型的实物效果工艺:瓶面光洁度、标签背胶、车间温湿度都会影响贴合质量,纸面参数无法完全替代实贴。建议在签约前完成一次试贴——寄出瓶样与实际使用的标签卷料,由厂家在目标产能附近连续运行,重点观察贴标位置的重复精度、首尾搭接痕、涂胶量与高速稳定性,并留存试贴视频作为后续验收基准。贴标合格之后,错标与日期码的在线核对可另行规划视觉检测方案,参见《贴标后视觉检测技术解析》。
把圆瓶贴标机的选型压缩成一句话:先定产能与余量,再核瓶型标签边界,最后寄样试贴验证。如果您正在整理产线参数,欢迎带瓶型图与标签实样来咨询,宇派工程师将协助确定工位配置并安排试贴。
本文由宇派贴标技术团队编写。文中产能、工位、精度与标签边界等参数取自宇派 UHL 系列产品页,具体以实际配置为准。延伸阅读:《不干胶贴标机原理》、《包装自动化生产线贴标设备维护与故障排查要点》。