停机十分钟,损失的不只是十分钟
在包装自动化产线上,贴标工位通常位于灌装或装箱之后。贴标机一旦停机,上游物料立刻开始堆积——据西门子《The True Cost of Downtime 2024》报告,大型工厂平均每月因计划外停机损失约27个小时,快消品行业每停机一小时损失约3.6万美元;德勤的研究亦指出,欠佳的维护策略会使工厂整体产能下降5%至20%。对一条高速灌装线来说,贴标机十分钟的意外停机,意味着上游积瓶、下游待料、当班产量目标泡汤,损失远不止十分钟。
更现实的问题是:多数停机并非大故障,而是光电传感器脏污、胶温漂移、易损件超期服役这类日常小事累积的结果。大部分停机损失,原本花很小的成本就可以避免——前提是把它当回事。
设备的真实成本,一半写在维护账上
采购贴标机时,企业容易只比较报价;但设备要用五年八年,维护账往往比差价更能决定总成本。以热熔胶贴标机为例,胶路系统(胶锅、胶管、喷枪、滤网)的定期维护约占整机年度维护预算的40%;同步带、抚标毛刷、剥离板、高温段密封圈这些易损件,也都要按周期更换。维护得当,设备稳定运行、易损件寿命拉长;维护不当,停机损失、报废标签、加班抢修,一样样都在往外掏钱。
高频故障的源头,多是三件日常小事
车间里最常见的贴标不良——漏贴、位置偏移、翘边起皱——追根溯源,多数不是设备精度不行,而是三件事没做到位:
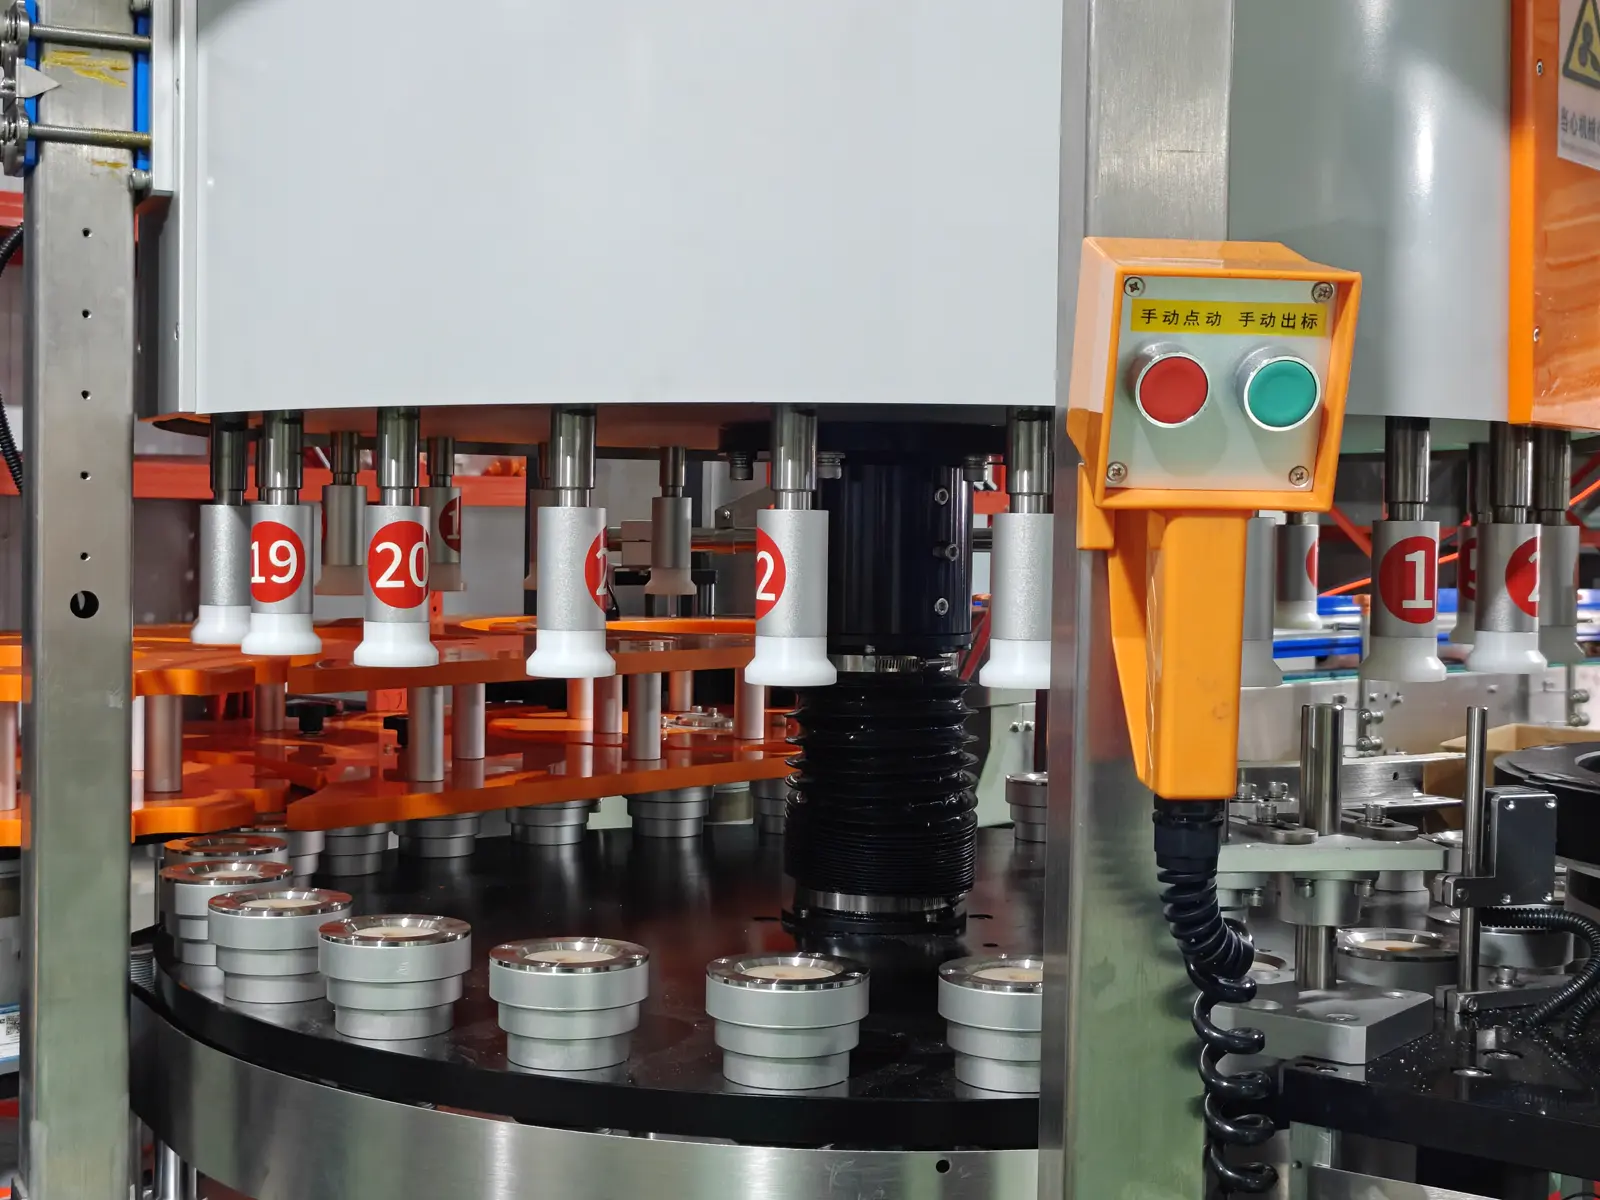
- 光电传感器脏污:粉尘、水汽与胶水飞溅会让测标、测物电眼误判,直接表现为漏贴或标签位置跑偏。每班开机前擦拭探头,是成本最低的防停机措施。
- 胶温漂移:热熔胶温度不到设定值或涂布不均,标签就会翘边、起皱。让胶温保持稳定、按日清理胶锅溢胶,比事后返工有效得多。
- 易损件超期服役:同步带松弛、抚标毛刷磨损会让标签歪斜、起皱,而且故障是渐进的——等到明显出错时,往往已经流出整批不良品。
好维护的设备,是选型时选出来的
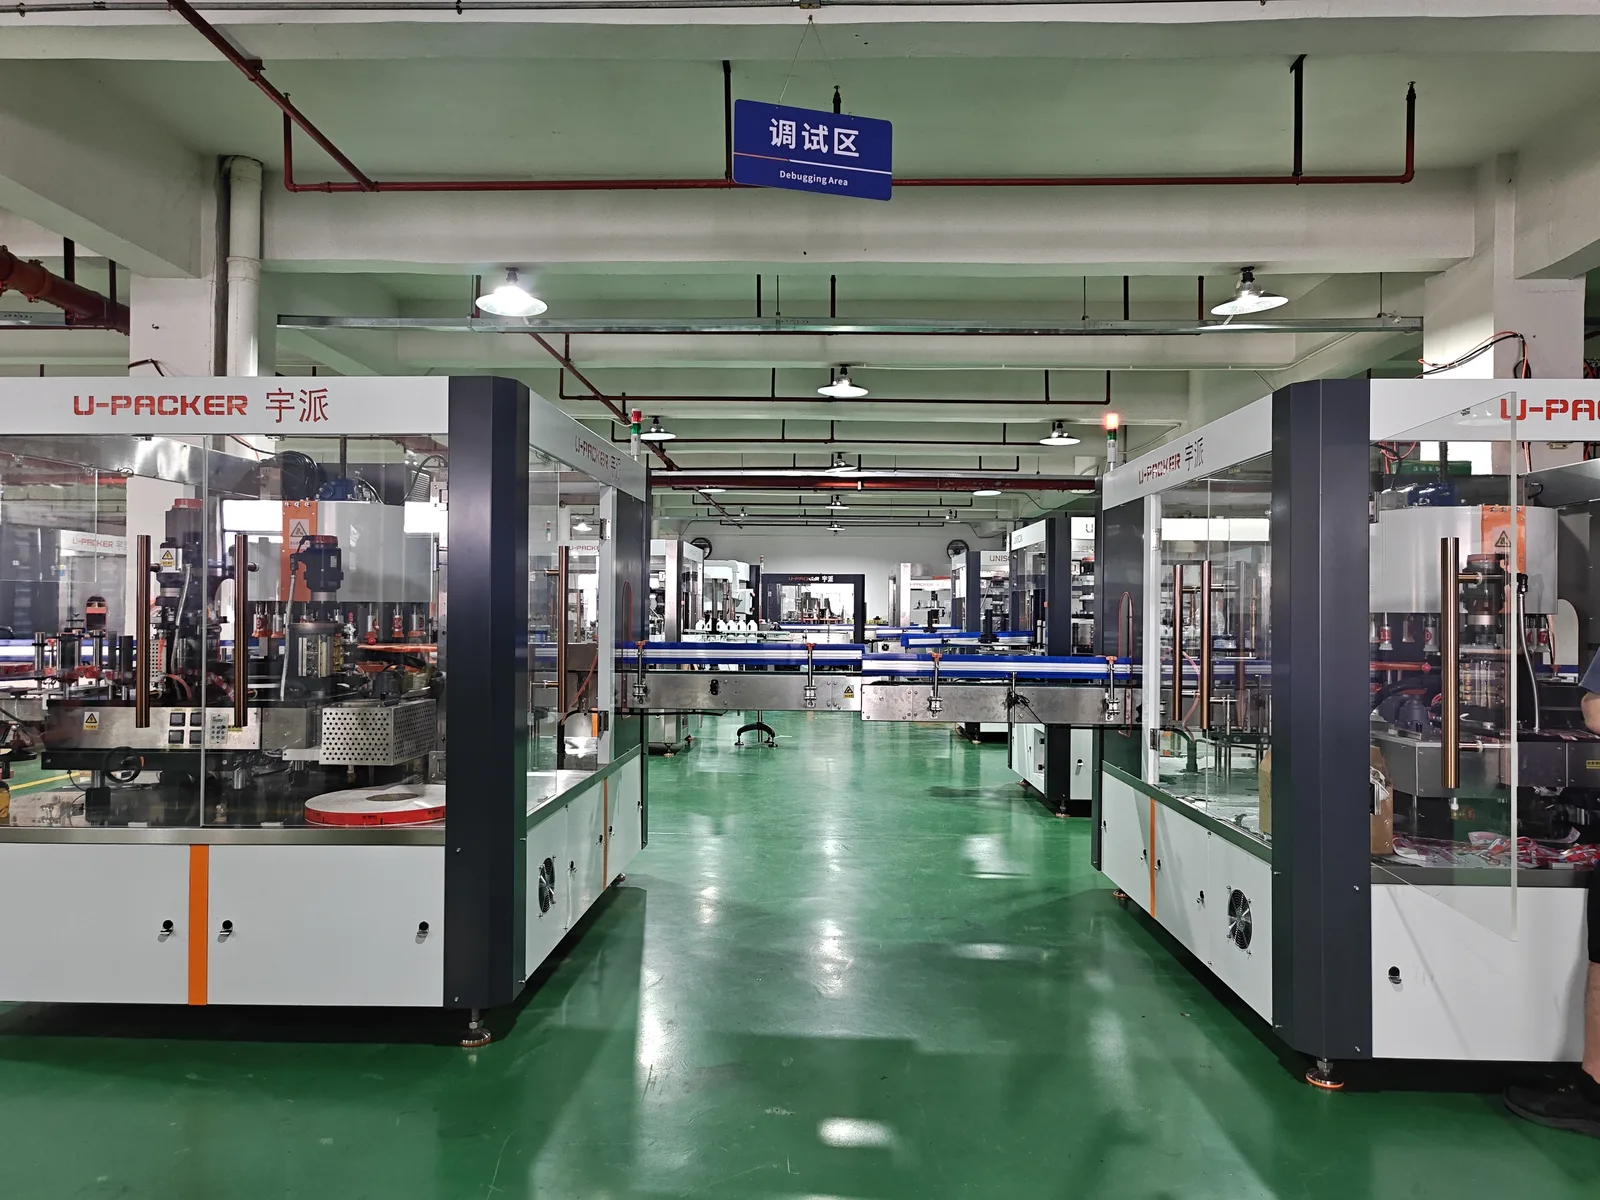
维护负担的轻重,很大程度上在选型那一刻就定了。宇派(U-Packer)在产品设计阶段就把“好维护”作为目标之一:旋转式不干胶贴标机不需要现场加热和配制胶水,日常维护以清洁润滑为主,没有胶路清理的负担;机械凸轮贴标机结构成熟、运行稳定、维护简单,适合定型产品的连续生产;电子凸轮贴标机换型时无需更换凸轮片,直接调用参数模板,连换型调机的时间也一并省下。
预防性维护:一张点检表胜过一次抢修
等故障发生再抢修,既耗时也难以保证质量。更有效的做法是预防性维护:制定每日点检表(清洁电眼、核对胶温、检查气压),按周期更换易损件,并建立设备档案记录每次保养时间与更换件型号。当设备出现微小异常——传动异响、贴标位置缓慢偏移——对照档案即可提前定位原因,把停机消灭在发生之前。
把维护性纳入采购清单
选购贴标设备时,除了产能与精度,建议把三个与维护相关的问题问在前面:易损件清单与更换周期是什么?日常保养需要多少工时?换型调机是否便捷?这三问的答案,很大程度上决定了设备未来几年是帮您省钱还是花钱。设备工艺与成本的系统对比,参见《包装生产线中贴标设备的工艺对比与选型维护分析》;按产能选择机型档位,参见《圆瓶贴标机选型指南》。如果您正在评估贴标设备的维护成本,欢迎咨询宇派工程师——我们可以按您的瓶型与产线情况,给出易损件清单与保养计划的具体建议。