停止10分の損失は10分だけではない
包装自動化ラインでは、ラベル貼付工程は充填や箱詰めの後に位置します。ラベル貼付機が止まれば上流の物料は直ちに滞り始めます——シーメンスのレポート『The True Cost of Downtime 2024』によれば、大型工場は計画外停止で月平均約27時間の生産を失い、消費財(FMCG)業界では1時間の停止で約3.6万ドルの損失が生じます。またデロイトの調査も、不適切な保全策は工場の生産能力を5〜20%低下させると指摘しています。高速充填ラインにとって、ラベル貼付機の10分の突発停止は上流での瓶の滞留、下流への供給停止、当座の生産目標の未達を意味し、損失は10分分の生産能力では済みません。
より現実的な問題は、停止の大半が重大な故障ではなく、光電センサーの汚れ、糊温度のドリフト、消耗部品の使用限界超過といった日常の積み重ねだという点です。言い換えれば、停止損失の大部分はわずかなコストで回避できたものです——本気で向き合えば、の話ですが。
設備の実コストの半分は保守勘定に書かれる
ラベル貼付機の購入では見積額の比較に終始しがちですが、設備は5〜8年使い続けるもので、保守勘定こそが価格差以上に総コストを左右します。ホットメルトラベル貼付機を例にとると、糊回路(糊ポット・ホース・ガン・フィルタ)の定期メンテナンスは年間保守予算の約40%を占め、タイミングベルト、ラベルならしブラシ、剥離板、高温部のシールなどの消耗部品も周期的な交換が必要です。保守が行き届けば設備は安定稼働し部品寿命も延び、保守がおろそかなら停止損失・ラベル廃棄・緊急修理と、一つひとつお金が漏れていきます。
高頻度トラブルの源は日常の三つの小事
現場で最もよくある貼付不良——貼付漏れ、位置ズレ、端浮き・しわ——は、その大半が設備精度の問題ではなく、三つのことをやり損ねた結果です。
- 光電センサーの汚れ:粉塵・水蒸気・糊の飛散はラベル検知・容器検知の光電センサーを誤動作させ、貼付漏れや位置ズレとして直接現れます。各シフトの稼働前にセンサー面を拭くことは、最も安価な停止防止策です。
- 糊温度のドリフト:ホットメルトが設定温度に達しない、あるいは塗布が不均一だと、ラベルは浮き・しわになります。温度を安定させ、糊ポットの溢れを毎日清掃する方が、後工程での手直しよりはるかに効率的です。
- 消耗部品の使用限界超過:タイミングベルトの緩みやブラシの摩耗はラベルの斜め貼り・しわを引き起こし、しかも故障は漸進的です——明らかに異常となる頃には、不良品の一ロットがすでにラインを出ていることも少なくありません。
保守しやすい設備は、選定の瞬間に決まる
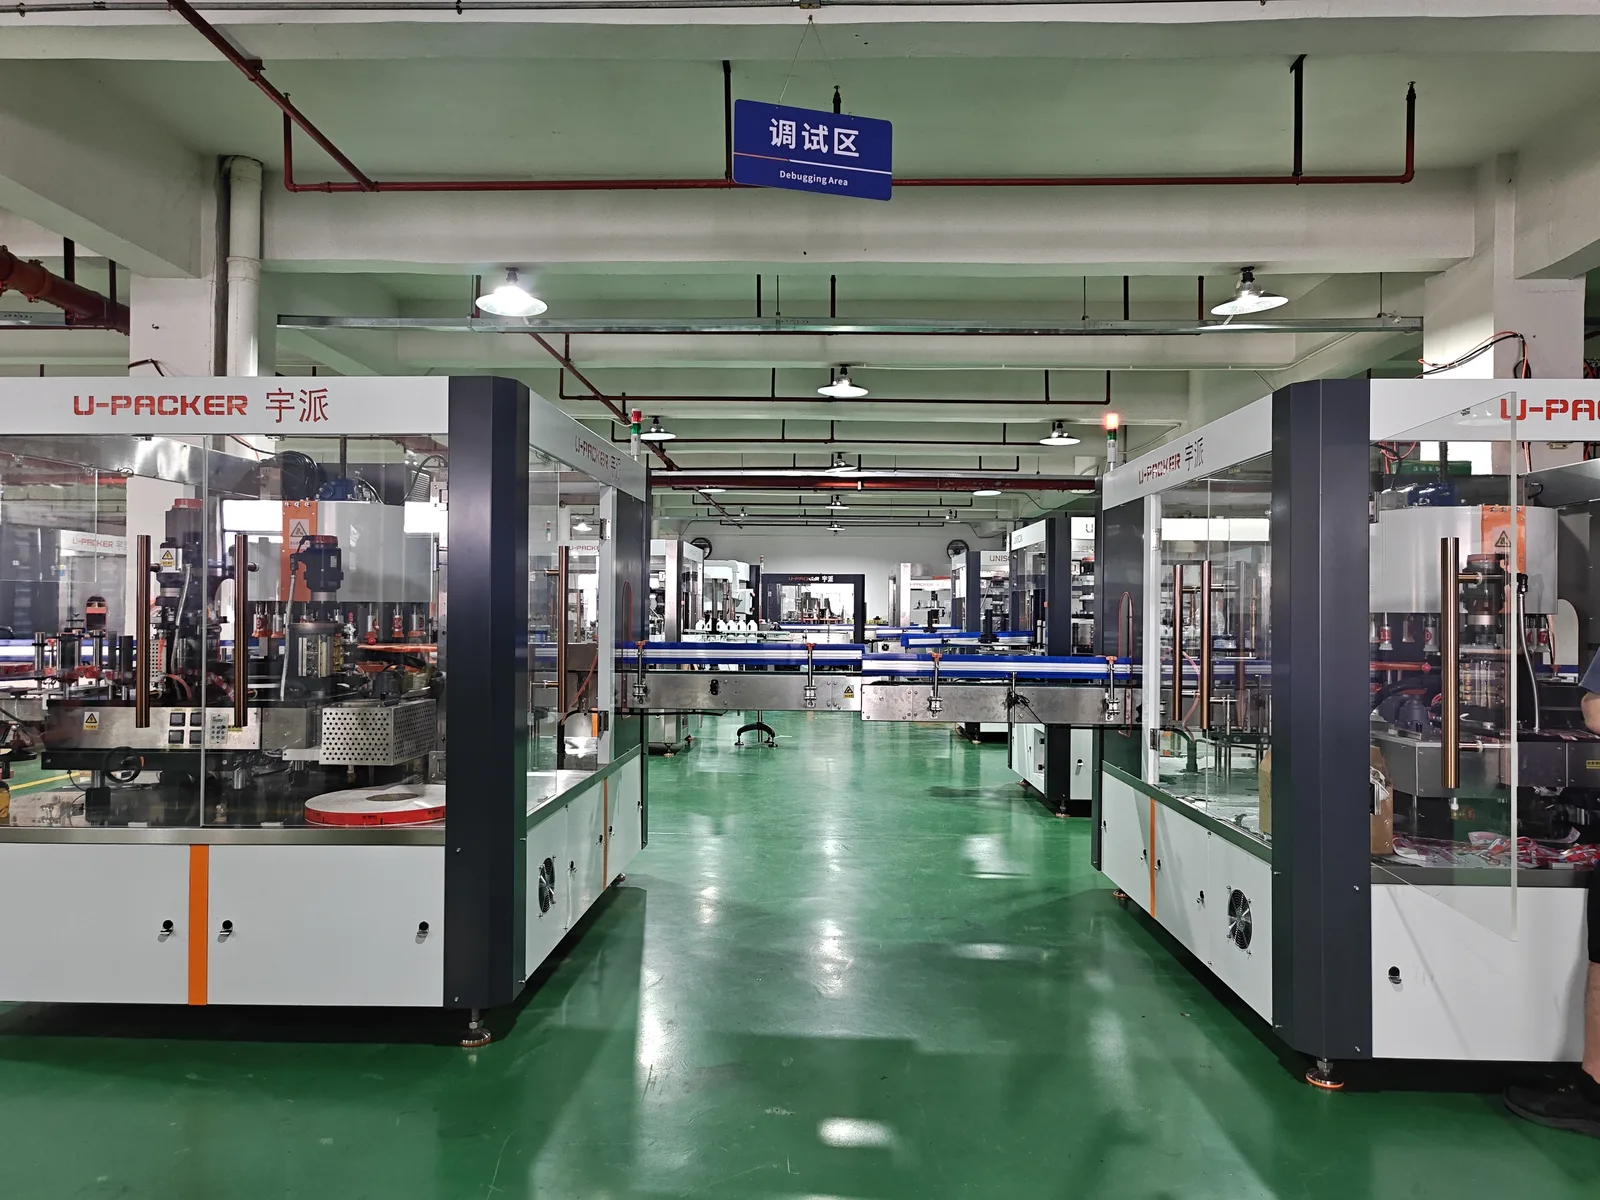
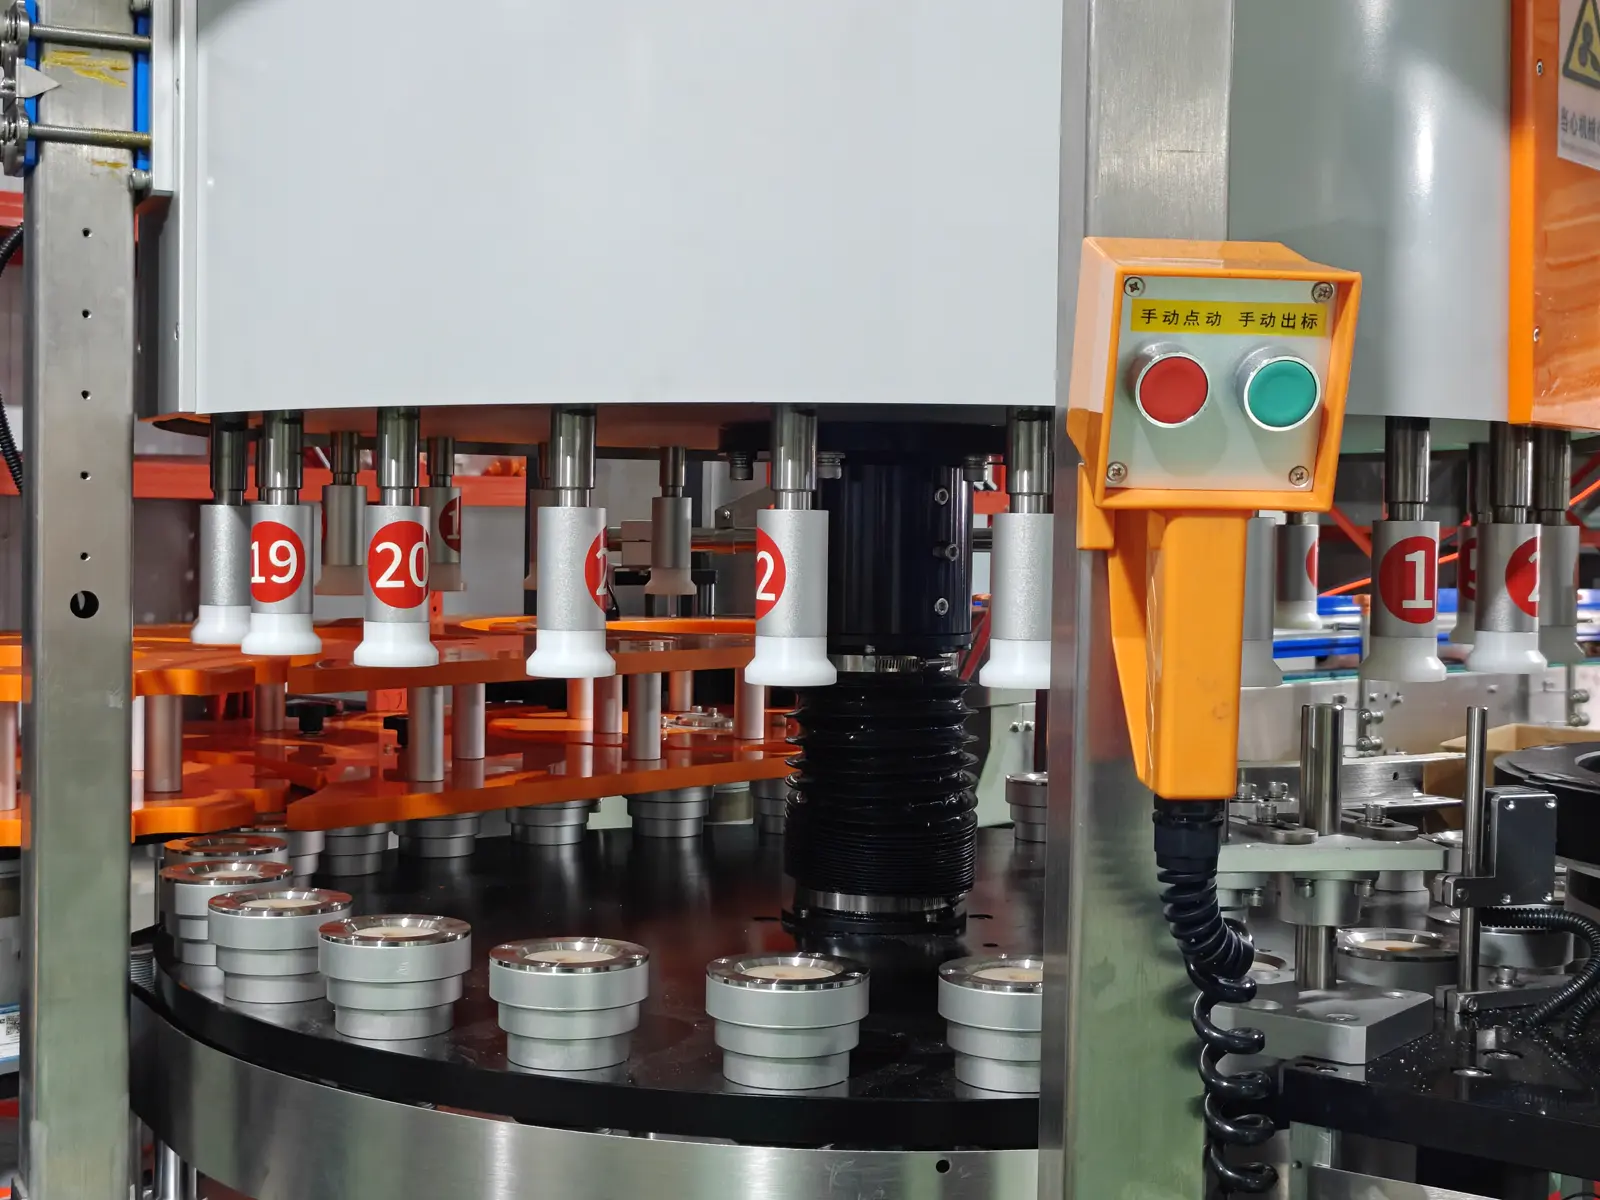
保守負担の重さは、多くの場合、機種を選定するその瞬間に決まります。宇派(U-Packer)は製品設計の段階から「保守しやすさ」を設計目標に据えています:ロータリー式粘着ラベル貼付機は現場での加熱も糊の調製も不要で、日常の保守は清掃と給油が中心、糊回路の洗浄負担がありません。メカニカルカム式ラベル貼付機は構造が成熟して安定し、保守が簡素で、定型製品の連続生産に適します。電子カム式ラベル貼付機は段取り替えでカムの交換が不要で、パラメータテンプレートを直接呼び出せるため、段取り替えの調整時間も合わせて節約できます。
予防保守:点検表1枚は突発修理1回に勝る
故障を待ってから修理するのは時間がかかり、品質も保証しづらいものです。より有効なのは予防保守です:毎日の点検表(センサーの清掃、糊温度の確認、エア圧の点検)を定め、消耗部品を周期で交換し、保全の日付と交換部品の型番を記録する設備台帳を整えます。伝動異音や貼付位置のゆっくりとしたズレといった微小な異常が現れたとき、台帳と照らせば原因を早期に絞り込み、停止が起こる前に潰すことができます。
保守性を購買チェックリストに加える
ラベル貼付設備の選定では、能力と精度に加え、保守に関わる三つの質問を最初に投げかけることをお勧めします:消耗部品のリストと交換周期はどうなっているか?日常保全に何時間の工数がかかるか?段取り替えは簡単か。この三つの答えが、今後数年の間に設備がお金を節約してくれるのか、それとも費用を食わせるのかを大きく決めます。糊方式とコストの体系的な比較は『ラベル貼付設備の工程比較と選定保守』を、能力による機種格の選定は『円形瓶ラベル貼付機の選定ガイド』をご覧ください。ラベル貼付設備の保守コストをお考えなら、ぜひ宇派のエンジニアにご相談ください——お客様のボトルとラインに合わせた消耗部品リストと保全計画のご提案が可能です。