最初の質問:このラインは1時間に何本流すか
円形瓶ラベル貼付機の購入で最も多い入口の質問は「1台いくらか」「どのブランドが良いか」です。しかし価格とブランドを比較する前に、生産能力の問いに答える必要があります。この充填ラインは今、毎時何本流し、2年後は何本流す予定か。能力区分が決まれば候補機種は一気に半分以下に絞り込めます。区分を間違えれば、その後の比較はすべて焦点を失います。能力が過大なら遊休資金です。毎時36,000本の貼付機を毎時8,000本の充填機の後ろに置いても、余った能力が産量になることはありません。過小ならライン詰まりで、貼付工程が全体のボトルネックとなり、ラベル替えの1分ごとに上流で瓶が積み上がります。
生産能力による区分が、円形瓶貼付機選定で最も効果的な第一歩です。以下、U-Packer UHLシリーズの実機パラメータを例に、毎時1,200〜58,000本を4つの能力区分に分け、各区分の適用ラインと検証すべき要点を説明します。
4区分対照:単ステーションから32ステーション回転テーブルまで
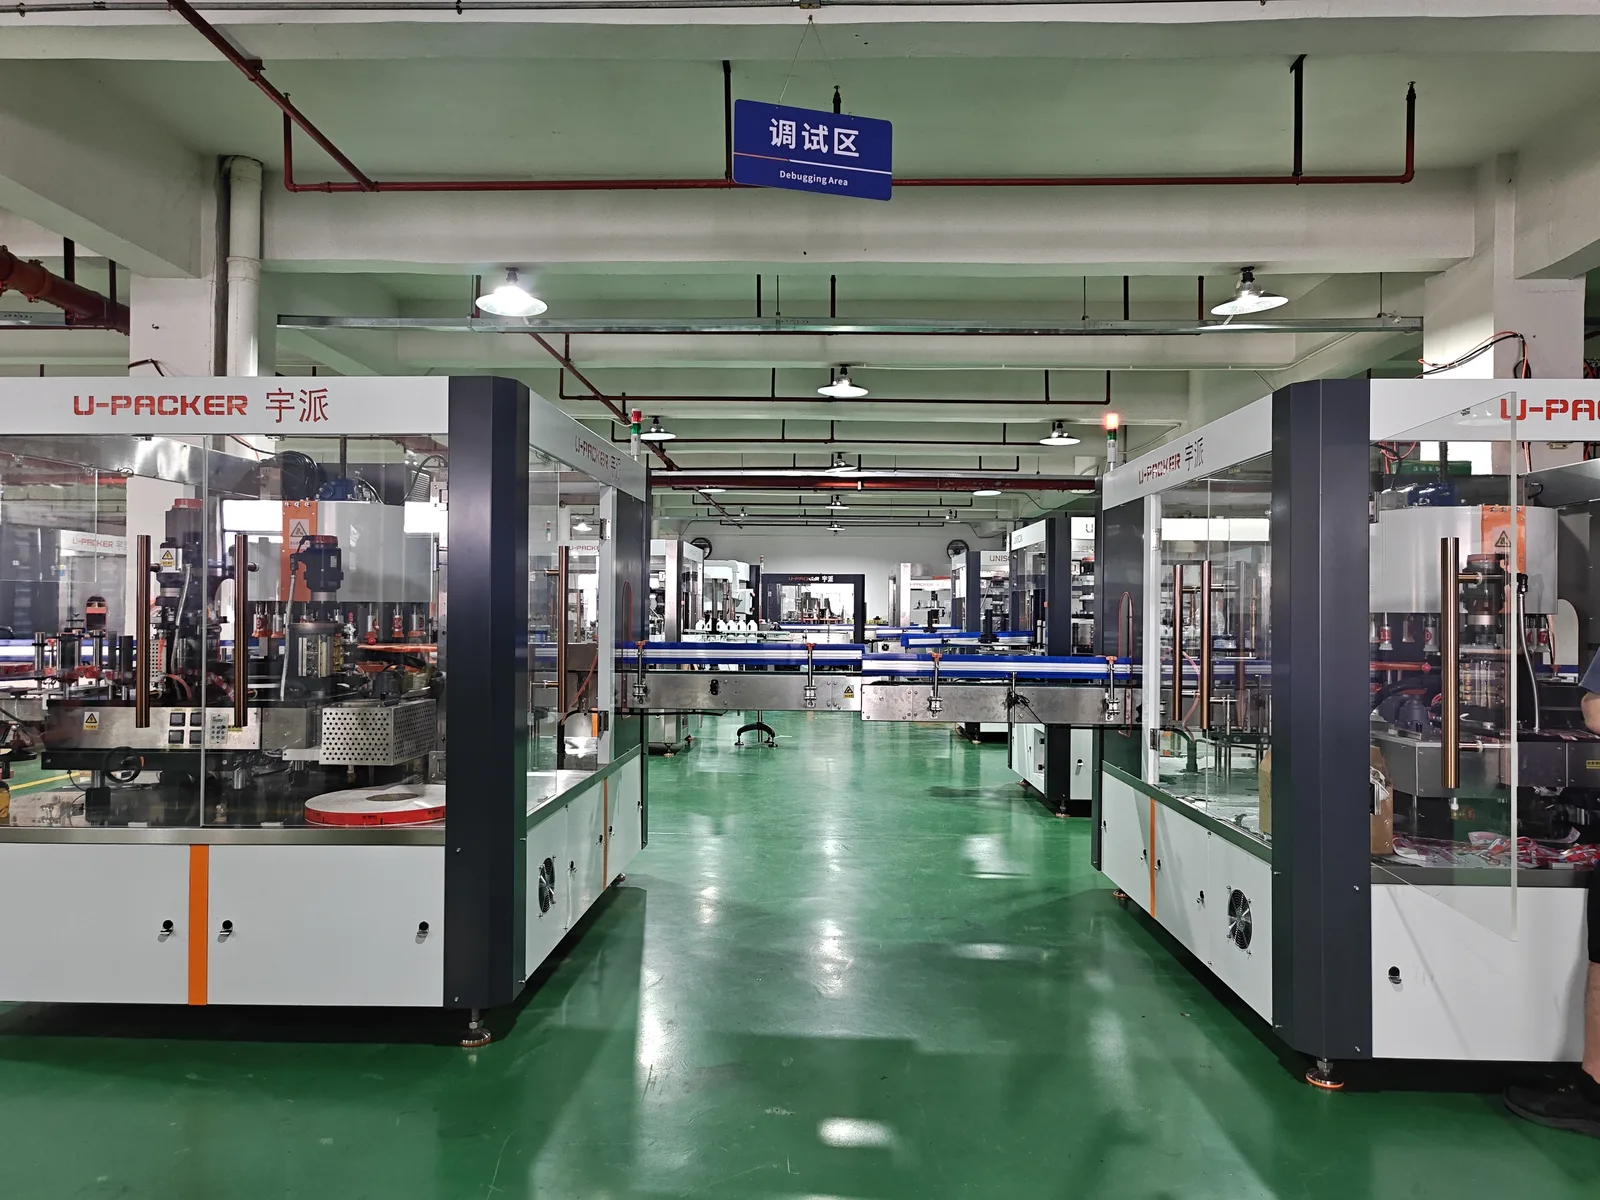
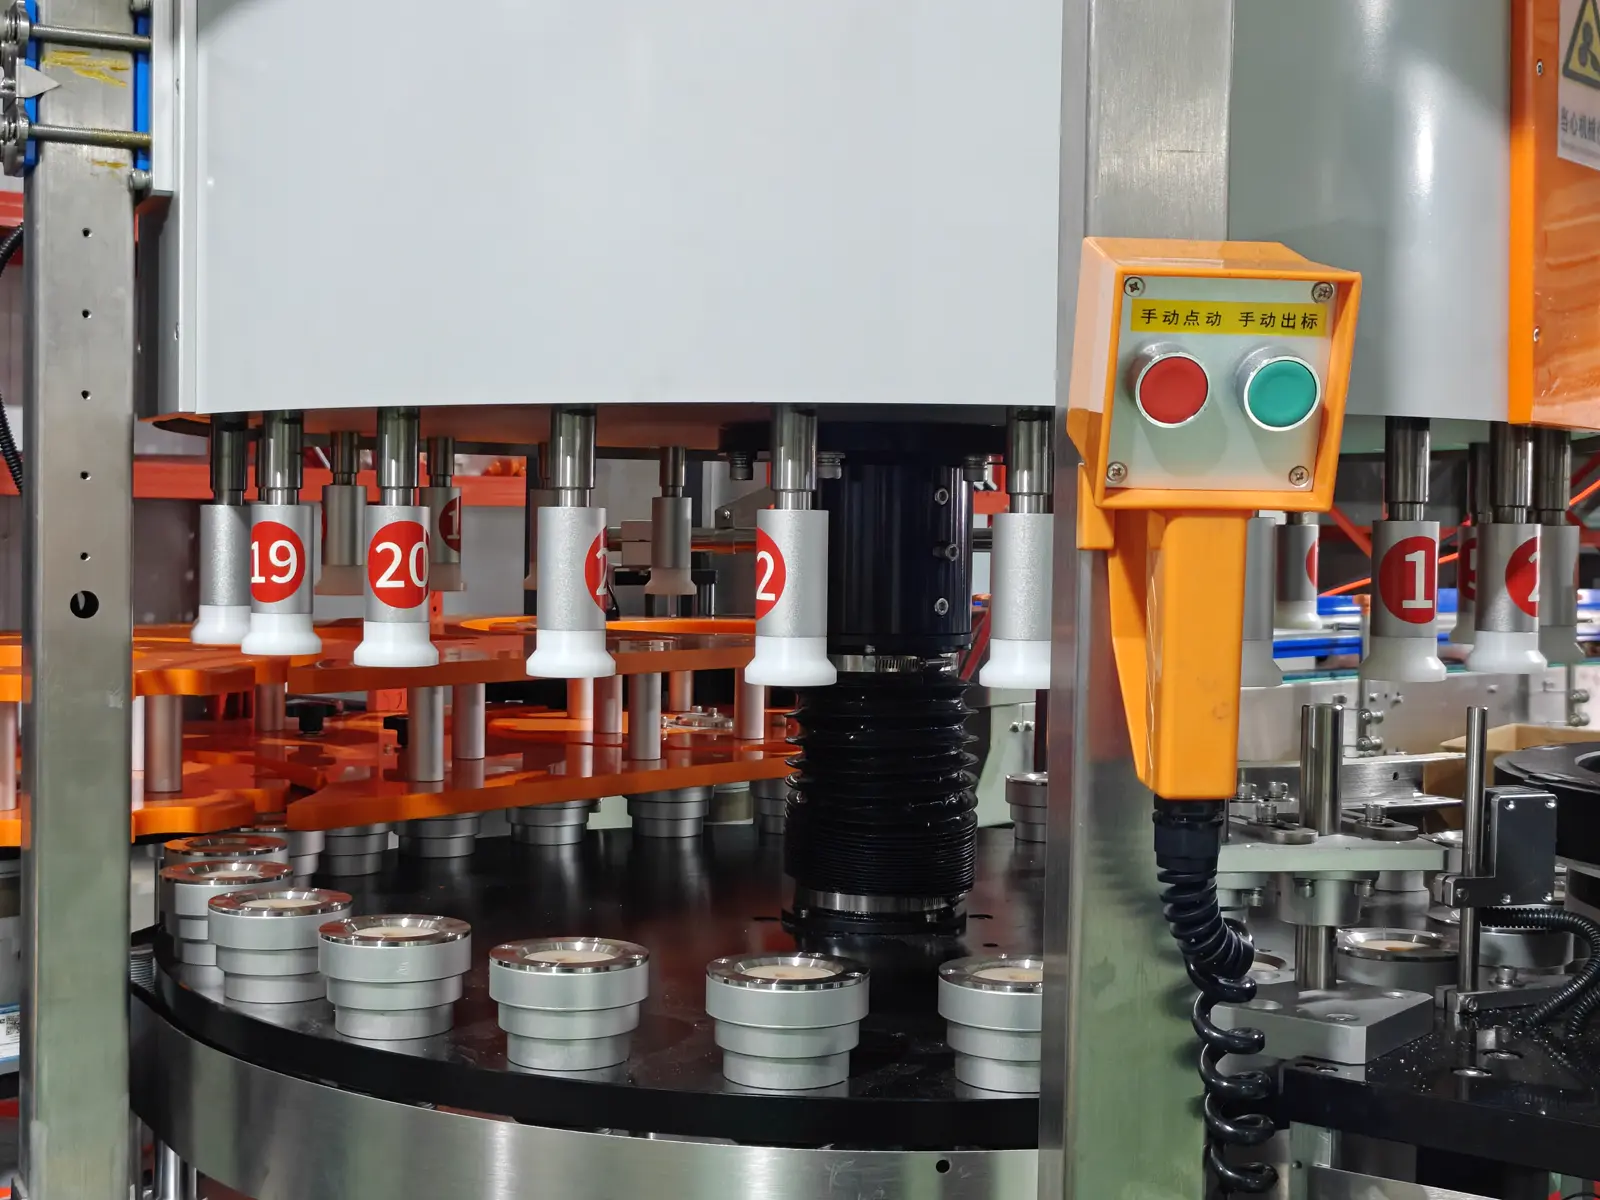
円形瓶貼付機の能力は2つの変数で決まります。ステーション数と1ステーション当たりのタクトです。ホットメルト円形瓶シリーズのUHL-3632Yを例にとると、32ステーションで毎時36,000本、平均して1ステーション毎時約1,125本。同シリーズ12ステーションのUHL-1212Yは毎時12,000本で、1ステーション当たり毎時約1,000本と同じ水準です。ステーションが多いほど1ステーションのタクトは下がり、瓶送り・押さえ・貼付の動作に余裕が生まれ、高速時の精度維持も安定します。高性能の需要を少数ステーションの高速回転ではなくステーション数で満たす理由がここにあります。
| 能力区分 | 代表機種(能力/ステーション) | 典型的な適用ライン |
| エントリー 約1,200本/時 |
単ステーション貼付機 UHL-0101 | 中小能力、新設テストライン、敷地が限られる低速ライン |
| 中低 6,000〜12,000本/時 |
ホットメルト6〜12ステーション UHL-0606Y / UHL-1212Y;粘着12ステーション UHL-1212 | 中堅飲料・化粧品工場、多品種の中規模ロット、替え順頻繁 |
| 主力 15,000〜24,000本/時 |
ホットメルト16〜20ステーション UHL-1516Y / UHL-1820Y / UHL-2420Y;粘着 UHL-1516 / UHL-1820 | 水・ジュース・調味料などの高速主力ライン |
| 高速 36,000〜58,000本/時 |
32ステーション UHL-3632Y 単機で36,000;ライン連携で最高58,000本/時 | ミネラルウォーター・炭酸飲料などの大量生産の主充填ライン |
あわせてUHLシリーズの型番規則を紹介します。ホットメルト円形瓶と粘着シリーズでは、先頭2桁がほぼ生産能力(千本/時)、末尾2桁がステーション数です。UHL-1212Yは毎時12,000本・12ステーション、UHL-3632Yは毎時36,000本・32ステーション。この規則を覚えれば型番だけで機種の格がおおむね読め、どのメーカーとの打ち合わせでも通用します(電子カムFDシリーズは命名が別方式なので別論です)。
能力だけでは足りない:見落とされやすい3点検証
一つ目はラベルと瓶型の上限パラメータです。貼付機ごとにラベル寸法と巻材仕様の上限は厳然とあります。UHLホットメルト円形瓶シリーズでは、ラベル最大幅130mm、最大長600mm、巻芯直径152mm、最大巻外径600mm。全周貼付ではラベル長が瓶の周長と突き合わせて重ね代を残す必要があり、上限を超える長尺・大型ラベルは治具の別途評価が要ります。見積依頼前に瓶径・瓶高・ラベル寸法・巻方向を実測しておけば、確認の往復を大きく減らせます。
二つ目は公称能力の測定条件です。メーカー表示の能力は標準瓶と通常ラベルでの測定値です。瓶が軽いほど、ラベルが長いほど、結露が多いほど、実際に安定稼働できるタクトは下がります。経験則としては充填ラインのピーク能力に対して15%〜20%上の区分を選び、ラベル替え・速度ドリフト・長期摩耗の余裕を確保する。同時に、一番貼りにくいSKU——一番簡単なSKUではなく——で試し貼りをメーカーに要求してください。
三つ目は高速時の精度維持です。仕様書の±1mmは通常速度での繰返し精度です。同じ±1mm表記の2台でも、6割負荷と満負荷では性能差が出ることがあります。受入時には目標能力付近での連続運転試験を要求し、低速デモだけで判断しないことです。
ホットメルトか粘着か:同区分内での工程分岐
毎時12,000本を超える区分では、円形瓶ラインは通常ホットメルト巻付け貼付と粘着貼付の選択になります。簡単に言えば、ホットメルトはOPPフィルムなどの巻ラベルを使いラベルの先端と末端だけに糊を塗る方式で、1ラベル当たり材料コストが低く、糊温度は120〜160℃。ミネラルウォーター・飲料など大产量・品種の絞られた高速ラインに向きます。粘着貼付は糊炉が不要でラベル替えが速く、多品種小ロットや化粧品系に適しますが、台紙付き多層構造のため総合材料コストは約30%〜50%高くなります。両工程の材料歩留まり・保守コスト・TCO試算は別記事で分析済みです。包装ラインのラベル貼付設備:工程比較と選定・保守をご覧ください。
角瓶・楕円瓶・大缶:円形瓶以外の分岐
本稿は円形瓶に絞っています。ラインが主に角瓶や楕円異形瓶なら、カムシリーズに目を向けてください。電子カム式ラベル貼付機は各ステーションを独立モータで速度・角度制御し、規格替えはパラメータテンプレートの呼出で済む多品種柔軟生産向け。メカニカルカム式ラベル貼付機は構造が成熟しコストも経済的で、単一規格大量連続生産に向きます。5L〜20Lの大缶円瓶には専用の大缶貼付機があります。瓶型で先に正しい製品ラインを選ぶほうが、誤ったラインでパラメータを無理に合わせるよりはるかに効率的です。
機種決定後:試し貼り1回で検証する
能力区分と工程路線が固まったら、最後の一歩は選定を実物で検証することです。ラベル貼付は典型的な実物効果工程で、瓶面の仕上がり、ラベル糊、工場の温湿度が貼付品質に影響し、紙面の数値は実貼りを完全には代替できません。契約前に1回の試し貼りを済ませることをお勧めします。瓶サンプルと実際のラベル巻材を送付し、目標能力付近での連続運転をメーカーに依頼し、貼付位置の繰返し精度、先端・末端の重ね痕、糊量、高速安定性を重点観察し、試し貼り動画を受入基準として保管します。貼付が合格した後は、誤ラベルと日付コードのインライン照合を画像検査として別途計画できます。ラベル貼付後の画像検査技術の解説をご覧ください。
円形瓶貼付機の選定を一文に圧縮すると:まず能力と余裕を定め、次に瓶・ラベルの上限を確認し、最後にサンプル試し貼りで検証する。ラインパラメータをまとめている方は、瓶図面とラベル実サンプルをお持ちください。U-Packerのエンジニアがステーション構成の確定を支援し、試し貼りを手配します。
本記事はU-Packerラベル貼付技術チームが執筆しました。文中の能力・ステーション・精度・ラベル上限の各パラメータはU-Packer UHLシリーズ製品ページに基づき、実際の構成によります。あわせて読みたい:粘着ラベル貼付機の動作原理、包装自動化ラインにおけるラベル貼付設備の保守とトラブル対応の要点。