Primeira pergunta: quantas garrafas por hora passa esta linha
Na compra de uma rotuladora de garrafas redondas, as perguntas de abertura mais comuns são «quanto custa» e «qual é a melhor marca». Antes de comparar preço e marca, há uma pergunta de capacidade a responder: quantas garrafas por hora passa hoje a enchidora — e quantas passará daqui a dois anos? Fixada a faixa, o leque de máquinas reduz-se de imediato para menos de metade; errada a faixa, todas as comparações seguintes perdem o foco. Capacidade a mais é capital parado: uma rotuladora de 36 000 gph atrás de uma enchidora de 8 000 nunca converte o excedente em produção. Capacidade a menos e a linha entope: a estação de rotulagem torna-se o gargalo e cada minuto de troca de rótulo acumula garrafas a montante.
Dividir por faixas de cadência é, por isso, o primeiro passo mais eficaz da seleção. A seguir, com parâmetros reais da série UHL da U-Packer, repartimos 1 200 a 58 000 garrafas por hora em quatro faixas e detalhamos as linhas adequadas e as verificações-chave de cada uma.
Quatro faixas: da estação única ao carrossel de 32 estações
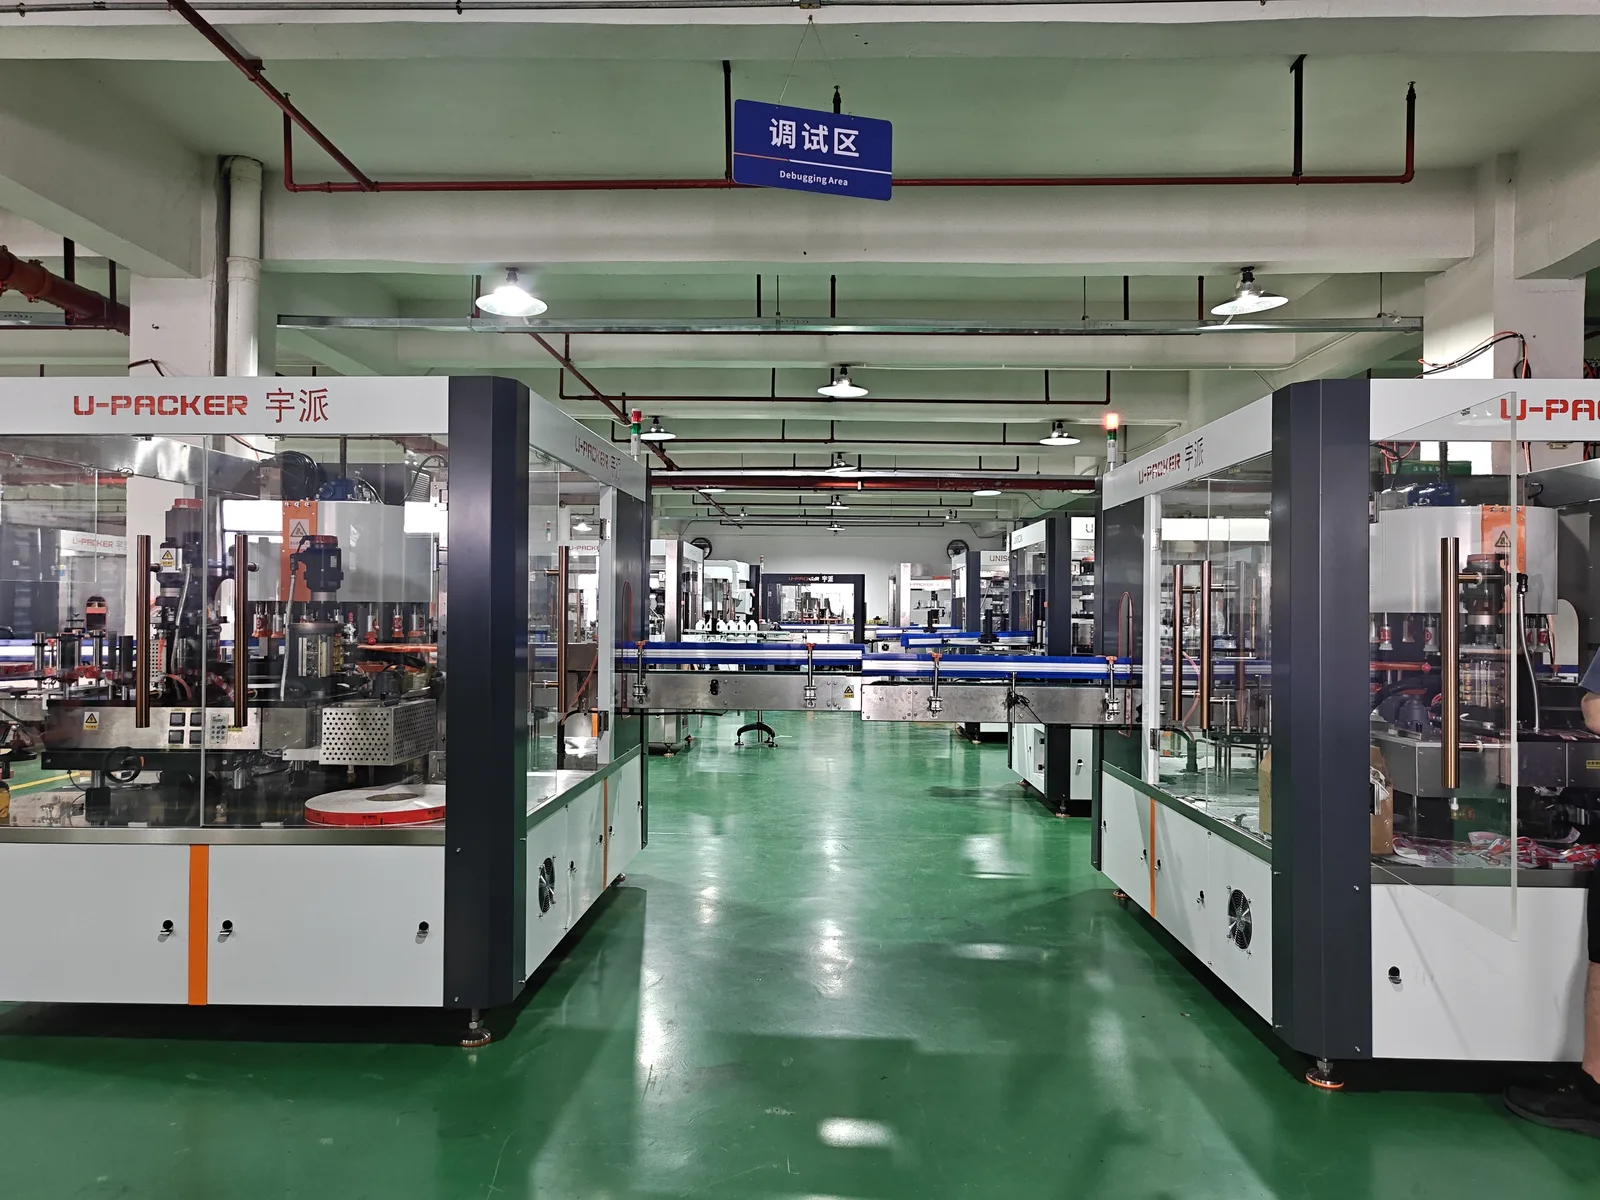
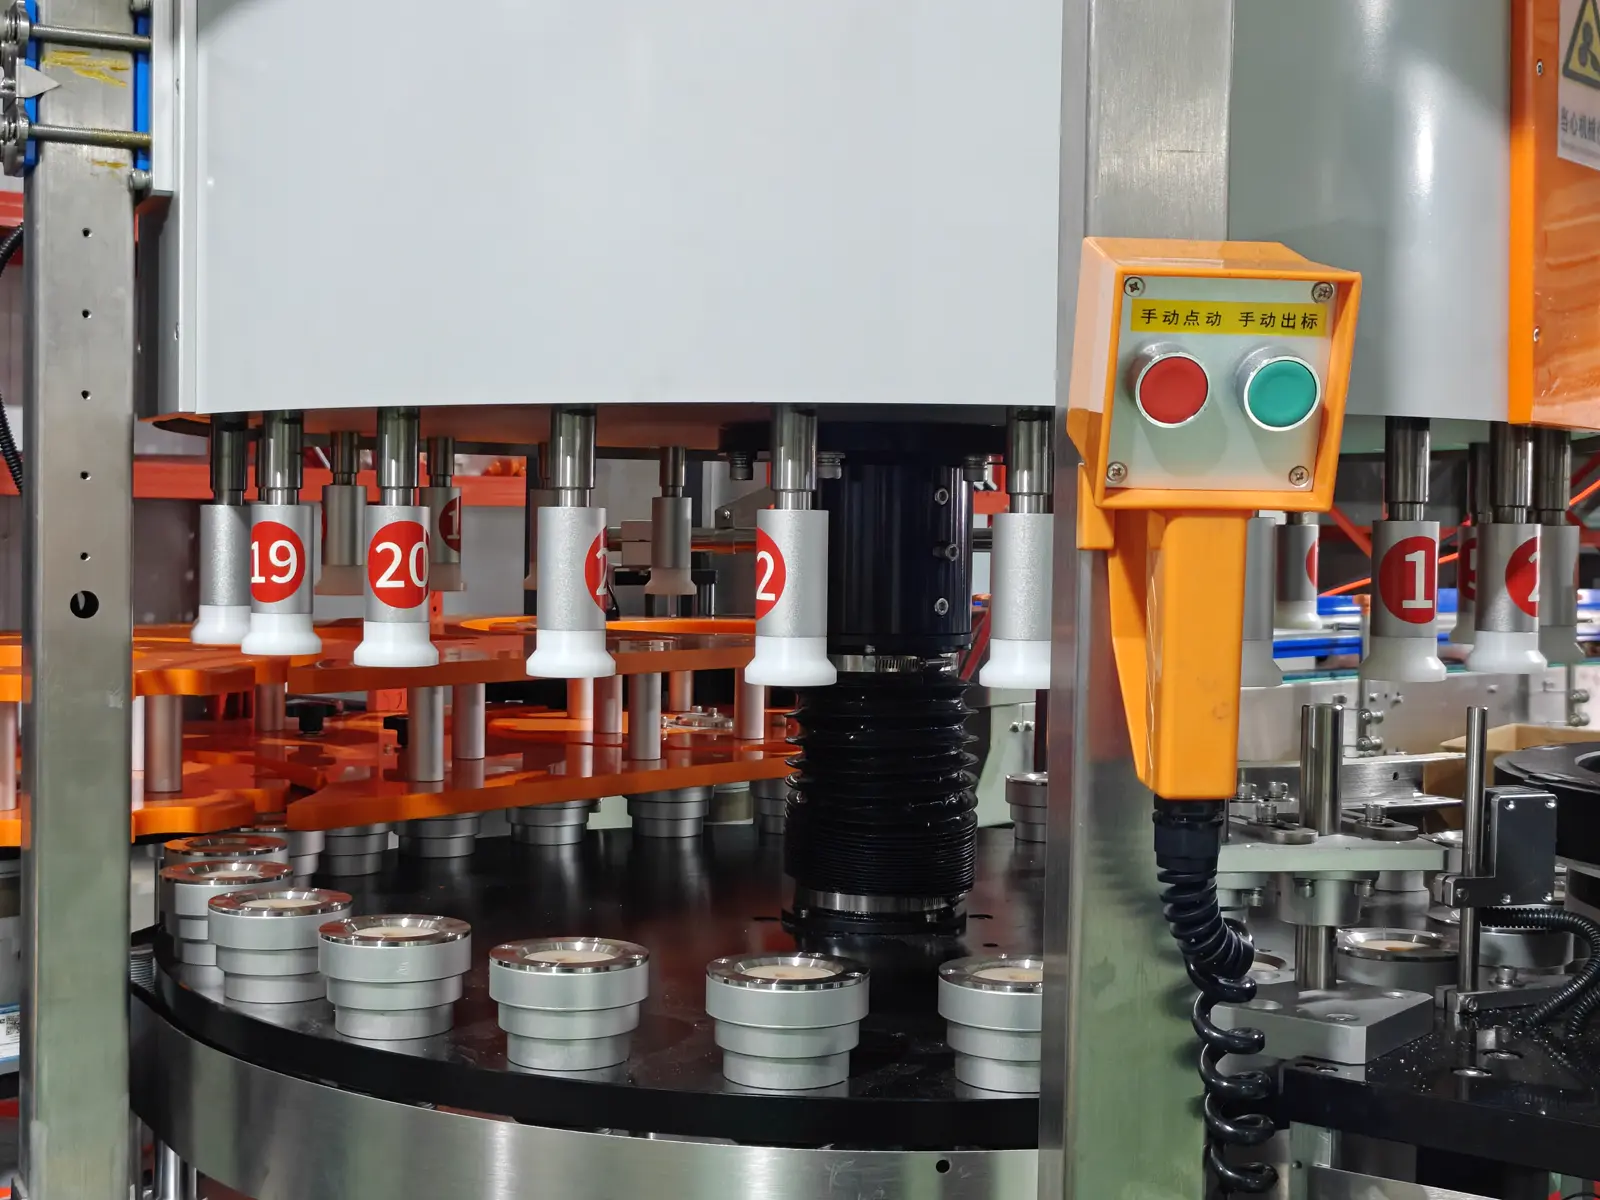
A cadência de uma rotuladora de garrafas redondas depende de duas variáveis: o número de estações e a cadência por estação. Tome-se a hot-melt UHL-3632Y: 32 estações, 36 000 garrafas por hora — cerca de 1 125 garrafas por estação e hora; a UHL-1212Y de 12 estações, na mesma série, entrega 12 000 gph com igual cadência de cerca de 1 000. Mais estações, menor cadência unitária: separação, preensão e aplicação decorrem com mais folga e a precisão aguenta melhor a alta velocidade — eis porque se responde a cadências altas somando estações e não acelerando em demasia poucas.
| Faixa de cadência | Modelos representativos (cadência/estações) | Linhas típicas |
| Entrada cerca de 1 200 gph |
Rotuladora de estação única UHL-0101 | Capacidades pequenas e médias, linhas piloto novas, linhas lentas com pouco espaço |
| Média-baixa 6 000–12 000 gph |
Hot-melt 6–12 estações UHL-0606Y / UHL-1212Y; autocolante 12 estações UHL-1212 | Fábricas médias de bebidas e cosmética, lotes médios multivariedade, mudanças frequentes |
| Principal 15 000–24 000 gph |
Hot-melt 16–20 estações UHL-1516Y / UHL-1820Y / UHL-2420Y; autocolante UHL-1516 / UHL-1820 | Linhas principais de água, sumo, condimentos |
| Alta velocidade 36 000–58 000 gph |
32 estações UHL-3632Y a 36 000 em máquina única; combinação de linha até 58 000 gph | Água mineral, refrigerantes e outras grandes linhas de enchimento |
Uma nota sobre a nomenclatura da série UHL: nas gamas hot-melt de garrafa redonda e autocolante, os dois primeiros dígitos equivalem aproximadamente à cadência em milhares de garrafas/hora e os dois últimos ao número de estações — UHL-1212Y é 12 000 gph e 12 estações; UHL-3632Y, 36 000 e 32. Com esta regra, lê-se a faixa da máquina à vista, com qualquer fabricante (a série eletrónica FD nomina-se de outra forma e é outra história).
A cadência não chega: três verificações esquecidas
Primeiro, os parâmetros-limite de rótulo e garrafa. Cada rotuladora tem tetos rígidos no tamanho do rótulo e na especificação da bobina. Série UHL hot-melt redonda: largura máxima 130 mm, comprimento máximo 600 mm, núcleo de bobina 152 mm, diâmetro exterior máximo 600 mm. Na rotulagem perimetral, o comprimento do rótulo tem de casar com a circunferência mais a sobreposição; rótulos extralongos ou sobredimensionados exigem avaliação de ferramental própria. Medir diâmetro e altura da garrafa, dimensões do rótulo e sentido de enrolamento antes de pedir orçamento poupa muitas idas e voltas.
Segundo, as condições de ensaio da cadência nominal. Os números do fabricante medem-se com garrafa e rótulo padrão: quanto mais leve a garrafa, mais longo o rótulo e mais condensação, mais baixa a cadência estável real. A regra prática: escolher a faixa 15 %–20 % acima do pico da enchidora, deixando folga para trocas de rótulo, desvio e desgaste — e exigir o ensaio com a referência mais difícil de rotular, não com a mais fácil.
Terceiro, a manutenção da precisão em alta velocidade. O ±1 mm da ficha é repetibilidade a velocidade normal. Duas máquinas ambas com ±1 mm podem divergir visivelmente entre 60 % de carga e carga plena; na aceitação, exigir uma marcha contínua perto da cadência-alvo e não se contentar com a demonstração a baixa velocidade.
Hot-melt ou autocolante: a bifurcação na mesma faixa
Acima de cerca de 12 000 gph, a linha de garrafa redonda escolhe normalmente entre rotulagem hot-melt e autocolante. Em síntese: a hot-melt usa rótulos em bobina tipo filme OPP, cola apenas o início e o fim, mantém o custo material por rótulo baixo e trabalha a cola a 120–160 °C — para linhas rápidas de grande volume e poucas referências como água mineral e bebidas. A autocolante dispensa forno de cola e troca de rótulos depressa, serve multivariedade de lote curto e cosmética; o laminado com liner, porém, encarece o custo material global em cerca de 30 %–50 %. Aproveitamento de material, custo de manutenção e TCO dos dois processos foram analisados noutro artigo — veja Equipamentos de rotulagem para linhas de embalagem: comparação de processos, seleção e manutenção.
Quadradas, ovais e bombonas: ramos fora da garrafa redonda
Este guia centra-se na garrafa redonda. Se a linha trabalha sobretudo com quadradas ou ovais, vire-se para a série de cames: a rotuladora de came eletrónico comanda velocidade e ângulo de cada estação com motor independente e chama modelos de parâmetros na mudança de formato — ideal para produção flexível multivariedade; a rotuladora de came mecânico, de estrutura madura e económica, serve a grande série contínua em formato único. Para as redondas de 5 L–20 L existe a rotuladora dedicada a bombonas. Encontrar a gama certa pela forma da garrafa poupa mais do que forçar parâmetros na errada.
Escolhida a máquina: validar com um ensaio de amostra
Fechadas a faixa e a rota de processo, o último passo é entregar a decisão a uma prova real. A rotulagem é um processo de efeito físico: o acabamento da garrafa, o adesivo do rótulo e o clima da oficina influenciam a qualidade de aplicação, que os parâmetros em papel não substituem. Antes de assinar, complete um ensaio: envie garrafas de amostra e a bobina de rótulos real, faça correr o fabricante de forma contínua perto da cadência-alvo, observe a repetibilidade de posição, a marca de sobreposição, a quantidade de cola e a estabilidade em alta velocidade, e guarde o vídeo do ensaio como referência de aceitação. Ultrapassada a rotulagem, a verificação em linha de rótulo errado e código de data pode planear-se como inspeção visual — veja Inspeção visual pós-rotulagem.
A seleção da rotuladora de garrafas redondas numa frase: fixe primeiro a cadência e a folga, confirme depois os limites de garrafa e rótulo, valide por fim com um ensaio de amostra. Se está a compilar parâmetros da linha, traga desenhos da garrafa e amostras reais do rótulo: os engenheiros da U-Packer ajudarão a fixar a configuração de estações e organizarão o ensaio.
Este artigo foi escrito pela equipa de tecnologia de rotulagem da U-Packer. Os parâmetros de cadência, estações, precisão e limites de rótulo provêm das páginas de produto da série UHL da U-Packer e ficam sujeitos à configuração real. Para ir mais longe: Princípio de Funcionamento das Máquinas de Rotulagem de Rótulos Autocolantes, Manutenção e diagnóstico de avarias das rotuladoras em linhas de embalagem automatizadas.