贴标精度±1mm,为什么背标还是歪的?
同一批产品摆上货架,背标有的正对前标、有的歪到侧面;整周标的接缝压在瓶身合模线上,几天后开始起皱、翘边;椭圆瓶横着进了贴标工位,标签贴上侧棱,整瓶报废。这三类不良有一个共同的源头:瓶子进机时转到的角度。
贴标机参数表上的±1mm,说的是设备把标签贴到"某一位置"的重复精度——但这个位置得有基准。圆瓶经输送链进入贴标机时,自身转到哪个角度完全是随机的。对单标、位置无要求的产品,这无所谓;一旦背标要正对前标、标签要避开合模线,进瓶角度随机就成了不良的直接来源。人工摆瓶在高节拍产线上既不现实也不稳定,这道坎必须由设备自己跨过去。
视觉定位(行业内也称容器定向)解决的就是这个问题:在贴标之前,先让每一只瓶子"转到位"。它与贴标后的视觉检测是一对前后工序——定位让位置类不良不发生,检测让漏网的不良不流出(参见《贴标后视觉检测技术解析》)。
原理一句话:找到瓶身的特定点,把瓶子转到该在的角度
视觉定位的思路并不神秘:相机在瓶身圆周上找到一个特定点——最典型的是瓶身合模线——瓶托伺服电机据此把瓶子转到确定的角度,标签便贴在预定位置上。业内从早年往瓶身印刷色标点、用光电传感器探测,走到今天以相机识别瓶身天然特征的主流做法,方向始终是同一个:不依赖人工,让设备自己认瓶子。
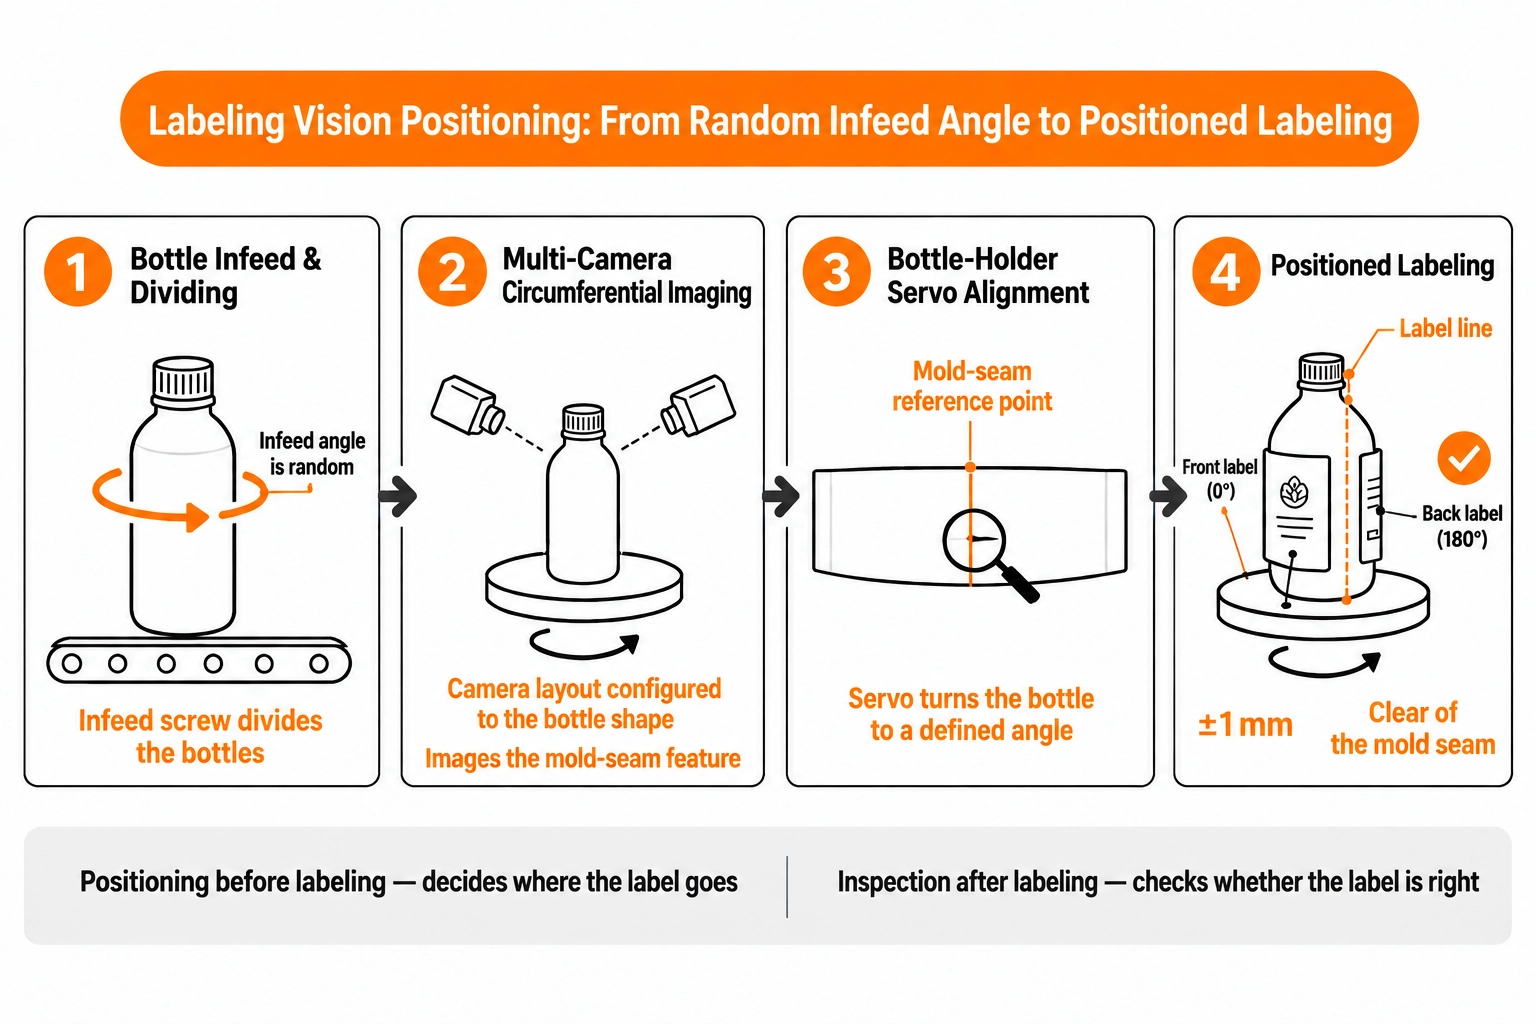
收益是成串的:瓶子一旦转到位,前后双标自动保持180°对位、标签避开合模线、整周标接缝落在瓶背预定位置;对位后定位精度±1mm,与设备贴标精度同量级。位置类不良的产生条件,在贴标之前就被消除了。
您的产线需要视觉定位吗:看这一条标准
判断要不要视觉定位,只看一条:标签位置有没有"相对基准"。下列情形属于"有",值得规划:圆瓶前后双标,背标必须正对前标;玻璃瓶、PET瓶需要避开合模线或整周标对缝;椭圆瓶、方形瓶需要进瓶姿态校验;已贴标容器补贴第二标,要与已有元素对位。反之,单标、位置无要求的产品,不必为此买单。
至于自己瓶型的合模线等特征是否适合相机识别——纸面判断不可靠,最实际的办法是一次寄样实测,下文会说到怎么做。
宇派能为您做什么
宇派的视觉定位方案配置在电子凸轮系列(FD)平台上。这个平台有一个对定位至关重要的先天条件:每个工位由独立伺服电机驱动,瓶托的转速与旋转角度直接由电机控制——让每只瓶子各自转到不同角度,是平台的原生能力,视觉定位所需的执行基础无需后期改造。相机配置按您的瓶形与特征位置定制,不做千篇一律的固定方案;对位后定位精度±1mm,与设备贴标精度由同一套控制系统保证;换型时,定位参数随瓶型配方模板一起调用,不增加换型负担。
视觉定位还可以与贴标后视觉检测组合成"定位+检测"的完整方案:定位把位置类不良压在源头,检测在流出端兜底,两道工序一并规划,产线的标签质量才有完整闭环。已采用电子凸轮平台的产线,也可以直接评估视觉定位的加装配置。
怎么开始:寄一次瓶样,让工程师给出答案
视觉定位是典型的"实物效果"工艺——瓶身特征的识别效果、定位方案与产线节拍的匹配,纸面参数替代不了实物验证。寄出您的瓶样与标签,宇派工程师会在实验条件下实测特征识别效果,给出定位配置与节拍匹配的具体建议,确定方案不走弯路。视觉定位解决"贴在哪",视觉检测解决"贴得对不对"。

本文由宇派贴标技术团队编写。文中业内做法综合自公开行业资料及drinktec、interpack展会信息。延伸阅读:《贴标后视觉检测技术解析》、《圆瓶贴标机选型指南》。