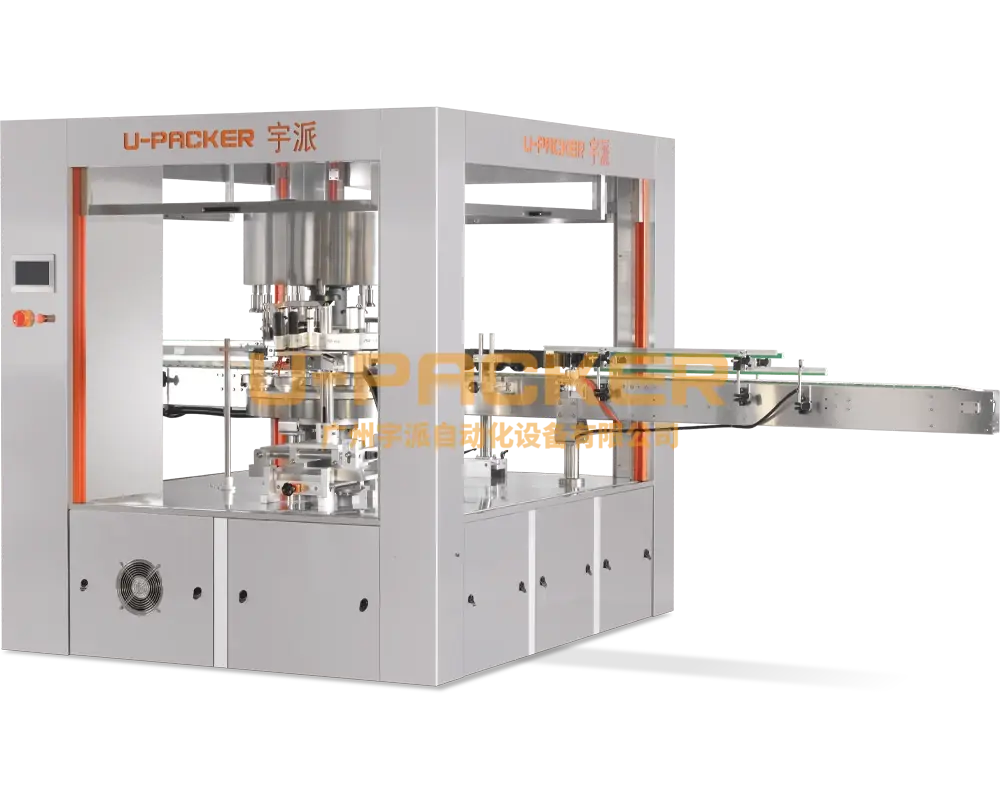
热熔胶贴标机是卷料贴标设备:把 OPP 膜或纸塑复合标裁成标签带缠绕瓶身,只在标签首尾搭接处以 120-160 °C 喷热熔胶粘合——无收缩隧道、耗胶低、拥有完整 360° 印刷面。不干胶贴标机(也称压敏贴标机)从底纸上剥离自带预涂胶的模切标签压贴上瓶,无胶、无加热、无干燥。宇派(U-Packer)回转平台上两种工艺均以 ±1mm 精度运行,机型从 1,200 瓶/小时入门机到 58,000 瓶/小时模块组合线;两者的取舍不是「哪台机器更好」,而是「哪套标签经济学配你的产线」——同印刷面积下卷装膜通常比模切不干胶便宜 30-50%,而不干胶可贴任意异形标(正标、背标、颈标、轮廓标、促销贴)且无需改造工艺。本文逐项对比两种工艺,并给出各自对应的机型档位。
两种工艺一张表看全
| 对比项 | 热熔胶(卷料包标) | 不干胶(压敏贴标) |
|---|---|---|
| 标签材料 | OPP 膜、珠光膜、纸塑复合卷料 | 底纸卷装模切标,胶预涂 |
| 同印刷面积材料成本 | 最低——通常比模切标低 30-50% | 较高——模切与底纸增加成本 |
| 标签形态 | 全身包标带;360° 印刷面 | 任意模切形状:正/背/颈标、异形、贴纸 |
| 胶系统 | 热熔胶单元,120-160 °C,仅喷标签两端 | 无 |
| 速度档位 | 专用机 1,200-36,000 bph;模块 58,000 bph | 回转机 12,000-18,000 bph;模块 58,000 bph |
| 瓶型覆盖 | 圆瓶(包标),凸轮机型覆盖方瓶 | 圆、方、椭圆、异形瓶——覆盖最广 |
| SKU 换型 | 换卷+换型,分钟级 | 换卷+换型,同样分钟级 |
| 能耗与耗材 | 耗胶;无收缩隧道 | 无胶无热;底纸损耗 |
| 典型赢家 | 水、碳酸饮料、日化高产量 | 食品、日化、精酿饮品、多标瓶 |
标签经济学:决定多数产线的 30-50% 价差
同印刷面积下,卷装 OPP 膜通常比模切不干胶便宜 30-50%——模切、底纸与预涂胶都是加价工序。一条 20,000 瓶/小时、两班倒的矿泉水线,这个价差会在一两年内累积成两种机型之间最大的单项成本差,比设备差价本身还大。这就是为什么超高速全包标产线(水、碳酸、食用油)坚持用热熔:在这个量级,标签是仅次于瓶体的第二大包装成本。
但在一定产量之下、标签复杂度较高时,这笔账会反过来。小批量、季节性版面、正标+颈标+背标组合、异形轮廓,这些在卷膜印刷上都有上浮溢价,在模切短版印刷上没有。明年标签计划都画不出来的产线,从热熔与不干胶中先选不干胶、把卷膜选项留敞开通常更稳——宇派模块平台上两种工艺日后可挂同一机架。热熔端的耗胶账可用热熔胶成本计算器估算。
速度与瓶型覆盖
热熔机型的速度阶梯最宽:单工位 1,200 瓶/小时服务小产线,回转专用机型 6,000-36,000 瓶/小时,模块热熔配置到 58,000 瓶/小时。不干胶回转机实际从 12,000-18,000 瓶/小时起,经同一模块平台扩展到 58,000 瓶/小时。实践中是工艺决定了入门速度:1 万瓶/小时以下想贴全包膜的产线买小型热熔机;同样产量想贴正背标则买不干胶机,顺带获得速度余量。
瓶型几何推动同一个决策。热熔包标需要回转体表面——圆瓶,或凸轮机型上的方瓶、椭圆瓶;不干胶通过匹配夹具覆盖圆、方、椭圆与异形瓶,是两种工艺中瓶型覆盖最广的。方瓶正背双面贴标、椭圆日化瓶、异形容器是不干胶的地盘;圆瓶上 360° 整圈广告位则是热熔的地盘。
操作、维护与换型
热熔线多一套胶系统:120-160 °C 的胶箱与管路、只向标签两端喷胶的喷嘴、以及周期性清洗。现代端部上胶把耗胶量压得很低(这也是该工艺被称为省胶工艺的原因),但胶系统客观存在、需要维护。不干胶线则彻底没有这套系统,它的耗材是剥标板后留在地上的底纸。换型纪律两者相近:瓶型夹具、导瓶件与标签卷的更换以分钟计,电子凸轮机型按 SKU 调用存储的参数模板,重复换型是一键调用而非重新调试。两种工艺的印刷对位在满速下都清晰可见,回转平台上都保持 ±1mm 精度。
答案是「都要」的时候
很多工厂两种工艺并存——大单品走卷膜包标,特色款走模切贴标——此时设备问题就变成平台架构问题。热熔+不干胶组合贴标机在同一机架上混挂两种工位,最高 58,000 瓶/小时,让标签组合跟着产品组合变,而不是跟着车间布局变。若产线确定长期单一工艺,专用机型成本更低:热熔胶贴标机总览逐台覆盖卷膜工艺,不干胶贴标机总览同样逐台覆盖压敏工艺。按 5,000 bph 精酿规模展开的同题对比见精酿啤酒厂酒瓶贴标机指南。
决策规则
一两个大单品在圆瓶上全天量产、标签是全包膜——选热熔,30-50% 的材料差价每小时都在兑现。SKU 多、标型多、瓶型杂、每周都在换版——选不干胶。两个都成立、或增长会让两个都成立——选双工艺模块平台。用贴标产能计算器把机型配到灌装机之上高一档,然后用自己的瓶子验证选择——宇派在签约前会用客户瓶与标签在拟购机型上试机。
常见问题
热熔贴标比不干胶便宜吗?
标签材料上是的:同印刷面积 OPP 卷膜通常比模切不干胶便宜 30-50%,端部上胶又把耗胶量压得很低。设备端,热熔与不干胶专用机型均按配置报价、约 ¥35 万起——大量产时决定成本的是材料不是设备。1 万瓶/小时以下且标签组合复杂的产线,不干胶的灵活性通常能赚回材料溢价。
哪种工艺更快?
热熔阶梯最宽:1,200 瓶/小时单工位、6,000-36,000 瓶/小时回转、58,000 瓶/小时模块配置。不干胶回转机 12,000-18,000 瓶/小时,同一模块平台扩展到 58,000 瓶/小时。超高速段两种工艺都做得到;3 万瓶/小时以上的全包标产线因卷膜经济性以热熔为主。
不干胶机能做全包标吗?
可以,但有边界。模切标能包住较小直径的整圈,但大瓶高速下的真 360° 包标是热熔工艺的主场:连续膜带、只端部喷胶、无需模切。「正标延伸包过瓶角」这种伪包标则是不干胶更合适。
热熔标需要收缩隧道吗?
不需要。热熔包标用不收缩的 OPP 膜或复合标在搭接处粘合,无需热收缩隧道——这是它相对套标工艺的能耗优势之一。胶单元本身运行在 120-160 °C。
什么瓶型配什么工艺?
圆瓶两种工艺都行。方瓶与椭圆瓶在凸轮机型上做热熔包标、通过夹具做不干胶正背标。异形与复合曲面容器——平面面板、多曲率瓶——是不干胶的地盘。
一台机能同时跑两种标签吗?
能。热熔+不干胶组合机在同一机架混挂两种工位,最高 58,000 瓶/小时,工厂可在卷膜包标与模切贴标之间迁移 SKU 而无需再买第二台贴标机。长期单一工艺的产线用专用机型,同样标称速度下成本更低。