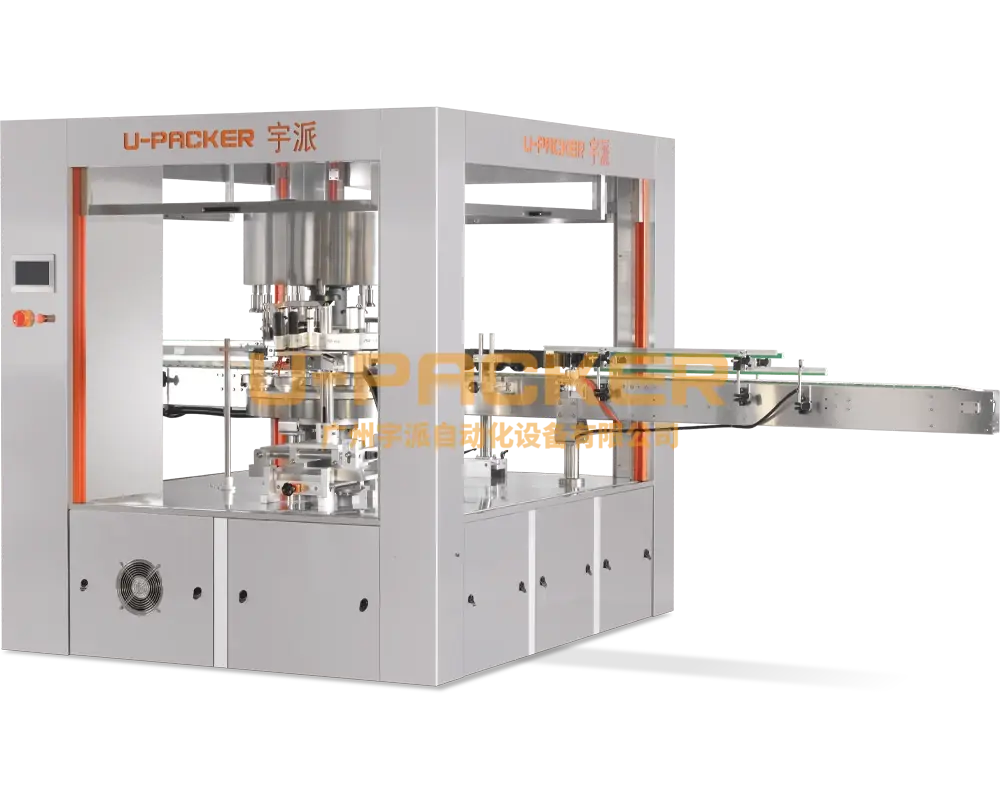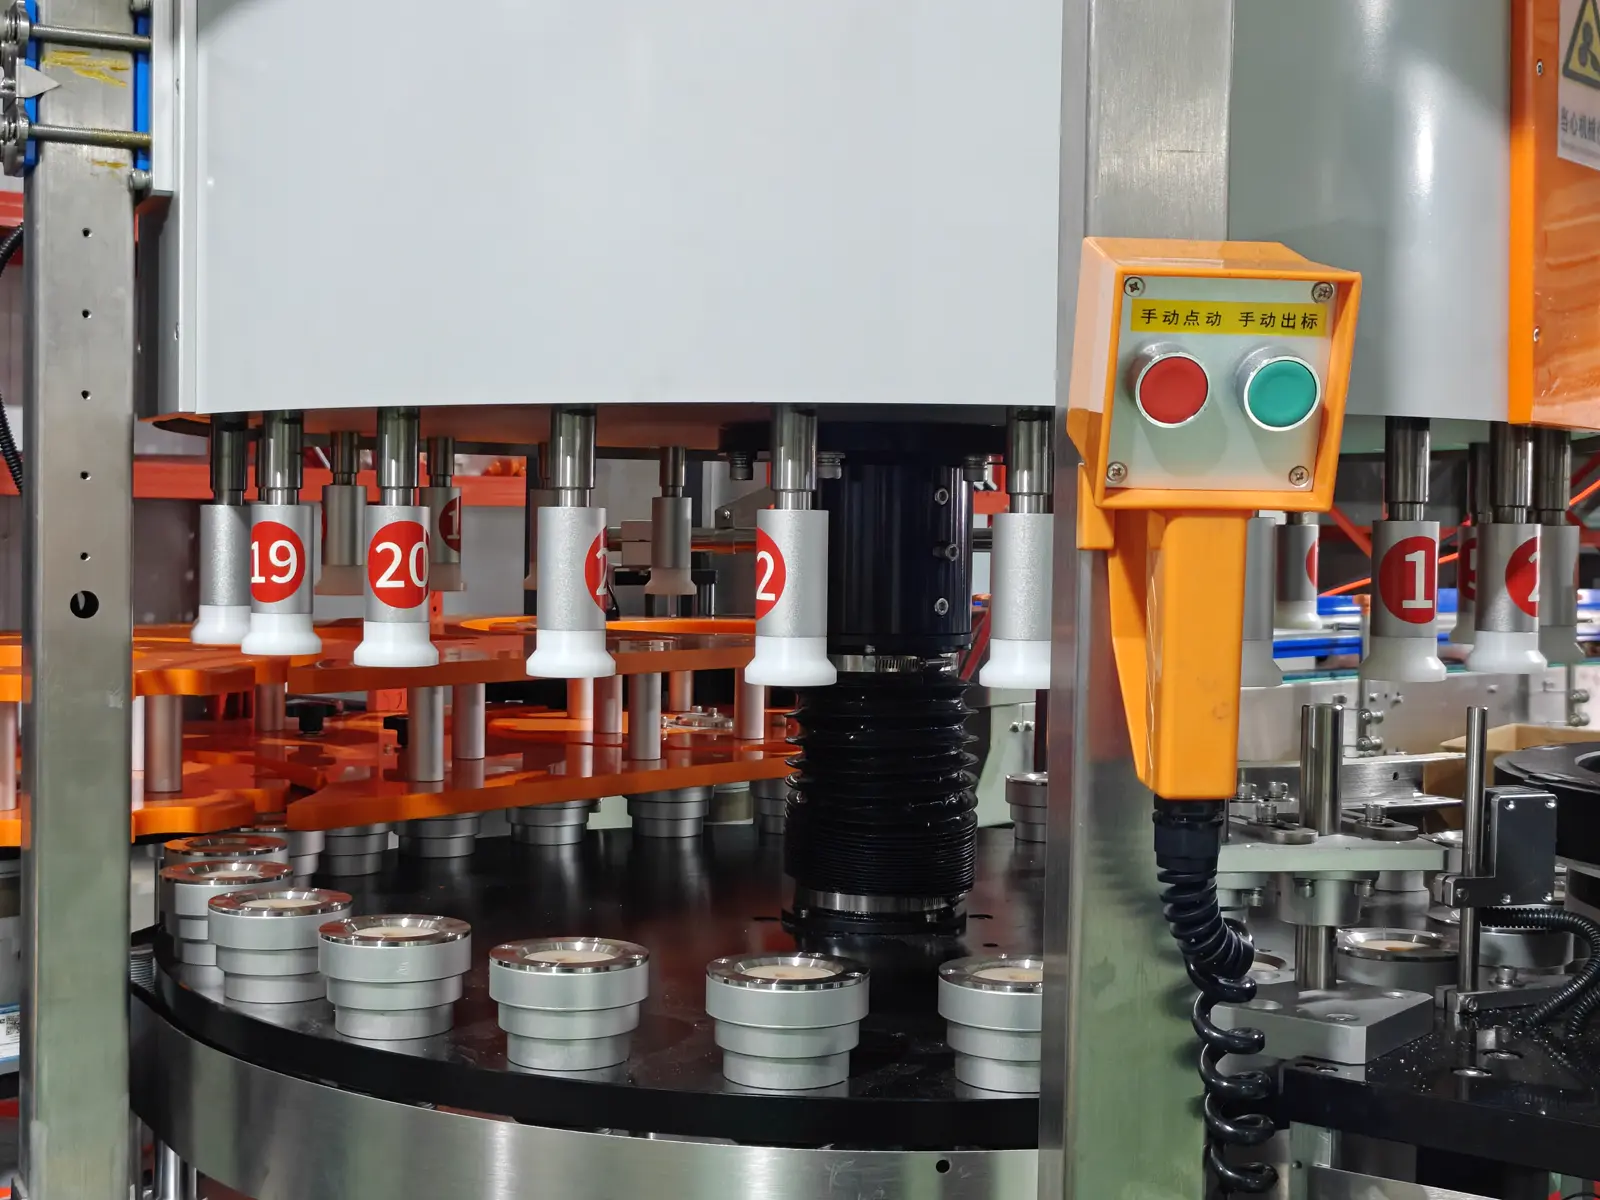
ホットメルトラベル貼付機はロール供給式のラベラーです。OPP フィルムまたは紙・プラスチック複合の帯を瓶に巻き付け、ラベルの先端と末端にだけ 120–160 °C のホットメルトで接着します。収縮トンネル不要、糊消費が低く、360° 全周の印刷面を持ちます。粘着ラベル貼付機(感圧ラベラーとも呼ばれる)は、台紙上で糊が予備塗工された切り抜きラベルを剥がして瓶に圧着します。糊・加熱・乾燥がすべて不要です。U-Packer のロータリープラットフォームでは両工程とも ±1mm の貼付精度で、1,200 本/時の入口機から 58,000 本/時のモジュールラインまで走ります。選択の軸は「どちらの機械が優れているか」ではなく「どちらのラベル経済が自社工線に合うか」です。印刷面積あたりではロールフィルムが切り抜き粘着材より通常 30〜50 % 安く、粘着は前面・背面・ネック・輪郭・販促を含む任意形状を治具変更なしで貼れます。本ガイドは両工程を因子ごとに比較します。
2 つの工程を 1 表で
| 因子 | ホットメルト(ロール) | 粘着(感圧) |
|---|---|---|
| ラベル材料 | OPP フィルム・パールフィルム・複合材のロール | 台紙上の切り抜きラベル、糊予備塗工 |
| 印刷面積あたり材料費 | 最安——切り抜き比で通常 30〜50 % 低い | 高め——切り抜きと台紙が上乗せ |
| ラベル形状 | 全面巻付け帯、360° 印刷面 | 任意の切り抜き形状:前面・背面・ネック・輪郭・ステッカー |
| 糊システム | ホットメルトユニット、120–160 °C、端部のみ | なし |
| 速度クラス | 専用機 1,200–36,000 bph、モジュール 58,000 bph | ロータリー 12,000–18,000 bph、モジュール 58,000 bph |
| 対応容器 | 円形瓶(巻付け)、カム機で角瓶 | 円形・角形・楕円・異形——最広 |
| SKU 切替 | ロール+フォーマット、数分 | ロール+フォーマット、数分 |
| エネルギーと消耗品 | 糊消費、収縮トンネル不要 | 糊・熱なし、台紙廃棄 |
| 典型的な勝者 | 大量生産の水・炭酸・洗剤 | 食品・日用品・クラフト飲料・多ラベル瓶 |
ラベル経済:大多数のラインを決める 30〜50 % の差
同じ印刷面積で、ロール OPP フィルムは切り抜き粘着材より通常 30〜50 % 安い——切り抜き、台紙、糊の予備塗工はいずれも有料の加工工程です。2 交代で 20,000 bph のミネラルウォーターラインでは、この差が 1〜2 年で両機種間の最大の費用差に成長し、機械価格差自体を追い抜きます。超高速の全面巻付けライン(水・炭酸・食用油)がホットメルトに留まるのはこのためです。この規模ではラベルは容器に次ぐ第 2 の包装コストです。
一定の生産量を下回り、ラベルが複雑になると計算は逆転します。短ロット・季節デザイン・「前面+ネック+背面」の組み合わせ・輪郭切り抜きは、フィルム印刷では割増になり、切り抜きの短版印刷ではなりません。来年のラベル計画が描けないラインは、粘着で始めてフィルムの選択肢を開いたままにするのが安全です。U-Packer のモジュールプラットフォームでは両工程を後から同じシャーシに搭載できます。糊側の試算はホットメルト糊コスト計算機で。
速度と対応容器
ホットメルト機は最も広い速度梯子を持ちます。単ステーションクラスは小規模ラインに 1,200 bph、専用ロータリークラスは 6,000〜36,000 bph、モジュール構成は 58,000 bph に達します。粘着ロータリー機は事実上 12,000〜18,000 bph から始まり、同じモジュール基盤で 58,000 bph まで拡張します。実際には工程が入口速度を決めます。約 10,000 bph 以下で全面フィルムを貼りたいラインは小型ホットメルト機を買い、同じ生産量でパッチラベルなら粘着機を買って速度余裕を持ちます。
容器の形状も同じ決定を後押しします。ホットメルト巻付けには回転面が必要——円形瓶、またはカム機による角形・楕円瓶——一方、粘着は適合治具で円形・角形・楕円・異形まで、両工程で最も広くカバーします。角瓶や楕円瓶の平面貼りは粘着の領域、円形瓶の 360° 全面広告面はホットメルトの領域です。
運転・保守・切替
ホットメルトラインには糊システムが加わります。120–160 °C に保たれるタンクとホース、ラベル端部だけに糊を塗るノズル、定期洗浄サイクルです。端部のみの塗布は消費を低く保ちます(「省糊工程」の名の由来)が、ユニットは存在し保守が必要です。粘着ラインはこのシステムを完全に省き、目に見える消耗品は剥離板の後に残る台紙です。切替の規律は両者で似ています。治具・ガイド・ロールの交換は数分、電子カム機は SKU ごとのパラメータテンプレートを呼び出し、繰り返しの切替は「呼び出し」で済みます。印刷の見当は両工程とも全速で視認でき、ロータリー基盤では ±1mm を維持します。
答えが「両方」のとき
多くの工場では両工程が併存します。看板 SKU はフィルム、特別品は切り抜き——このとき機械の問いはアーキテクチャの問いになります。両用モジュール機は 1 台のシャーシ(最大 58,000 bph)にホットメルトと粘着のステーションを混載し、配合の変更がレイアウトではなく商品構成に追随します。ラインが単一工程で固定されるなら専用機の方が安いです。ホットメルトラベラーハブはフィルム工程を機種ごとに、粘着ラベラーハブは感圧工程を同様にカバーします。5,000 bph ブルワリー規模に合わせた同題の比較はビール瓶ラベル貼付機ガイドにあります。
意思決定ルール
1〜2 の大量 SKU が円形瓶で全面巻付けラベルと終日回るならホットメルト。面積比 30〜50 % の材料節約が稼働時間の毎時間に実現します。SKU・形状・容器が多く週次で切替があるなら粘着。両方当てはまる、または成長で当てはまるようになるなら両用モジュール基盤。ラベリング能力計算機で充填機の 1 クラス上に機種を合わせ、その選択を自社のボトルで検証します。U-Packer は契約前に提案機種で客先のボトルとラベルを試運転します。
よくある質問
ホットメルトは粘着より安いですか?
材料ではイエスです。印刷面積比でロール OPP フィルムは切り抜き粘着材より通常 30〜50 % 安く、端部のみの塗布で糊消費も低い。機械では両専用クラスとも構成ごとの見積りで約 50,000 USD から——量産ではコストを決めるのは機械ではなく材料です。約 10,000 bph 以下でラベル構成が複雑なラインでは、粘着の柔軟性が材料の割増を回収するのが普通です。
どちらの工程が高速ですか?
ホットメルトが最も広い梯子を持ちます。1,200 bph 単ステーション、6,000〜36,000 bph のロータリークラス、58,000 bph のモジュール構成。粘着ロータリーは 12,000〜18,000 bph で、同じモジュール基盤で 58,000 bph に達します。超高速では両方が対応し、約 30,000 bph を超える全面巻付けはフィルム経済性からホットメルトが多数です。
粘着機で全面巻付けはできますか?
条件付きで可能です。切り抜きラベルは小径なら全周を覆えますが、大瓶・高速での真の 360° 巻付けはホットメルトの領域です。連続フィルム帯、端部のみの糊、切り抜きなし。角に回り込む前面ラベルという「疑似巻付け」には粘着が適します。
ホットメルトラベルに収縮トンネルは必要ですか?
不要です。ホットメルト巻付けは非収縮の OPP フィルムまたは複合材を重ね代で接着するため、熱収縮トンネルが要りません。シュリンクスリーブに対する省エネ優位のひとつです。糊ユニット自体は 120–160 °C で稼働します。
どの容器にどの工程ですか?
円形瓶は両方で可。角形・楕円瓶はカム機でホットメルト巻付け、適合治具で粘着パッチ。異形容器や複合曲面——平坦面、複雑な断面——は粘着の領域です。
1 台で両方のラベルを貼れますか?
貼れます。両用モジュール機は最大 58,000 bph の 1 シャーシに両ステーションを混載し、2 台目なしで SKU をフィルムと切り抜きの間で移行できます。単一工程のラインは専用クラスが安く済みます。