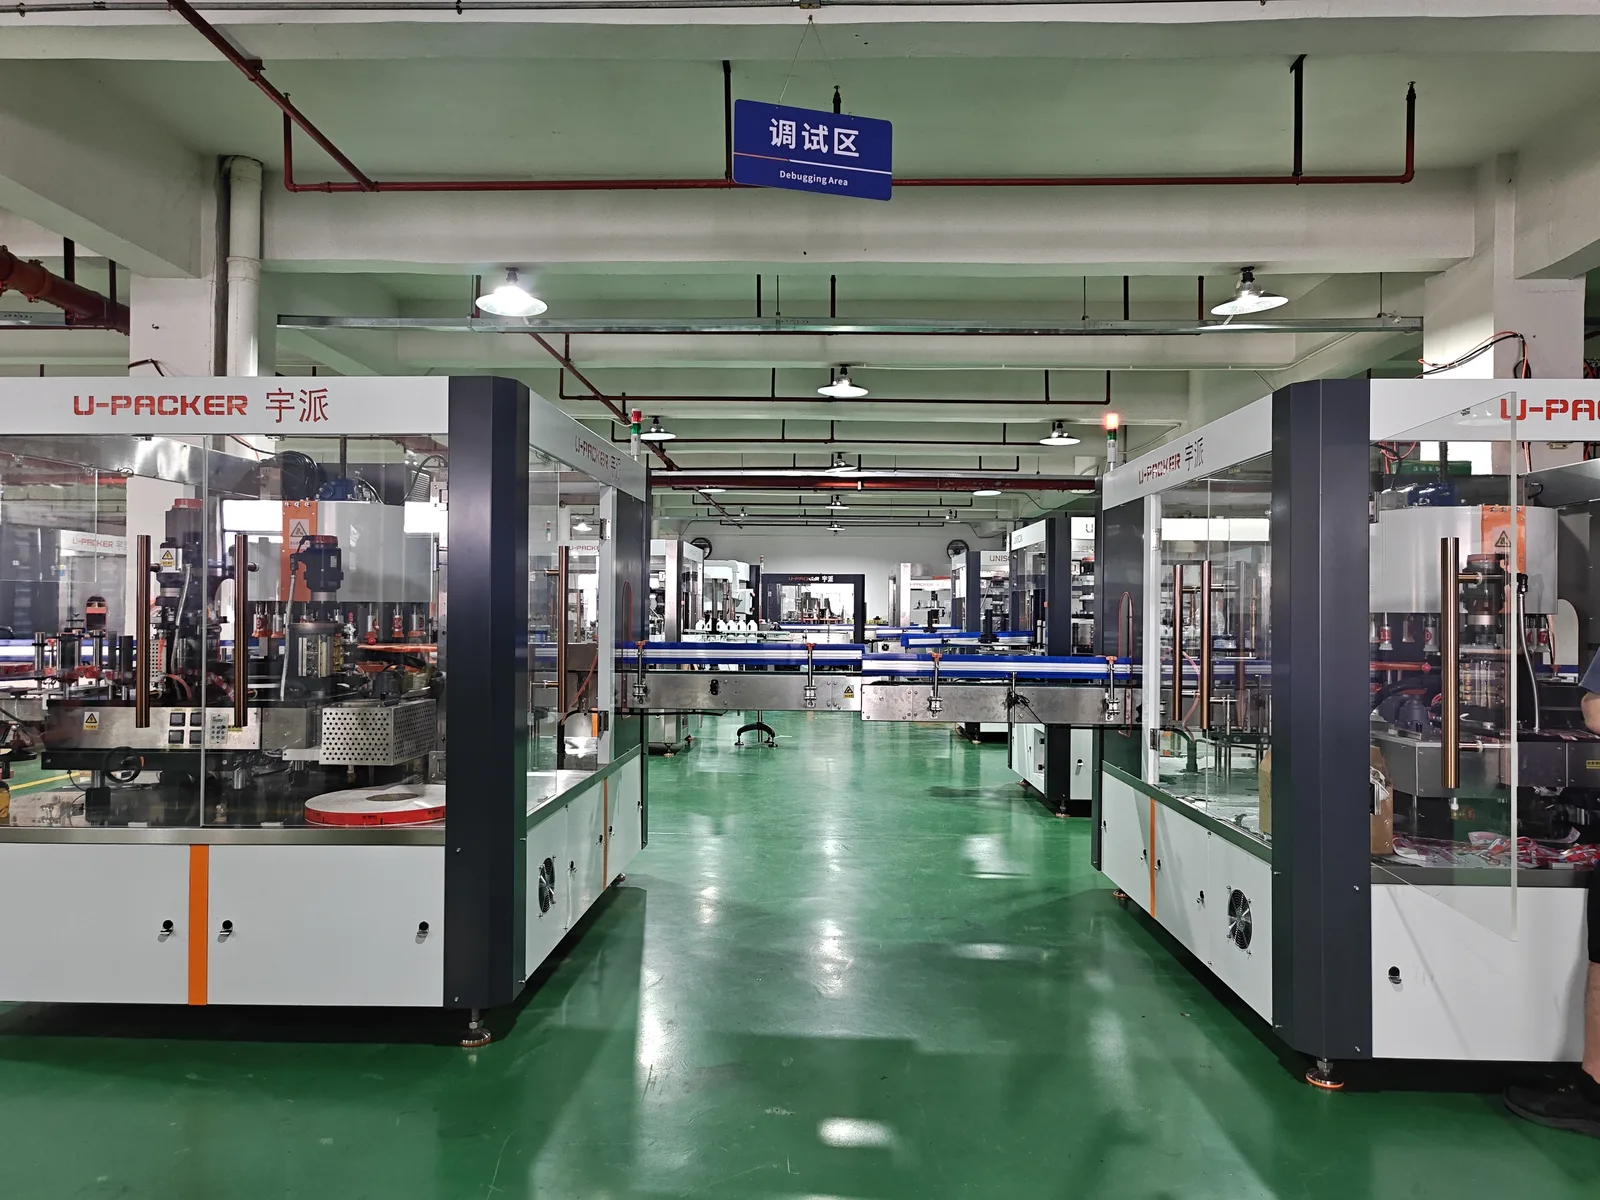
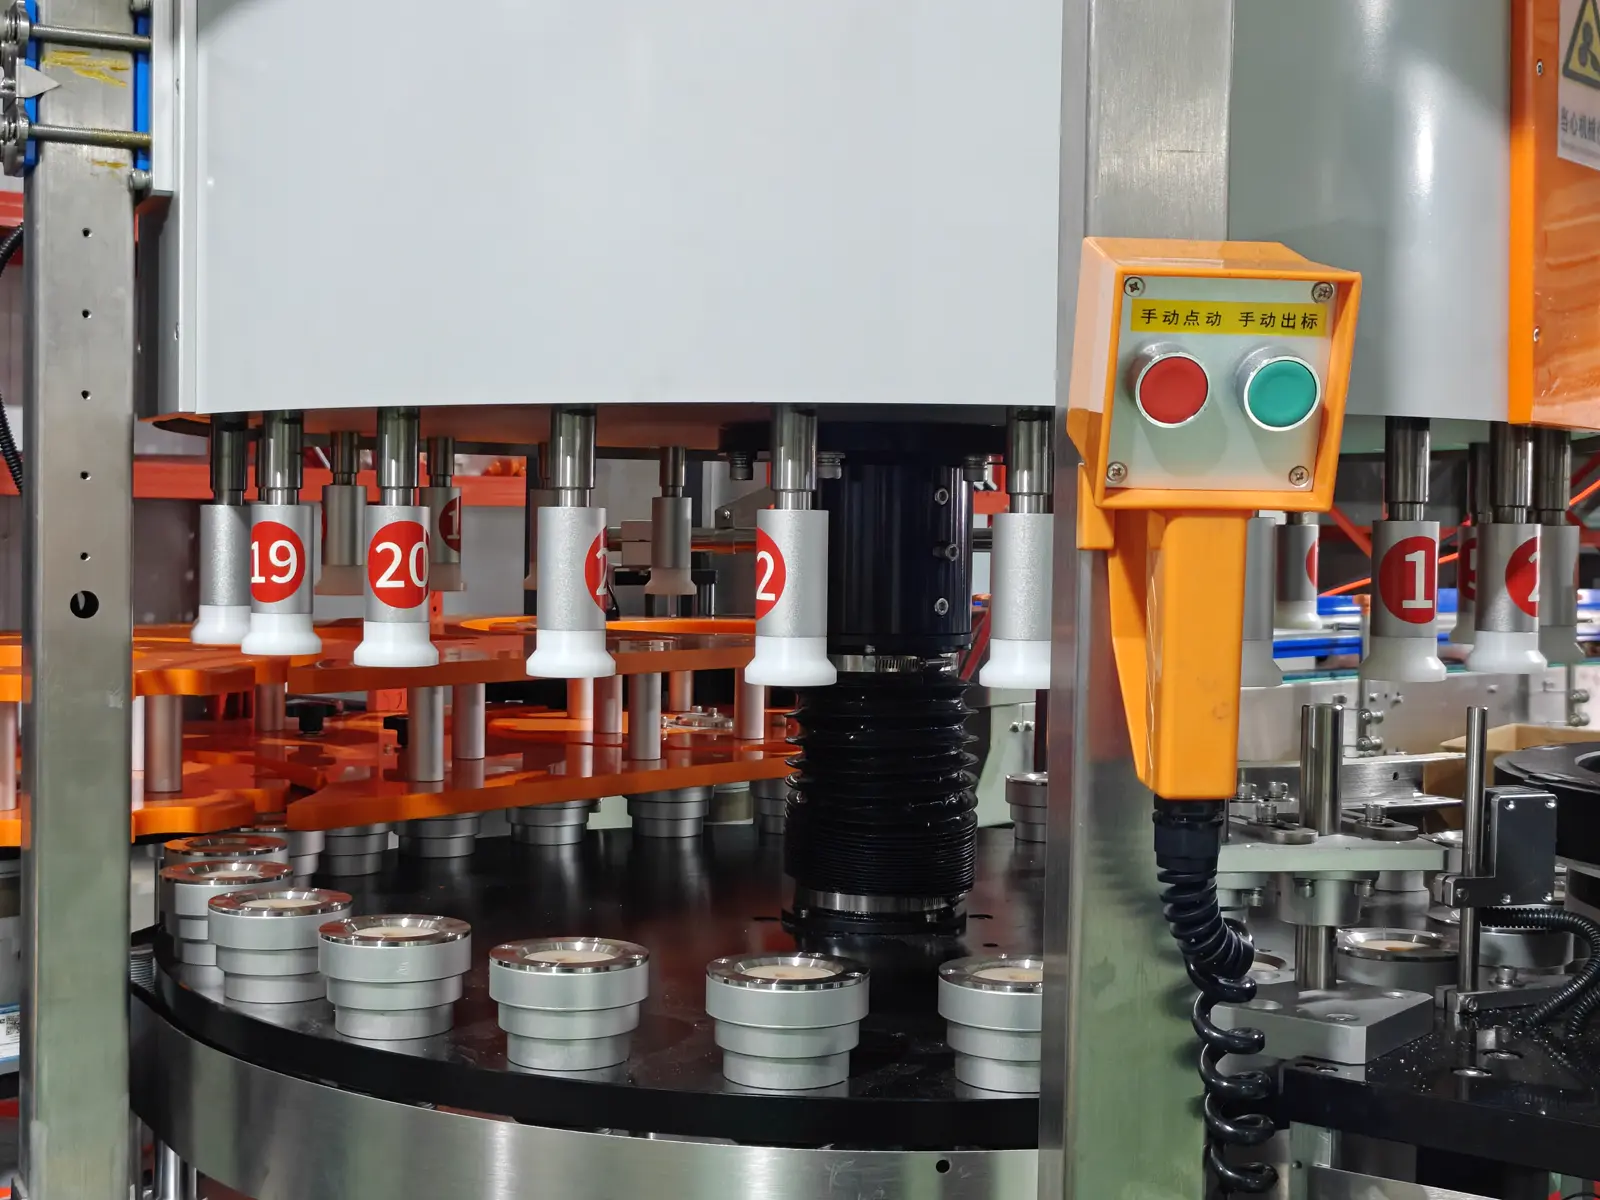
两大主流贴标工艺:不干胶与热熔胶
贴标是产品包装流程的核心环节。包装自动化升级改造中,贴标设备的运行稳定性和贴附精度直接影响产品外观合格率与生产线整体效率。市场上主流的贴标技术分为不干胶贴标和热熔胶贴标两大类,套标(收缩膜贴标)作为补充方案。三类工艺在标签材质适应性、涂胶方式以及运行成本上存在明显差异,企业在选型前需要明确自身产品的包装需求、产量目标以及车间环境条件。
不干胶贴标:结构与适用场景
不干胶贴标设备主要用于单面、双面及圆瓶贴附作业。其工作原理是利用剥离板将预涂在标签底纸上的胶粘层剥离,同时通过压标滚轮将标签直接贴合在产品表面。这类设备的机械结构相对紧凑,不需要现场加热或配制胶水,换规调整时间较短,适合多品种、小批量的生产模式。
在实际应用中,不干胶贴标对产品表面的清洁度有一定要求。采用伺服驱动的不干胶贴标设备,贴标精度可控制在正负0.5毫米以内,在日化、电子和医药行业的异形瓶贴标作业中普及率较高。旋转式不干胶贴标机是这类工艺的代表机型。
热熔胶贴标:高速产线的成本优势
热熔胶贴标设备主要采用滚涂或喷涂方式将熔化的固态胶水涂布在标签边缘或背面,随后通过机械手或抓标鼓轮将纸质标签包裹并贴附在圆瓶或方瓶表面。该工艺使用整卷纸张作为原料,省去了预切和预涂胶的加工环节,单张标签的材料成本低于不干胶标签。
热熔胶贴标在饮料和食品包装领域应用广泛,对瓶身适应性强,能够处理表面带有冷凝水的玻璃瓶或PET瓶,部分高端设备的运行速度可达到每小时五万瓶以上。但这种工艺需要配置加热恒温系统,设备整体功耗和初始投资略高。旋转式OPP热熔胶圆瓶贴标机适用于此类高速灌装线场景。
套标:全身贴标的第三种选择
套标(收缩膜贴标)是将收缩膜标签套在容器上,再通过热收缩通道使标签紧密贴合于容器表面。它的最大优势是可以实现全身贴标,覆盖面积大、印刷面积广,几乎不受瓶型限制,适合需要大面积品牌展示和信息标注的产品;但需要额外的热收缩设备,能耗相对较高,收缩膜材料成本也需纳入考量。
运行成本与TCO对比
不干胶标签的采购单价相对较高:其复合结构包含底纸和面材,底纸在使用后作为工业废料丢弃,材料利用率通常在70%左右;同等印刷面积下,不干胶标签的综合材料成本比热熔胶标签高出约30%至50%。热熔胶工艺的卷筒标签基材价格较低,但需额外购买热熔胶原料,胶路系统的定期维护成本约占整机年度维护预算的40%。
企业在计算投资回报率时,需将标签纸卷和热熔胶耗材的成本差异、能耗与维护人工纳入总体拥有成本(TCO)的核算模型:多品种小批量订单侧重换型灵活性与废品率控制,单一品种超大批量产线则优先考虑单标签材料成本与整机速度。
容器形状与环境适应性
不干胶贴标对容器形状的包容性较高,依靠高精度伺服驱动能够将标签准确贴附在扁瓶、方形瓶或带有复杂曲面的异形瓶上;热熔胶贴标多用于圆瓶的全周贴标或身标、背标的双标贴附,若容器表面大面积凹凸不平,胶水在固化前容易分布不均,导致标签起皱或翘边。
环境方面,不干胶标签的压敏胶对温度较为敏感:冬季低温环境下初粘力会有所下降,夏季高温高湿时底纸容易吸水变形,车间需要严格控制温湿度;热熔胶贴标机对运行环境适应能力较强,开机即可快速进入生产状态。
凸轮形式:机械凸轮与电子凸轮
在热熔胶贴标机的结构选型上,还需区分机械凸轮与电子凸轮两种驱动形式:机械凸轮运行稳定、维护简单,适合成熟定型的单一产品线;电子凸轮通过伺服系统模拟凸轮曲线,换型时无需更换凸轮片,柔性更高。旋转式OPP热熔胶机械凸轮贴标机与旋转式OPP热熔胶多功能电子凸轮式贴标机分别对应这两类应用需求。
贴标方式选型清单
综合以上维度,选购贴标设备时建议从以下方面评估:
- 产品瓶型:规则瓶型(圆瓶、方瓶)适合热熔胶贴标;异形瓶或需要精确定位的场景更适合不干胶贴标;需要全身覆盖时考虑套标。
- 标签材料预算:不干胶材料单价高但设备投入低;热熔胶材料成本低但需配套熔胶系统与耗材。
- 生产速度要求:高速产线(饮料、矿泉水)通常选择热熔胶贴标以获得更高性价比;设备速度应与前端灌装机最大产能匹配并预留约10%的速度余量。
- 外观品质要求:对标签透明度、质感有较高要求的产品,薄膜类不干胶更具优势。
- 环保要求:OPP薄膜等热熔胶标签材料回收处理更方便,符合包装行业绿色化发展趋势。
结语
不同贴标方式没有绝对的最好,只有最适合。建议企业结合自身产品特点、生产规模和预算进行样机试贴验证后再做决定。设备落地后的维护保养体系与故障排查方法,参见《包装自动化生产线贴标设备维护与故障排查要点》。